¿Qué es la soldadura fuerte MIG?
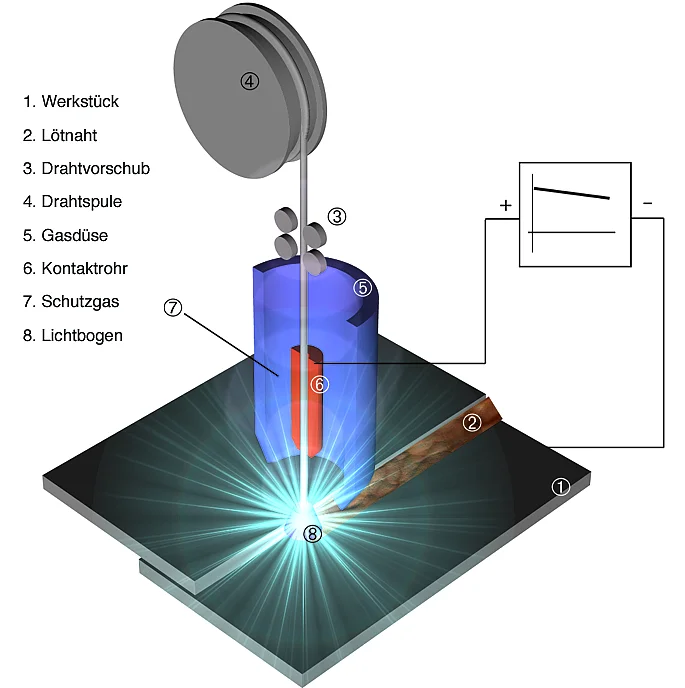
La soldadura fuerte MIG es la soldadura MIG/MAG con un electrodo de alambre de base cobre, normalmente CuSi3Mn1 o CuAl8. El alambre se funde en el arco y el acero permanece sólido. Se trabaja con arco corto o arco pulsado, con poca potencia, un arco corto y la antorcha ligeramente empujando.
Como el equipo es casi el mismo que para soldar, la soldadura fuerte MIG es el proceso de soldadura fuerte por arco más extendido. Funciona en todas las posiciones, a mano y con robot, y normalmente sin preparación de la unión. Según el gas de protección se habla de soldadura fuerte MIG (argón) o soldadura fuerte MAG (argón con un poco de CO₂ u O₂).
El objetivo es distinto al de la soldadura: la chapa no debe fundirse y la capa de zinc debe evaporarse lo menos posible. De ahí se deriva casi cada regla de ajuste de esta página: tan poco calor como sea necesario, durante el menor tiempo posible.
¿Qué fuente de corriente se necesita para la soldadura fuerte MIG?
Una fuente de corriente que trabaje de forma estable entre unos 25 y 100 A y regule con rapidez. Para el arco corto basta una fuente estándar con característica ligeramente descendente; para el arco pulsado se utiliza una fuente electrónica con una curva característica propia para el material de aporte.
- Regulable hasta valores muy bajos: las chapas finas galvanizadas se unen por soldadura fuerte con muy poca potencia. El arco debe arder de forma estable precisamente en el rango bajo.
- Regulación rápida: si cambia la longitud libre del alambre al guiar la antorcha, la fuente tiene que corregir de inmediato; si no, el arco corto de la soldadura fuerte se vuelve inestable.
- Curva característica adecuada: en la soldadura fuerte con arco pulsado, la forma correcta del impulso depende del material de aporte y del gas de protección. La mayoría de las fuentes de impulsos tienen curvas para CuSi3 y CuAl8; si falta, a menudo la ofrece el fabricante.
- Corriente de base baja: en el arco pulsado, la corriente de base determina gran parte del calor en la chapa. Debe ajustarse baja.
¿Arco corto, arco pulsado o arco corto controlado?
El arco corto es sencillo y aporta poco calor; el arco pulsado produce menos proyecciones, cordones más planos y puentea mejor las holguras. Los arcos cortos controlados, que reducen la corriente en el cortocircuito, combinan ambas cosas y son adecuados para las chapas más finas.
- Arco corto: la gota se transfiere en cortocircuito. Es la variante más habitual en reparación, porque funciona con cualquier equipo MIG/MAG y es fácil de ajustar.
- Arco pulsado: pocos cortocircuitos y bien controlable. Es la opción para cordones en ángulo en uniones a solape con holgura y para cordones vistos. También aquí: mantener el arco lo más corto posible, porque el vapor de zinc también vuelve inestable el arco pulsado.
- Arco corto controlado: la corriente y la tensión se reducen de forma selectiva en el cortocircuito; en algunos sistemas el alambre además retrocede. Especialmente pocas proyecciones y poco calor.
Según un estudio de la SLV München, la elección del arco influye poco en la fisuración en la soldadura fuerte: el arco corto, el pulsado en corriente continua y el pulsado con impulsos intermedios de corriente alterna produjeron un número similar de penetraciones de material de aporte. Lo decisivo fue el calor aportado (Aicher y Cramer, DVS-Berichte 244, 2007).
Valores orientativos para la soldadura fuerte MIG
DVS 0938-1 da valores orientativos para el cordón en ángulo en una unión a solape con CuSi3Mn1, alambre de 1,0 mm y argón a 12 l/min. Con arco corto, la corriente va de 70 A con chapa de 0,8 mm a 140 A con chapa de 3 mm; con arco pulsado, de 20 a 100 A de corriente eficaz.
Arco corto
| Espesor de chapa | 0,8 mm | 1,0 mm | 1,2 mm | 1,5 mm | 2,0 mm | 3,0 mm |
|---|---|---|---|---|---|---|
| Tensión | 13,2 V | 13,5 V | 14 V | 14,8 V | 15,5 V | 16 V |
| Corriente | 70 A | 77 A | 95 A | 112 A | 133 A | 140 A |
| Velocidad del alambre | 3,2 m/min | 3,7 m/min | 4,7 m/min | 5,7 m/min | 6,5 m/min | 7,2 m/min |
Arco pulsado
| Espesor de chapa | 0,8 mm | 1,0 mm | 1,2 mm | 1,5 mm | 2,0 mm | 3,0 mm |
|---|---|---|---|---|---|---|
| Tensión (ef.) | 15–17 V | 16–17 V | 17–18 V | 17–18 V | 18–20 V | 19–23 V |
| Corriente (ef.) | 20–27 A | 24–30 A | 32–35 A | 40–45 A | 64–66 A | 90–100 A |
| Frecuencia de impulsos | 12–20 Hz | 16–20 Hz | 20 Hz | 26–35 Hz | 48–60 Hz | 78–81 Hz |
| Duración del impulso | 1,5–2,0 ms | 1,5–2,0 ms | 1,6–2,2 ms | 1,6–2,1 ms | 1,7–2,1 ms | 1,7–2,2 ms |
| Velocidad del alambre | 1,2–1,5 m/min | 1,5–2,0 m/min | 1,8–2,2 m/min | 2,1–3,0 m/min | 3,2–4,7 m/min | 5,0–6,0 m/min |
Valores orientativos según DVS 0938-1:2012, tablas 2 y 3, para soldadura fuerte manual: material base DC05 + ZE 75/75, chapas del mismo espesor, holgura técnica cero, aporte S-CuSi3Mn1 de 1,0 mm, gas de protección I1 (argón) a 12 l/min, antorcha ligeramente empujando, posición PA o PB. Los valores dependen de la fuente de corriente y deben determinarse para cada aplicación.
Las fuentes de corriente modernas ajustan los parámetros de soldadura fuerte a partir del espesor de chapa o de la velocidad del alambre; el resto lo da la curva característica. Las tablas ayudan a situarse: si la corriente propia es bastante más alta, se está aportando demasiado calor.
¿Cómo se sujeta y se guía la antorcha en la soldadura fuerte MIG?
Ligeramente empujando, con un arco corto y a velocidad uniforme. El arco que va por delante evapora el zinc antes de que llegue la gota, el material de aporte encuentra una chapa casi sin zinc y el poco vapor restante puede escapar antes de la solidificación.
- Empujando en lugar de arrastrando: con la antorcha empujando, el arco precalienta la capa de zinc. Esta se evapora en gran parte antes de que llegue la gota, y el material de aporte líquido tiene tiempo suficiente para desgasificarse. Eso reduce la formación de poros.
- Cordón en ángulo en unión a solape: dirigir el arco al borde de la chapa superior y a la chapa inferior. Si la chapa superior se funde, el calor es excesivo o la antorcha tiene un ángulo demasiado pronunciado.
- Holguras: lo favorable es una holgura inferior a 1,5 veces el espesor de la chapa más delgada, como máximo 2 mm. Las holguras mayores se pueden rellenar con un ligero pendulado o con un soporte de baño, pero es mejor evitarlas en el diseño.
- Distancia a uniones pegadas: al menos unos 25 mm. El adhesivo que se quema perturba el proceso y genera poros y humos tóxicos.
- Depósito blanco junto al cordón: los copos de óxido de zinc indican demasiada energía. DVS 0938-1 exige evitarlos reduciendo la potencia, por motivos de seguridad laboral y de rentabilidad.
Otros tipos de unión y holguras: Tipos de unión y geometría del cordón. Causas de los defectos típicos: Defectos y fisuración en la soldadura fuerte.
¿Qué necesita la alimentación del alambre con el alambre de cobre?
Los alambres de base cobre son más blandos que el alambre de acero. Necesitan una guía de plástico, rodillos de arrastre con ranura semicircular como para el aluminio y un accionamiento de velocidad constante. A partir de unos 4 m de paquete de mangueras en trabajo manual o de 1,5 m con robot, DVS 0938-1 recomienda un segundo accionamiento (push-pull).
Mantener los paquetes de mangueras lo más cortos posible y, con robot, utilizar antorchas refrigeradas por agua. También importa el propio alambre: el diámetro, el diámetro de espira (cast) y la hélice deben tener tolerancias estrechas; las estrías longitudinales, las ondulaciones o las soldaduras en el alambre provocan fallos. Más información en Alimentación del alambre.
¿Qué alambre y qué gas?
Para chapa galvanizada, CuSi3Mn1 bajo argón o argón con un poco de CO₂; para chapa aluminizada, acero inoxidable y cordones vistos, CuAl8 bajo argón puro. Lo habitual es alambre de 1,0 mm; se utilizan de 0,8 a 1,6 mm.
Los materiales de aporte con silicio o estaño toleran bien pequeñas proporciones de CO₂ u O₂: estabilizan el arco y reducen los poros, pero aportan más calor a la chapa. Con materiales de aporte que contienen aluminio se mantiene el gas inerte. El nitrógeno y el hidrógeno en el gas provocan poros. En el estudio de la SLV München, se trabajó con CuSi3 bajo argón con un 2,5 % de CO₂ y con CuAl8 bajo argón puro. Más información en Gas de protección.
- ML CuSi3: material de aporte estándar para chapa de acero galvanizada
- ML CuAl8: bronce de aluminio para chapa aluminizada, acero inoxidable y cordones vistos
- todos los alambres de cobre: Hilo de soldadura y soldadura fuerte de cobre
Preguntas frecuentes
¿Qué diferencia hay entre la soldadura fuerte MIG y la soldadura MIG?
El alambre y el calor. En la soldadura fuerte MIG solo se funde el alambre de base cobre; la chapa de acero permanece sólida. En la soldadura se funden juntos el alambre y la chapa. El equipo es el mismo, pero se ajusta a bastante menos potencia.
¿Qué polaridad en la soldadura fuerte MIG?
Como en la soldadura MIG/MAG, con corriente continua y el electrodo de alambre en el polo positivo. También hay fuentes de corriente con una componente de corriente alterna, que reducen aún más el calor en la chapa.
¿Se puede hacer soldadura fuerte con una curva sinérgica para acero?
No, la curva característica debe corresponder al material de aporte. Una curva para acero aporta demasiado calor y una transferencia de material inestable. Las buenas fuentes de impulsos tienen curvas propias para CuSi3 y CuAl8.
¿Por qué se forman poros en la soldadura fuerte MIG?
Normalmente por el vapor de zinc: demasiado calor, antorcha arrastrando o arco demasiado largo. Otras causas son aceite, cera o adhesivo en la chapa y gases inadecuados con nitrógeno o hidrógeno.
¿Qué tiene que hacer el operario de forma distinta que al soldar?
Según DVS 0938-2, tres cosas: no fundir el material base, o hacerlo lo menos posible, y cuidar el recubrimiento; adaptar la fuente de corriente y los parámetros a la soldadura fuerte; y manipular el alambre de cobre de forma adecuada. Se recomienda una breve formación técnica.
Más información: artículos sobre la soldadura fuerte por arco
La serie sigue el orden en que surgen las preguntas en la práctica: del proceso al cordón terminado, pasando por el material de aporte, el gas y el material base. Para una visión general, véase Soldadura fuerte por arco.
- ¿Soldadura fuerte o soldadura?
- Los procesos de un vistazo
- Soldadura fuerte TIG y por plasma
- Soldadura fuerte láser e híbrida
- Materiales de aporte y designaciones normalizadas
- Gas de protección
- Materiales base y recubrimientos
- Alimentación del alambre
- Tipos de unión y geometría del cordón
- Defectos y fisuración en la soldadura fuerte
- Ensayos, retoque y seguridad laboral
Sobre el autor
Robert Lahnsteiner, Ing., es ingeniero internacional de soldadura (IWE) y director gerente de MIGAL.CO GmbH. Tras formarse en telecomunicaciones y electrónica en la HTL de Braunau, trabajó desde 1983 durante dieciocho años en tecnología de soldadura en Fronius. Desde 2001 dirige junto con Martin Erl MIGAL.CO, el fabricante de hilo de soldadura de aluminio con sede en Landau an der Isar. Sus áreas de especialización son los materiales de aportación de aluminio, la fabricación y la alimentación del hilo y la supervisión de los procesos de soldadura. En la DVS colabora desde hace unos 30 años en el comité técnico FA03 «Soldadura por arco» y preside el grupo de trabajo 2.4.4 «Soldadura MIG del aluminio».