¿Por qué el alambre de aluminio es más difícil de alimentar que el de acero?
Porque es blando y se dobla con facilidad. Los sistemas de alimentación se desarrollaron para el alambre de acero, que es rígido y desliza bien. El alambre de aluminio tiene una rigidez al pandeo mucho menor, se deforma bajo la presión de los rodillos de arrastre y se raspa en cada arista viva.
Los más difíciles son el aluminio puro y los alambres AlSi, porque son más blandos que los alambres AlMg. Sin embargo, una velocidad de alambre constante es una de las variables más importantes de la soldadura MIG. Si fluctúa, fluctúan también la longitud del arco, la penetración y la forma del cordón. En el proyecto de investigación AiF 12.239 N, la presión de los rodillos, el freno, la suciedad y el tendido del haz de cables tuvieron una «influencia decisiva» en el resultado. Tras cada cambio en el sistema de alimentación hubo que volver a ajustar el proceso.
¿Por qué no se debe tirar del alambre de aluminio a través de una funda?
Porque el rozamiento se refuerza a sí mismo. Un alambre del que se tira presiona en cada curva contra el interior de la funda. Cuanto más se tira, más fuerte presiona, y la fuerza crece de forma exponencial con la suma de todas las curvas.
Así lo describe la ecuación del cabrestante de Euler-Eytelwein. La tabla siguiente muestra por qué factor aumenta la fuerza de tracción necesaria. Para una funda nueva, MIGAL.CO trabaja con un coeficiente de rozamiento de aproximadamente 0,2. El ISF Aachen midió en laboratorio valores de 0,05 a 0,07 para alambre de aluminio contra fundas de alimentación. La tabla muestra ambos casos.
| Suma de todas las curvas | µ = 0,07 | µ = 0,2 |
|---|---|---|
| 90° (un cuarto de círculo) | 1,1 veces | 1,4 veces |
| 360° (un bucle) | 1,6 veces | 3,5 veces |
| 720° | 2,4 veces | 12 veces |
| 1080° | 3,7 veces | 43 veces |
Calculado según Euler-Eytelwein, F₂ = F₁ · eµ·α. µ = 0,07: valor de laboratorio del ISF (IGF 17.524 N); µ = 0,2: valor de experiencia de MIGAL.CO para una funda nueva.
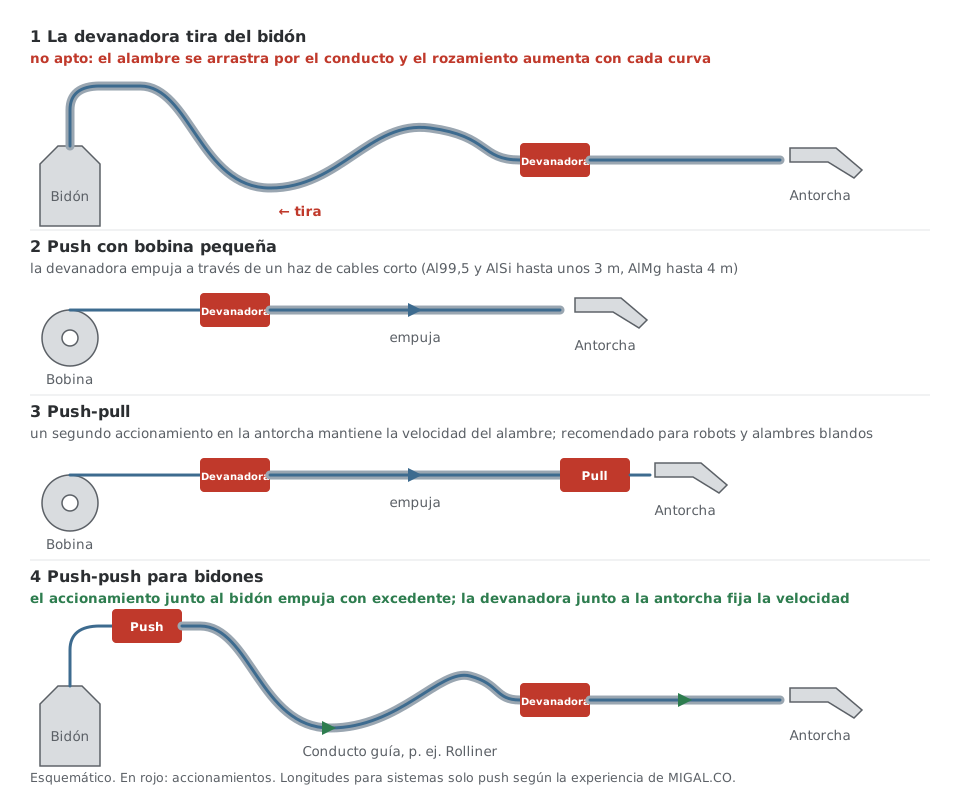
Con una bobina pequeña esto apenas importa, porque la devanadora está justo al lado. Con bidones y bobinas grandes, en cambio, la devanadora suele tirar del alambre a través de un conducto guía largo. Eso es precisamente lo que falla con el aluminio: el alambre se frena, la velocidad fluctúa y, en el caso extremo, se atasca.
¿Qué sistema de alimentación es adecuado para el aluminio?
Uno en el que el alambre solo se empuja en tramos cortos y nunca se arrastra a través de un conducto largo. Cuanto más blando sea el alambre y más largo el recorrido, más probable es que se necesite un segundo accionamiento.
| Sistema | Aplicación |
|---|---|
| Push, bobina pequeña | soldadura manual con haz de cables corto: para Al99,5 y AlSi no más de unos 3 m, para AlMg hasta 4 m |
| Push-pull | segundo accionamiento en la antorcha; para alambres blandos, haces de cables más largos y para robots e instalaciones automáticas, en ese caso con haces de 1,5 a 2 m |
| Push-push | para bidones y bobinas grandes: un accionamiento junto al envase empuja el alambre con excedente hacia el conducto guía; la devanadora junto a la antorcha fija la velocidad |
Hasta qué punto puede ser importante el segundo accionamiento lo muestra el AiF 12.239 N: con una antorcha push-pull, trabajar solo con el accionamiento trasero ya no producía cordones utilizables. En cambio, un haz de cables doblado hasta unos 180° no tuvo ningún efecto sobre el cordón en el mismo ensayo.
¿Qué hay que tener en cuenta en los rodillos de arrastre, la funda y el tubo de contacto?
Un guiado suave en todo el recorrido. El alambre no debe rozar, deformarse ni doblarse en ningún punto. El equipamiento se rige por las indicaciones del fabricante del equipo para aluminio.
- Rodillos de arrastre: rodillos con ranura lisa y redondeada para aluminio, preferiblemente un accionamiento de cuatro rodillos. Ajustar la presión solo tan alta como sea necesario. Con poca presión, la velocidad del alambre fluctúa; con demasiada, el alambre se deforma.
- Funda: funda de plástico en lugar de espiral de acero, guiada sin holgura lo más cerca posible de los rodillos y del tubo de contacto, para que el alambre no pueda doblarse. Sustituir las fundas desgastadas o sucias.
- Tubo de contacto: diámetro interior mayor que para acero; ha dado buen resultado, por ejemplo, 1,6 mm para alambre de 1,2 mm. El tubo de contacto es una pieza de desgaste y debe revisarse con regularidad.
En el proyecto AiF 12.239 N, los tubos de contacto duraron entre 1 y 100 ensayos de soldadura, sin ningún aviso previo de su final. La causa eran depósitos de aluminio que estrechaban el orificio y atascaban el alambre. Un alambre deformado por una presión excesiva de los rodillos favorece estos depósitos. Un estudio sobre superficies de alambre (Der Praktiker, 2023) también sitúa la causa de muchos problemas de alimentación en la transmisión de corriente en el tubo de contacto.
Parte de los problemas surge antes de la antorcha. Las partículas sueltas y los residuos de la superficie del alambre se acumulan en la funda y en el tubo de contacto. Por eso, una superficie lisa y limpia también es importante para la alimentación. Cómo rasura y embala MIGAL.CO su alambre con este fin se describe en Capa de óxido.
¿Cómo se alimenta el alambre de aluminio desde un bidón?
Con una conexión corta y recta hasta la devanadora y, en distancias mayores, con un conducto guía de bajo rozamiento o un accionamiento adicional. Los bidones proporcionan mucho alambre sin cambiar de bobina, pero necesitan un recorrido de alimentación bien planificado.
El alambre se extrae del bidón hacia arriba; el bidón no gira. Con ello, el alambre se tuerce. Según el material, puede enredarse de repente; los alambres de aleaciones AlMg son especialmente propensos a ello. Las campanas de desbobinado y las ayudas para desenrollar guían el alambre al extraerlo.
- Tenderlo corto y sin bucles. Cada curva aumenta el rozamiento, véase la tabla anterior.
- Rodillos en lugar de rozamiento por deslizamiento: en el Rolliner 3G, el Rolliner NG y el Rolliner XL2, el alambre solo pasa por pares de rodillos, desplazados 90° entre sí.
- Accionamiento adicional: la asistencia neumática de alimentación DLDA1 compensa el rozamiento en el conducto guía. RoboFeed empuja el alambre como segundo accionamiento hasta el robot, incluso en recorridos de alimentación de más de 50 m.
Los bidones ECO-drum y Jumbo de MIGAL.CO no necesitan un dispositivo de desbobinado aparte. Las dimensiones y los pesos figuran en Dimensiones de los bidones y todos los accesorios en Transporte de alambre. Le asesoramos con mucho gusto en el diseño del recorrido de alimentación.
Vídeo (en inglés): Rolliner 3G, el conducto guía con rodillos para un menor rozamiento.
Preguntas frecuentes
¿Qué longitud puede tener el haz de cables al soldar aluminio?
Con solo empuje (push), no más de unos 3 m para Al99,5 y AlSi y hasta 4 m para los alambres AlMg, más rígidos. Los haces más largos necesitan una antorcha push-pull. En robots e instalaciones automáticas han dado buen resultado de 1,5 a 2 m.
¿Qué tubo de contacto para alambre de aluminio?
Uno con un orificio mayor que para alambre de acero del mismo diámetro, por ejemplo 1,6 mm para alambre de 1,2 mm. Los depósitos en el orificio son la causa más frecuente de fallos repentinos de alimentación.
¿Por qué el alambre de aluminio avanza a tirones?
Causas frecuentes son un tubo de contacto desgastado o estrechado, una funda sucia o inadecuada, una presión de los rodillos excesiva o insuficiente, curvas cerradas en el haz de cables y un recorrido demasiado largo sin segundo accionamiento.
¿Se alimenta mejor el alambre AlMg o el AlSi?
El alambre AlMg es más rígido y se alimenta con más facilidad. El alambre AlSi y el aluminio puro son más blandos y necesitan recorridos más cortos o un segundo accionamiento. En el bidón, en cambio, los alambres AlMg tienden más a enredarse.
Seguir leyendo: artículos sobre la soldadura del aluminio
La serie sigue el orden de la fabricación, desde la preparación de la superficie hasta la soldadura terminada. Para una visión general, véase Soldar aluminio: qué cambia respecto al acero.
- Capa de óxido
- Solubilidad del hidrógeno
- Condensación
- Preparación de la superficie antes de soldar
- Preparación de la unión
- Precalentamiento y temperatura entre pasadas
- Soldadura con gas de protección
- Cebado del arco
- Inicio de la soldadura y cráter final
- Depósito negro
- Anodizado
- Aspectos especiales
- Defectos de soldadura y cómo evitarlos
Sobre el autor
Robert Lahnsteiner, Ing., es ingeniero internacional de soldadura (IWE) y director gerente de MIGAL.CO GmbH. Tras formarse en telecomunicaciones y electrónica en la HTL de Braunau, trabajó desde 1983 durante dieciocho años en tecnología de soldadura en Fronius. Desde 2001 dirige junto con Martin Erl MIGAL.CO, el fabricante de hilo de soldadura de aluminio con sede en Landau an der Isar. Sus áreas de especialización son los materiales de aportación de aluminio, la fabricación y la alimentación del hilo y la supervisión de los procesos de soldadura. En la DVS colabora desde hace unos 30 años en el comité técnico FA03 «Soldadura por arco» y preside el grupo de trabajo 2.4.4 «Soldadura MIG del aluminio».