

MIGAL.CO Sensorbox: datos de soldadura con los que puede trabajar
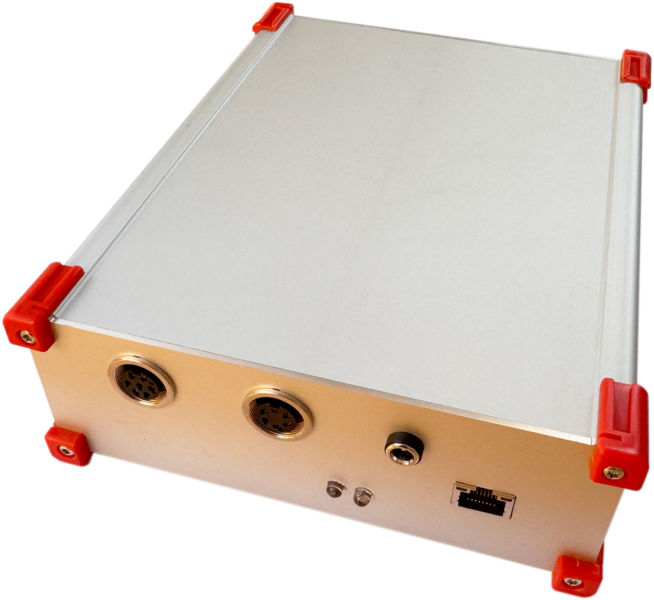
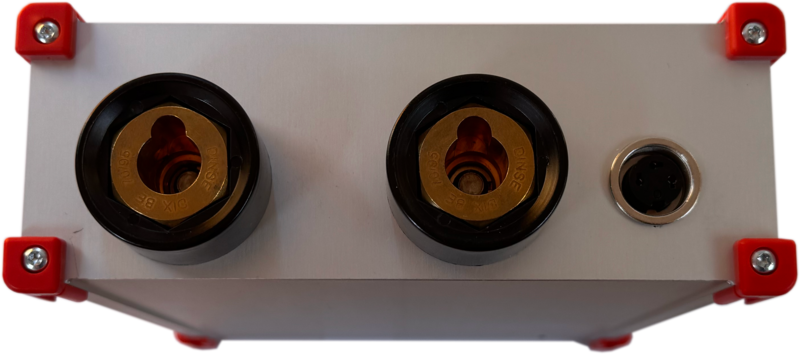
La MIGAL.CO Sensorbox mide lo que realmente ocurre en el arco: corriente de soldadura, tensión del arco, velocidad de alimentación del alambre y caudal de gas de protección, de forma sincronizada, 5000 veces por segundo, en cualquier equipo de soldadura MIG/MAG o TIG, independientemente del fabricante. Evalúa los datos directamente en el dispositivo y los pone a disposición a través del navegador, de interfaces industriales y de nuestro software.
- Cuatro señales de proceso, una sola base de tiempo: corriente y tensión y, con los sensores opcionales, también alimentación del alambre y caudal de gas, en una misma base de tiempo sincronizada por NTP
- Funciona de forma autónoma: panel web integrado, registro en tarjeta microSD, sin necesidad de PC ni de nube
- Interfaces abiertas: MQTT, OPC UA, Modbus TCP, REST y un flujo de datos brutos UDP de alta velocidad
- Supervisión de calidad con IA en el propio dispositivo: aprendizaje (Teach-in) con piezas buenas y evaluación tipo semáforo de cada cordón
- Instalación posterior independiente del fabricante: se conecta al circuito de soldadura; sensores opcionales para el alimentador de alambre y la línea de gas
Elija su aplicación
Las tres vistas describen la misma caja: el hardware y el firmware son idénticos, solo cambia el software que la rodea.
Producción y calidad
Saber cómo suelda cada equipo y poder demostrarlo
No hace falta ser físico del arco eléctrico para utilizar la Sensorbox. Conéctela, abra el navegador y verá lo que hacen sus equipos. Con RoboCenter, todas las Sensorbox y todos los equipos de soldadura de su planta se reúnen en una sola pantalla, con historial e informes para auditorías y clientes.
Transparencia en lugar de intuición
Corriente, tensión, alimentación del alambre y caudal de gas de cada equipo, en directo y como historial. Las desviaciones se hacen visibles antes de convertirse en rechazos.
Trazabilidad de cada pieza
Cada medición lleva una marca de tiempo y puede asignarse a un pedido, una pieza o un cordón. Ideal para la documentación de calidad, auditorías y reclamaciones de clientes.
Detectar a tiempo problemas de gas y de alambre
Un caudal insuficiente de gas de protección, un alimentador de alambre que patina o un tubo de contacto desgastado se reflejan en los datos mucho antes de que se noten en el cordón.
Compatible con sus equipos actuales
Instalación posterior independiente del fabricante: la Sensorbox mide directamente en el circuito de soldadura. No es necesario intervenir en la fuente de corriente.
Sin proyecto de TI
La caja funciona de forma autónoma con su propio panel web. Los datos permanecen en su red: sin nube y sin suscripción.
Consumos de un vistazo
Tiempo de arco, energía, consumo de alambre y de gas por equipo y por turno: la base para el cálculo de costes y la eficiencia.
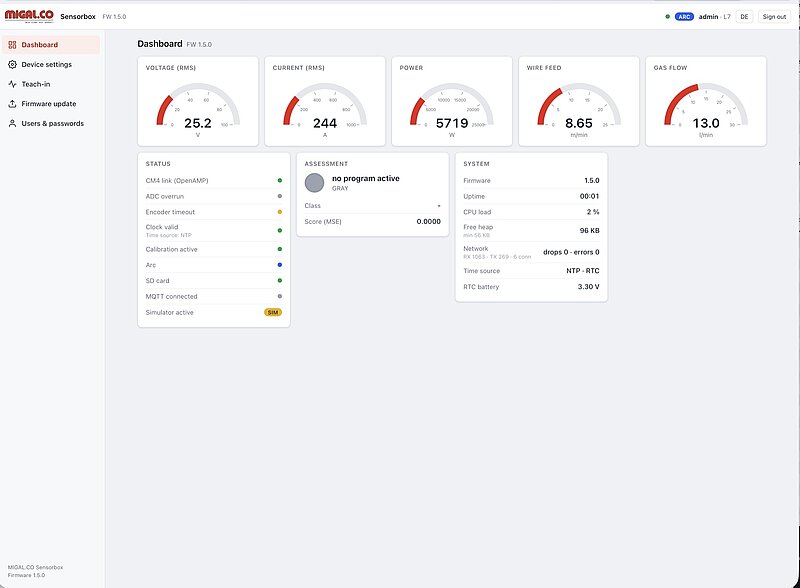
En el equipo: el panel web integrado
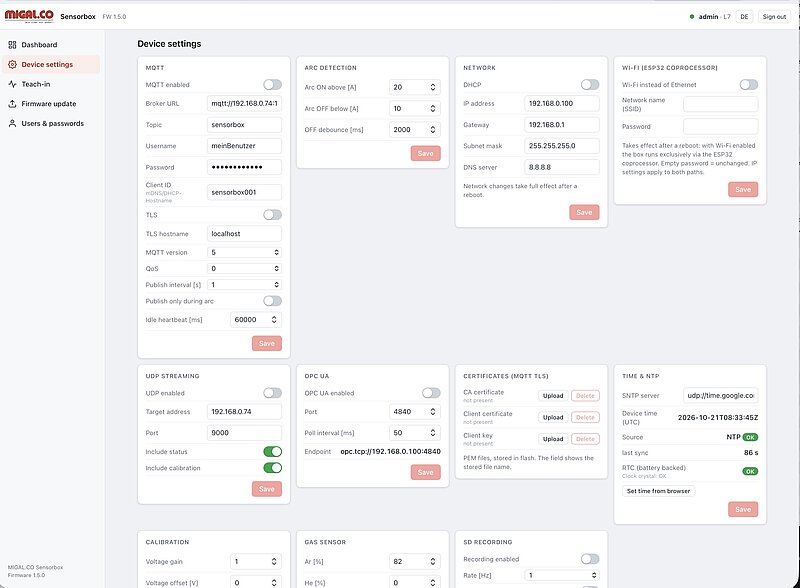
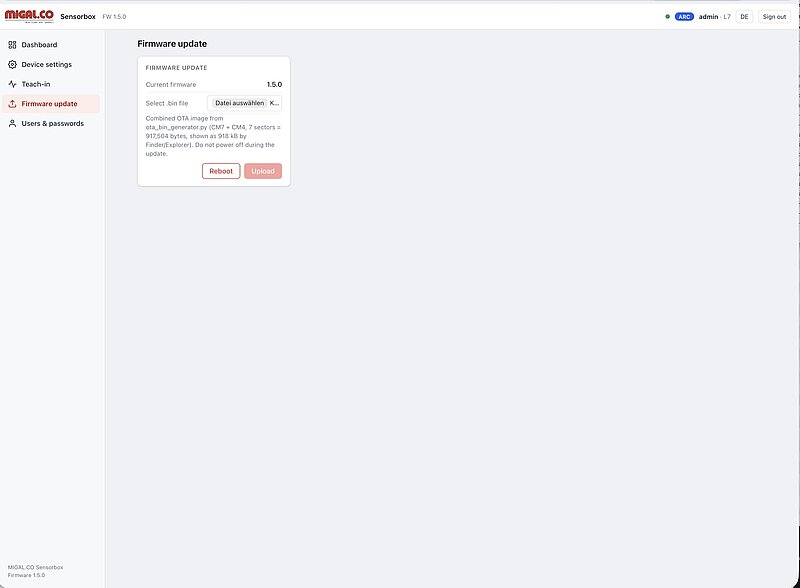
Cada Sensorbox tiene su propia interfaz web: basta con abrir la dirección de la caja en el navegador de un PC, una tableta o un teléfono inteligente. No es necesario instalar ningún software.
- Visualización en directo de tensión, corriente, potencia, alimentación del alambre y caudal de gas, además de un panel de estado que muestra de un vistazo si todo está en orden
- Detección del arco: la caja sabe cuándo se está soldando y registra solo lo que importa
- Registro local en tarjeta microSD (CSV, se abre directamente en Excel), un archivo por día o por sesión, incluso sin red
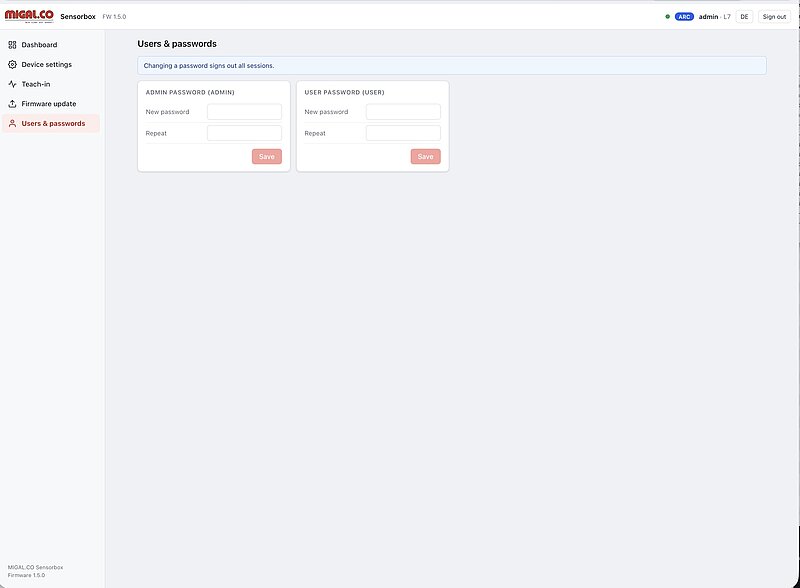
- Gestión de usuarios con los roles de administrador y usuario
- Actualizaciones de firmware a través del navegador: nuevas funciones sin visita del servicio técnico
- Interfaz en inglés y alemán
Para toda la planta: RoboCenter
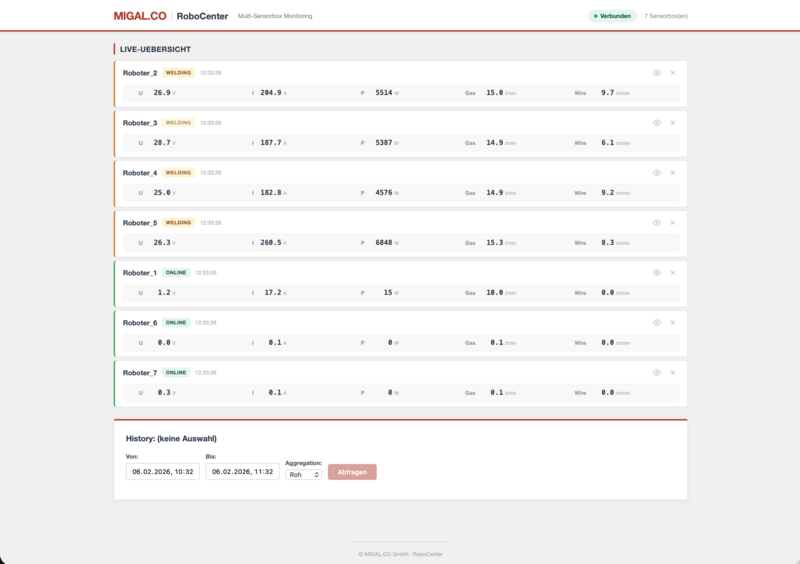
RoboCenter reúne todas las Sensorbox, así como los equipos de soldadura Fronius TPS/i conectados directamente, en una aplicación de navegador instalada en su propio servidor.
- Todos los equipos en una sola pantalla: en línea, en reposo o soldando, con valores en directo
- Historial de días, semanas y meses, almacenado en una base de datos de series temporales
- Semáforo de calidad por equipo y por trabajo, basado en el comportamiento de referencia aprendido
- Informes en PDF para auditorías y clientes: tiempo de soldadura, energía, consumo de alambre y de gas
- Funciona on-premises en su propio servidor: sus datos permanecen en su planta
Listo para funcionar en cuatro pasos
- MontarColocar la Sensorbox cerca del equipo de soldadura; alimentación mediante fuente de 12 V o PoE.
- ConectarConectar los cables de corriente en el circuito de soldadura, la medición de tensión en la antorcha y en la pieza y, opcionalmente, los sensores de alambre y de gas.
- Conectar a la redEnchufar el cable Ethernet y abrir la dirección de la caja en el navegador.
- SupervisarVer los valores en directo, activar el registro en la tarjeta SD o conectar la caja a RoboCenter, a un MES o a un PLC.
¿Desea verla en su línea de producción? Con mucho gusto llevamos una Sensorbox a su célula de soldadura y le mostramos en directo cómo es su proceso.
¿Busca algo más que supervisión? Descubra cómo la Sensorbox detecta anomalías con IA.
Aseguramiento de la calidad con IA
La caja aprende cómo es una buena soldadura
Un soldador experimentado oye cuando el arco suena mal. La Sensorbox hace lo mismo, en cada cordón y en cada turno. Usted le muestra unas cuantas piezas buenas; ella aprende el comportamiento normal y, a partir de ese momento, señala cada pieza que se desvía. Todo funciona en la propia caja: sin PC, sin servidor de IA y sin nube.
Cómo funciona
- Soldar piezas buenasSoldar al menos ocho piezas que se sabe que son buenas. La caja reconoce automáticamente las piezas y los cordones a partir del arco.
- AprenderPara cada cordón, la caja aprende una referencia a partir de 305 parámetros por cuarto de segundo, incluida la dispersión natural.
- SupervisarCada pieza siguiente se compara con la referencia. Resultado por cordón y por pieza: verde, amarillo o rojo.
- ExplicarIndicadores comprensibles muestran qué es diferente: tensión, corriente, cortocircuitos, patrón de frecuencias, interacción U/I.
- MejorarEl operario confirma o descarta las alarmas. Las falsas alarmas hacen el modelo más tolerante; los defectos reales, nunca.
Teach-in directamente en la Sensorbox
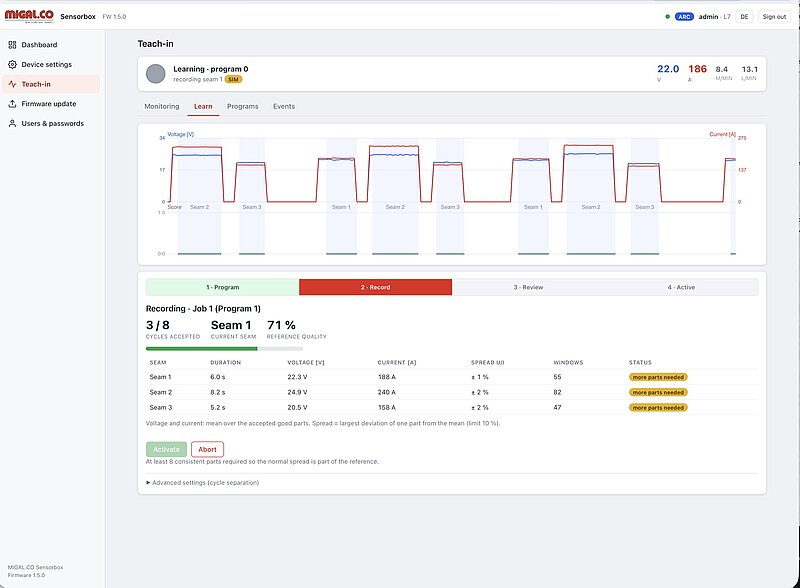
El Teach-in (aprendizaje con piezas de referencia) forma parte del firmware de la Sensorbox y se maneja completamente desde el navegador. Está concebido para células robotizadas y producción en serie con piezas recurrentes.
- Detección automática de piezas y cordones a partir de la señal del arco, sin necesidad de señales adicionales del robot
- Un programa por tipo de pieza, seleccionado mediante el número de trabajo enviado por el controlador del robot o el PLC (MQTT/REST)
- Semáforo por cordón y por pieza; una pieza también se rechaza si falta un cordón o aparece uno adicional
- Cinco indicadores comprensibles por cordón y la desviación respecto a la referencia, en porcentaje, para tensión, corriente y frecuencia de cortocircuito
- Aviso de tendencia cuando el proceso deriva lentamente, p. ej., por el desgaste del tubo de contacto
- Lista de eventos con retroalimentación del operario (OK/NOK); el modelo solo se actualiza tras una prueba de regresión frente a la referencia
- Resultados en el panel, a través de MQTT, OPC UA y Modbus TCP, y almacenados en la tarjeta SD
Aprendizaje del proceso en RoboScope
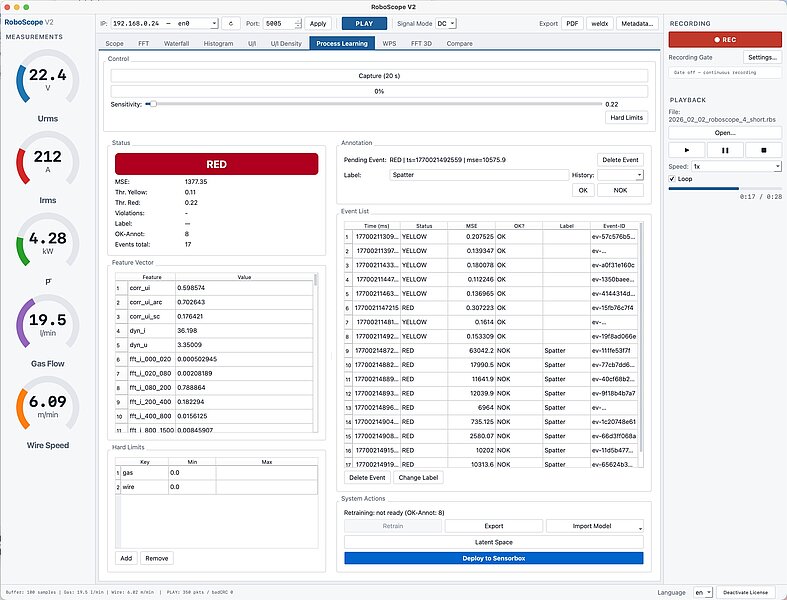
Para cordones largos o que se repiten con mucha frecuencia, p. ej., cordones longitudinales en carriles o cordones circunferenciales en depósitos, el modelo también puede entrenarse en el PC con RoboScope:
- Modelo autoencoder entrenado a partir de una grabación de 20 segundos del proceso correcto
- Regulador de sensibilidad y límites fijos adicionales por característica (p. ej., caudal mínimo de gas)
- Anotación de eventos como OK/NOK y con etiquetas de defecto como «proyecciones» o «pérdida de gas»: el modelo aprende a nombrar defectos conocidos
- Vista del espacio latente para ver cómo el modelo separa los estados buenos de los malos
- Transferencia a la Sensorbox con un solo clic: a partir de ahí, la caja supervisa de forma autónoma
¿Qué enfoque le conviene?
| Teach-in en la Sensorbox | Aprendizaje del proceso en RoboScope | |
|---|---|---|
| Uso típico | Células robotizadas, piezas en serie con varios cordones | Cordones largos o muy repetitivos, laboratorio, desarrollo de procesos |
| ¿Dónde se aprende? | En la caja, manejada desde el navegador | En el PC; después se transfiere a la caja |
| ¿Qué se necesita? | Al menos 8 piezas buenas | Grabación de 20 s del proceso correcto |
| Modelo | Referencia estadística por cordón (305 características); red neuronal autoencoder en preparación | Red neuronal autoencoder, clases de defecto opcionales |
| Resultado | Semáforo por cordón y por pieza, indicadores comprensibles, aviso de tendencia | Semáforo con puntuación de anomalía, clases de defecto con nombre tras la anotación |
| En funcionamiento | Funciona de forma autónoma en la Sensorbox: sin PC y sin nube. Resultados a través del panel, MQTT, OPC UA y Modbus TCP. | |
Lo que la señal revela y lo que no
Preferimos ser honestos: las señales eléctricas muestran si el proceso se ha desarrollado de forma diferente. Solo una inspección muestra si existe un defecto en el metal de soldadura. Nos basamos en la literatura de 2001 a 2025 y en ensayos propios:
Detectable de forma fiable
- Pérdida de gas de protección o caudal de gas insuficiente
- Problemas en la alimentación del alambre, atascos del alambre
- Distancia incorrecta del tubo de contacto, tubo de contacto desgastado (tendencia)
- Proyecciones e interrupciones del arco
- Separación o desalineación entre bordes, perforación
- Aporte térmico incorrecto, cordones ausentes o adicionales
- De forma indirecta: porosidad causada por pérdida de gas, falta de penetración
No detectable a partir de la señal
- Grietas en caliente y en frío
- Mordeduras
- Inclusiones de escoria
- Falta de fusión en los bordes
- Defectos que no modifican el comportamiento del arco
La Sensorbox indica que un cordón es diferente y qué variable del proceso se desvía. Para nombrar el tipo de defecto se necesitan ejemplos anotados (RoboScope).
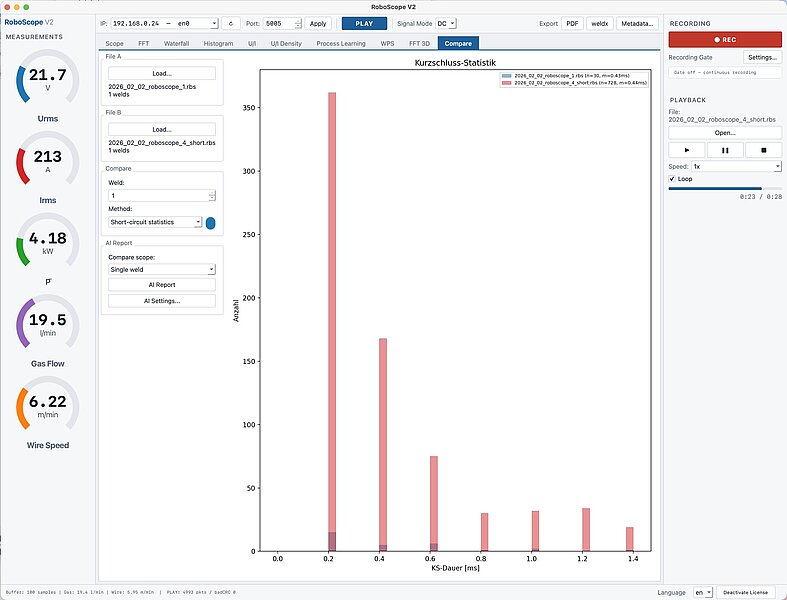
Comparar dos procesos, con un informe de resultados generado por IA
La pestaña Comparación de RoboScope responde en segundos a la pregunta «¿qué ha cambiado realmente?»: cargue dos grabaciones, elija uno de los diez métodos de comparación (p. ej., frecuencia de transferencia de gotas, estadística de cortocircuitos, impedancia del arco, diagrama de fases U/I, diagrama de Poincaré, variabilidad de la alimentación del alambre) y genere un informe comprensible.
RoboScope obtiene más de 20 parámetros físicos por grabación, comenta cada método, ordena los métodos por significancia y solo enumera las desviaciones físicamente relevantes, sin especular sobre las causas. Aplicaciones típicas: validación de WPS, comparación entre robots, cambio de lote de alambre, comparación entre turnos y análisis de reclamaciones.
Ejemplo: informe comparativo con IA (PDF)
 Informe comparativo con IA – ejemplo en inglés (12 páginas)Dos soldaduras comparadas con diez métodos: comentario de la IA por método, parámetros clave, clasificación por significancia2 MB
0 clics en funcionamiento
Seleccione el número de trabajo y lea el semáforo. La caja decide en tiempo real para cada cordón.
Los datos permanecen en su planta
El aprendizaje y la evaluación se ejecutan localmente en la caja. Sin nube y sin servicio externo de IA.
Explica en lugar de solo alarmar
Cinco indicadores comprensibles muestran qué variable del proceso se desvía: un punto de partida para encontrar la causa.
Mejora con el uso
Unos minutos de retroalimentación por turno reducen las falsas alarmas; los defectos reales nunca amplían la tolerancia.
La supervisión con IA se implanta junto con usted. Seleccionamos los cordones adecuados, realizamos el Teach-in en su equipo, conectamos los números de trabajo de su controlador de robot, PLC o MES y validamos los resultados en la producción real.
Póngase en contacto con nosotros: juntos aclararemos lo que la supervisión con IA puede aportar a sus piezas.
Investigación y desarrollo
Datos brutos, protocolos abiertos, total transparencia
Para laboratorios de soldadura, universidades y desarrolladores de procesos, la Sensorbox es un instrumento de medición abierto: datos brutos sincronizados de corriente y tensión a 5 kHz, protocolos documentados, datos de calibración en cada paquete y RoboScope para el análisis, la grabación y la exportación a formatos abiertos.
Principio de medición
En su interior trabaja un microcontrolador de doble núcleo STM32H7 con un claro reparto de tareas: el Cortex-M4 se encarga de la medición, crítica en el tiempo, y el Cortex-M7 del cálculo de características, los protocolos, el servidor web y los modelos de IA. Ambos núcleos intercambian datos mediante OpenAMP/RPMsg, de modo que la medición sigue siendo determinista incluso con carga de red.
- Corriente y tensión se muestrean simultáneamente a 5 kHz por canal con una resolución de 16 bits y sobremuestreo por hardware de 16× (DMA, bloques de 256 muestras ≈ 51 ms)
- Corriente mediante un sensor shunt con aislamiento galvánico (2,5 mV/A) y un amplificador diferencial: ±500 A en régimen continuo, picos de hasta ±1000 A
- Tensión mediante una etapa de entrada diferencial, rango de ±100 V, protegida por varistor y diodos TVS
- Alimentación analógica de bajo ruido con convertidores CC/CC aislados y reguladores lineales de ruido ultrabajo, referencia de tensión de precisión
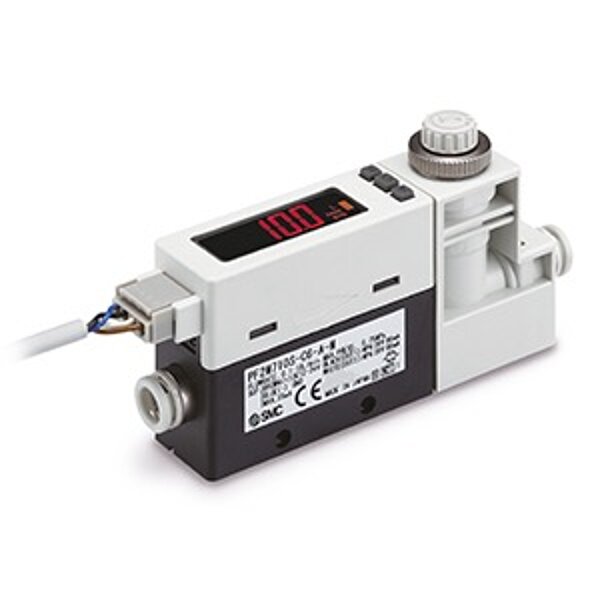
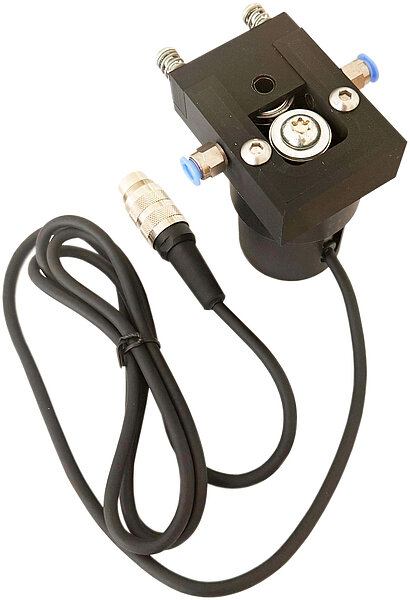
- Alimentación del alambre mediante encoder y caudal de gas mediante sensor térmico de caudal másico con factor de corrección para cualquier mezcla de Ar, He, CO₂, O₂ y N₂
- Calibrable: punto cero, ganancia y perímetro de la rueda del encoder; los parámetros de calibración se transmiten en cada paquete de datos
Magnitudes calculadas
Los valores eficaces y la potencia activa se calculan por ventana de tiempo a partir de las muestras brutas. La potencia activa se calcula muestra a muestra como la media de u·i, el único método correcto para señales de soldadura no sinusoidales (cf. ISO/TR 18491).
Tensión RMS:
\[ U_{\mathrm{RMS}}=\sqrt{\frac{1}{N}\sum_{k=0}^{N-1} u[k]^2} \]
Corriente RMS:
\[ I_{\mathrm{RMS}}=\sqrt{\frac{1}{N}\sum_{k=0}^{N-1} i[k]^2} \]
Potencia activa media:
\[ P=\frac{1}{N}\sum_{k=0}^{N-1}\big(u[k]\cdot i[k]\big) \]
305 parámetros por cuarto de segundo
A 5 kHz, un solo equipo genera unos 72 MB de datos brutos por hora. Para la supervisión y la IA, la Sensorbox traduce cada ventana de 256 ms en 305 características con significado físico, unos 20 MB al día:
| Grupo | Características |
|---|---|
| Valores básicos y dinámica | Valor eficaz, valor medio, potencia, velocidad de variación de U e I |
| Distribución | Desviación estándar, asimetría, curtosis, percentiles |
| Espectro | Energías por banda de corriente y tensión de 0 a 1500 Hz |
| Cortocircuitos y arco | Proporción, frecuencia y duración de los cortocircuitos, estadística del arco, impedancia del arco |
| Acoplamiento U/I | Correlación de U e I, histograma de tensión, cuadrícula de densidad U/I de 16 × 16 |
El conjunto de características es idéntico en la Sensorbox y en RoboScope: los modelos entrenados en el PC funcionan sin cambios en la caja.
Interfaces y protocolos
| Interfaz | Contenido | Uso típico |
|---|---|---|
| Flujo de datos brutos UDP | Aprox. 20 paquetes por segundo, cada uno con 256 muestras U/I, marca de tiempo, número de secuencia, cabecera de estado y de calibración | Osciloscopio, análisis espectral, software de análisis propio |
| MQTT 3.1.1 (TLS) | Telemetría JSON cada 0,1–5 s, modo activado por el arco, eventos, estado; se pueden recibir números de trabajo | Bases de datos (p. ej., InfluxDB), RoboCenter, Node-RED |
| OPC UA | Corriente, tensión, potencia, caudal de gas, velocidad del alambre (ns=1) | SCADA, MES, plataformas IIoT |
| Modbus TCP | Registros de retención a partir de 1000 (puerto 502) | Conexión a PLC |
| REST / WebSocket | Configuración, valores en directo, Teach-in, señal de fin de pieza | Integración en aplicaciones propias |
| microSD / USB | CSV o datos brutos de RoboScope (RBS), legible como dispositivo de almacenamiento masivo USB | Registro a largo plazo, uso en campo sin red |
Base de tiempo: SNTP/NTP con reloj de tiempo real respaldado por batería; los indicadores de diagnóstico (desbordamiento del ADC, tiempo de espera del encoder, sincronización NTP, enlace entre núcleos) forman parte de cada paquete de datos.
Mensaje MQTT
La Sensorbox transmite sus datos de medición y de estado en un formato JSON (JavaScript Object Notation) compacto. Cada mensaje corresponde a una instantánea temporalmente asignable de forma unívoca del proceso de soldadura y contiene tanto indicadores de proceso como estados del sistema y versiones de firmware.
Tiempo & secuencia
→ Se utiliza para la sincronización con otros sistemas (InfluxDB, panel de control, RoboScope, MES).
→ Permite detectar caídas, pérdida de paquetes o lagunas en el registro.
Indicadores eléctricos
→ Estas magnitudes permiten el análisis de carga/energía, la evaluación de la estabilidad del proceso y la comparación de trabajos/parámetros.
Hilo & gas
→ Base para la monitorización del proceso (p. ej. alimentación insuficiente, atasco de hilo, detección de defectos).
→ Ya corregido en la Sensorbox, de modo que el usuario recibe directamente un valor relevante en la práctica.
→ Transparencia sobre cuánto se han ajustado los valores en bruto debido a la calibración/influencia del entorno.
Objeto de estado (salud & diagnóstico)
Bajo status se proporcionan importantes indicadores de diagnóstico como booleanos:
→ Esto permite el diagnóstico remoto sin que el usuario necesite acceso directo al hardware.
Versiones de firmware (trazabilidad)
Ejemplo:
{
  "ts": "2026-01-21T10:15:23.123Z",
  "seq": 4711,
  "u_rms": 23.45,
  "i_rms": 156.78,
  "p_rms": 3680.2,
  "wire_m_min": 8.50,
  "gas_l_min": 12.30,
  "gas_cf": 1.07,
  "status": {
    "openamp_ok": true,
    "adc_overrun": false,
    "encoder_timeout": false,
    "ntp_synced": true
  },
  "fw": {
    "m7": "1.0.3",
    "m4": "1.0.3"
  }
}
Flujo UDP de alta velocidad (paquete de datos en bruto)
Para el análisis de alta resolución (vista de osciloscopio, histogramas, detección de eventos), la Sensorbox envía además un flujo de datos UDP binario/similar a CSV junto con la telemetría JSON. Cada paquete UDP contiene un encabezado con metadatosseguido de un bloque de muestras en bruto del ADC para tensión y corriente.
1) Encabezado del paquete (metadatos)
→ Esto permite al receptor identificar de forma fiable los datos como una "trama Sensorbox" y descartar paquetes erróneos o ajenos.
Marca de tiempo en milisegundos.
→ Permite una visualización temporalmente correcta (p. ej. traza en directo), el registro y la sincronización con otras fuentes.
Número de secuencia secuencial.
→ Las pérdidas de paquetes o los errores de orden (¡UDP!) se hacen inmediatamente visibles.
Número de muestras por canal en este paquete.
→ Un paquete es un "bloque de datos" (trama) con un alcance definido con precisión.
Caudal de gas actual (l/min) como metainformación para el bloque de muestras.
→ Práctico para correlacionar directamente los datos del osciloscopio con los parámetros de proceso.
Velocidad de alimentación de hilo (m/min) en el mismo instante.
→ Puede ser 0 si el hilo está inmóvil o existe un problema de encóder/señal.
Máscara de bits para estados del sistema/indicadores de error (p. ej. desbordamiento del ADC, timeout del encóder, OpenAMP OK, sincronización NTP).
→ Diagnóstico sin consultas adicionales – cada paquete lleva su estado de salud.
Parámetros de calibración/conversión.
→ Esto permite al receptor convertir los datos en bruto en magnitudes físicas (o almacenar deliberadamente los datos en bruto y reconstruirlos posteriormente con los mismos parámetros).
2) Datos de muestra (carga útil)
Tras el encabezado sigue una tabla/secuencia:
→ A partir de esto, el receptor puede:
- Generar trazas de osciloscopio (u(t), i(t))
- Calcular RMS/potencia/estabilidad del arco
- Detectar picos, cortocircuitos, eventos de proyecciones
- Crear histogramas/distribuciones (p. ej. distribución de corriente por trabajo)
¿Por qué UDP?
UDP es ideal para el streaming en directo de grandes volúmenes de datos:
- Latencia muy baja
- Baja sobrecarga de protocolo
- "Best effort" (posible pérdida de paquetes) → por ello: seq en el encabezado
Para un almacenamiento/reposición robustos, los canales de telemetría "lentos" (p. ej. JSON mediante MQTT/HTTP) se utilizan normalmente en paralelo, mientras que UDP sirve para la visualización en tiempo real (RoboScope).
Ejemplo de código Python para mostrar el flujo UDP en el terminal (llamar p. ej. con python3 udp_dump.py 9000):
#!/usr/bin/env python3
import argparse
import socket
import struct
import math
MAGIC_OSCI = 0x3143534F  # "OSCI"
FLAG_STATUS = 0x0001
FLAG_CAL    = 0x0002
BASE_HDR_FMT = " len(buf):
        return None
    off = BASE_HDR_LEN
    ts_ms, = struct.unpack_from(" header_len:
            return None
        status, = struct.unpack_from(" header_len:
            return None
        u_gain, u_offset, i_gain, i_offset = struct.unpack_from("> 16) & 0xFFFF
            off += 4
            # physikalisch (falls Gain/Offset gesetzt)
            u = u_raw * u_gain + u_offset
            cur = i_raw * i_gain + i_offset
            u_vals.append(u)
            i_vals.append(cur)
            print(f"{i:4d}: u_raw={u_raw:5d} i_raw={i_raw:5d}   u={u:.3f}  i={cur:.3f}")
        if args.rms and nprint > 0:
            u2 = sum(x*x for x in u_vals) / nprint
            i2 = sum(x*x for x in i_vals) / nprint
            p  = sum(u_vals[j] * i_vals[j] for j in range(nprint)) / nprint
            print(f"-> U_rms={math.sqrt(u2):.3f}  I_rms={math.sqrt(i2):.3f}  P_mean={p:.3f}  (über {nprint} Samples)")
if __name__ == "__main__":
    main()
Nodos de variables OPC UA
El servidor expone 5 variables de solo lectura en el namespace ns=1:
| Variable | NodeID | Tipo | Unidad | Descripción |
|---|---|---|---|---|
| Corriente | ns=1;i=6001 | Double | A | Valor eficaz (RMS) |
| Tensión | ns=1;i=6002 | Double | V | Valor eficaz (RMS) |
| Potencia | ns=1;i=6003 | Double | W | Potencia instantánea |
| Caudal de gas | ns=1;i=6004 | Double | l/min | Caudal volumétrico corregido |
| Velocidad de hilo | ns=1;i=6005 | Double | m/min | Basada en encóder |
Modbus TCP (conectividad con PLC)
Modbus TCP es un protocolo industrial ampliamente utilizado para la comunicación entre autómatas programables (PLC) y dispositivos de campo. La Sensorbox proporciona un servidor Modbus TCP integrado que permite a un PLC leer directamente los parámetros clave del proceso de soldadura como Holding Registers.
Esta interfaz puede ampliarse con registros de escritura, lo que permite a un PLC o a un controlador de robot transmitir activamente información a la Sensorbox – como el ID del cordón de soldadura actual, el número de trabajo o el número de programa. Esto permite una trazabilidad completa y una documentación de calidad para cada cordón de soldadura individual.
Esto permite que su controlador de robot se comunique con la Sensorbox en tiempo real – la base para el aseguramiento automatizado de la calidad en una producción de soldadura conectada.
Póngase en contacto con nosotros – desarrollaremos junto con usted la integración adecuada para su infraestructura de automatización existente.
RoboScope: software de análisis para Windows y macOS
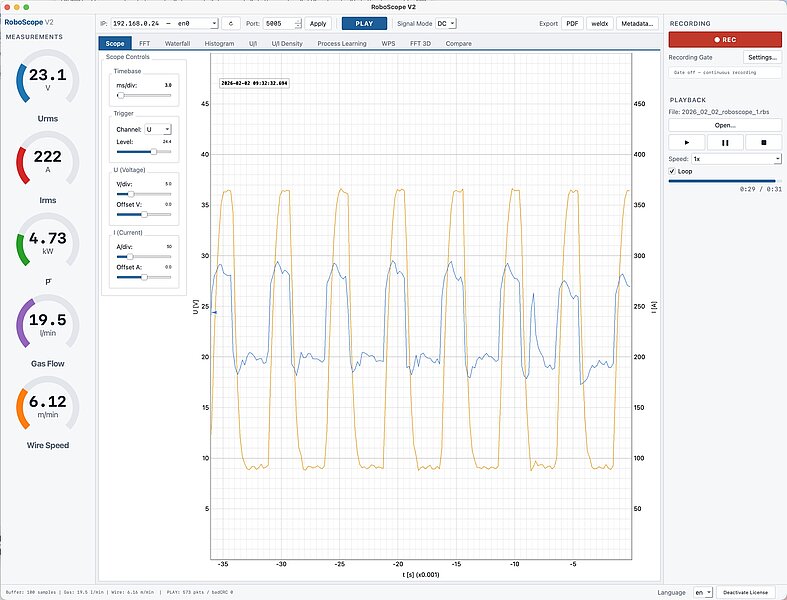
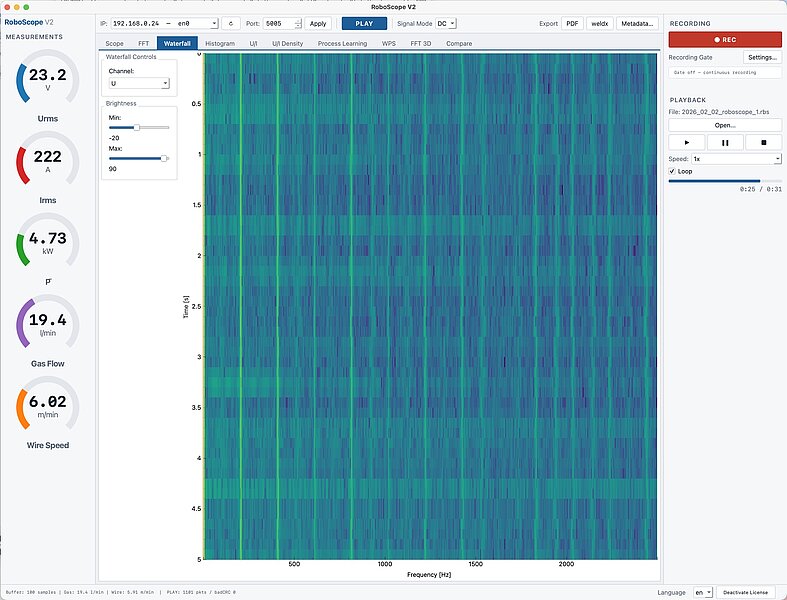
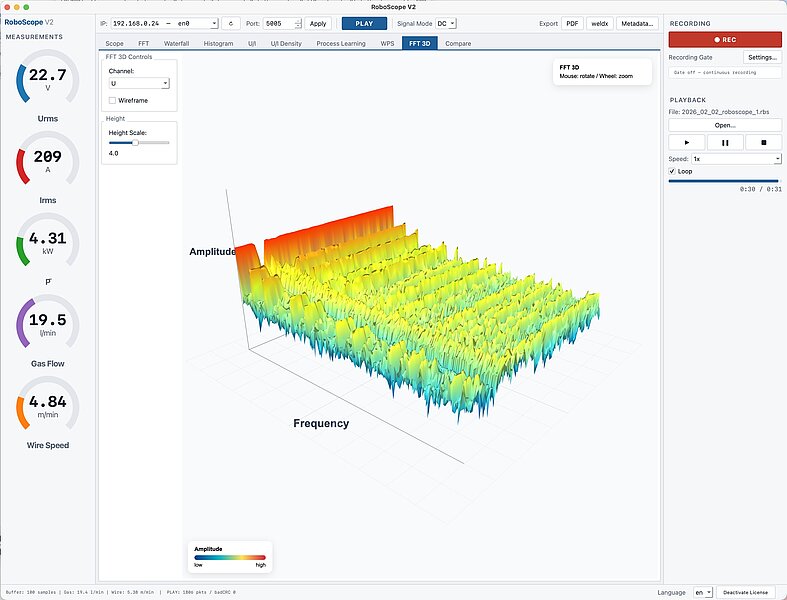
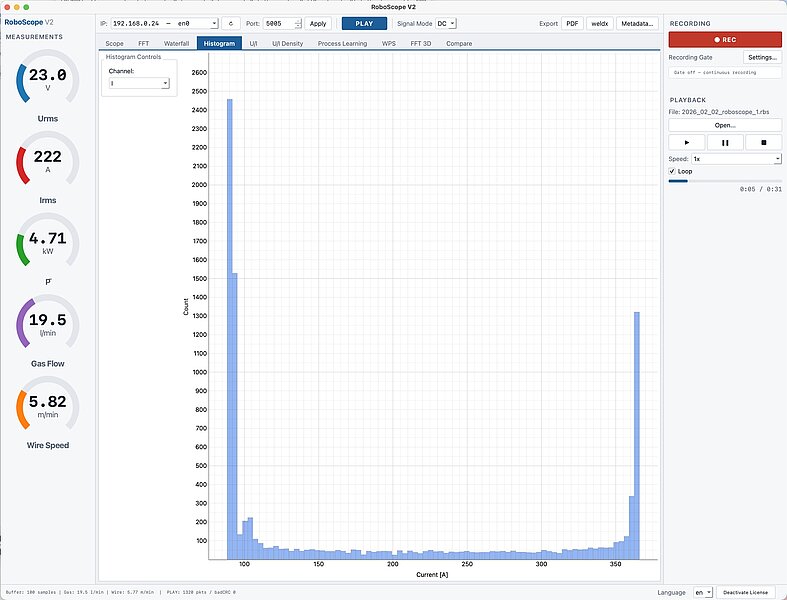
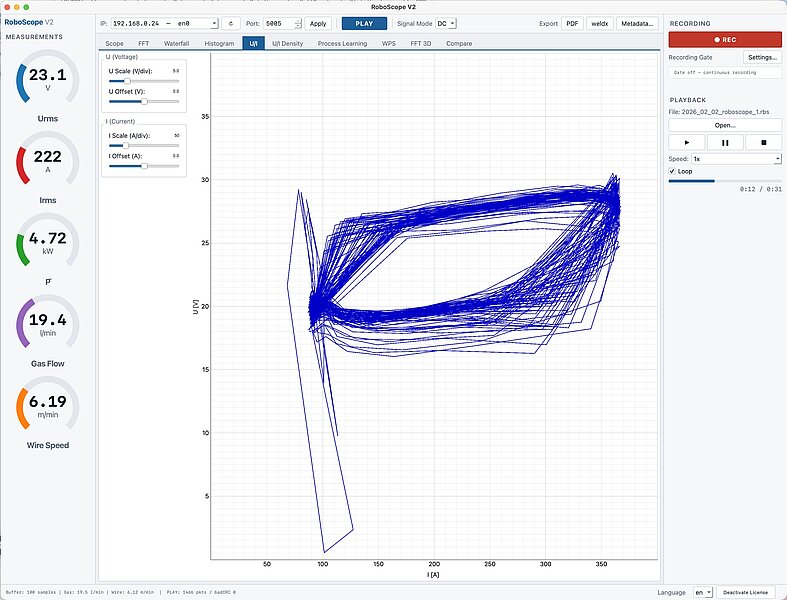
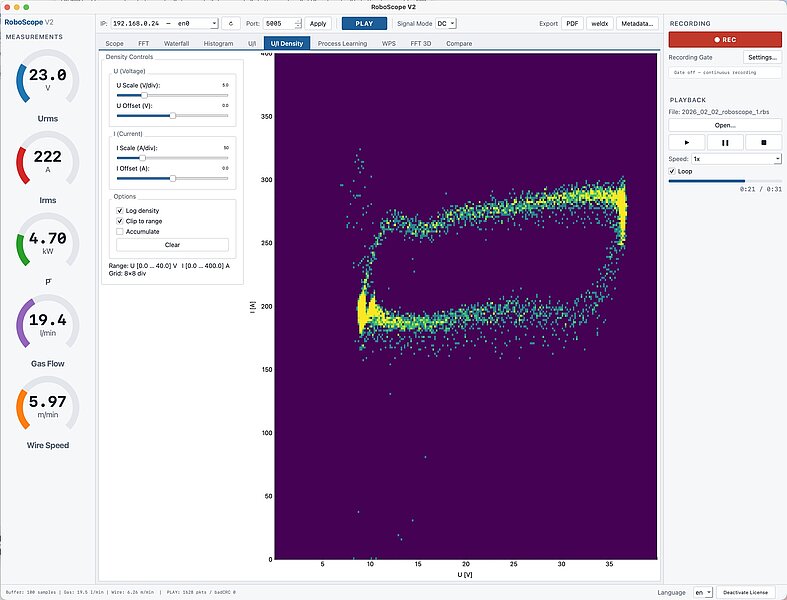
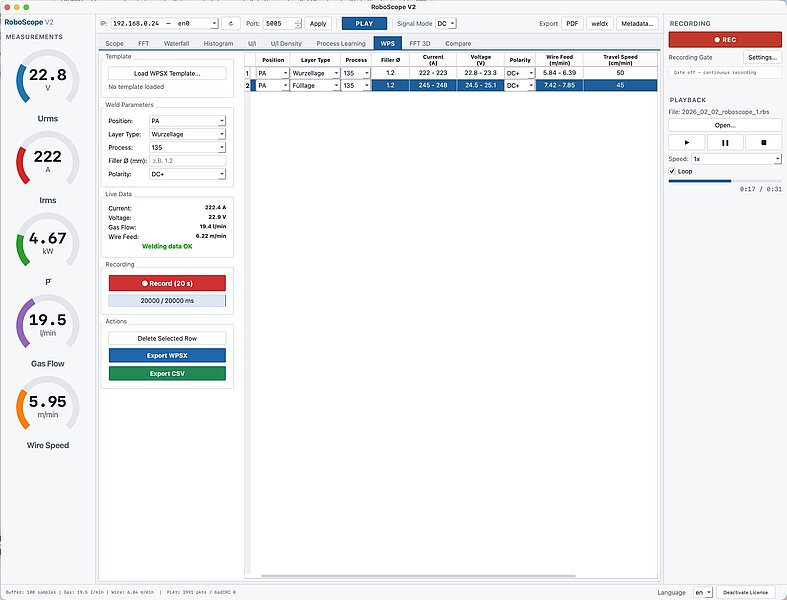
RoboScope recibe el flujo de datos brutos UDP y convierte las señales en conocimiento, en directo en el puesto de soldadura o a partir de grabaciones.
- Osciloscopio con disparo (trigger), base de tiempo de 1–500 ms/div
- FFT (4096 puntos), diagrama de cascada de 0–2500 Hz y espectro 3D: para encontrar frecuencias de transferencia de gotas, oscilaciones y perturbaciones
- Histograma, característica U/I y mapa de calor de densidad U/I: la huella eléctrica del proceso
- Comparación de dos grabaciones con diez métodos y un informe de resultados generado por IA
- Aprendizaje del proceso: entrenar y anotar modelos de IA y transferirlos a la Sensorbox
- Grabación y reproducción con condición de grabación (alimentación del alambre o corriente)
- Exportación a PDF, al formato abierto de investigación weldx y a WPS-Maker 2 (.wpsx), incluido el aporte térmico

Datos técnicos
| Magnitudes medidas | Corriente de soldadura, tensión del arco, velocidad de alimentación del alambre, caudal de gas de protección (sincronizados) |
| Frecuencia de muestreo | 5 kHz por canal, U e I simultáneas, 16 bits con sobremuestreo de 16× |
| Medición de tensión | ±100 V (CA, CC), entrada diferencial |
| Medición de corriente | ±500 A en régimen continuo (CA, CC), picos de hasta ±1000 A, sensor shunt con aislamiento galvánico |
| Precisión U / I | ±1 % del valor medido ±0,2 V / ±1 % del valor medido ±0,5 A |
| Velocidad del alambre (sensor de alambre opcional) | 0–20 m/min, resolución del encoder 0,114 mm, 0,7 % a 10 m/min |
| Diámetro del alambre | 0,8–1,6 mm (mayores, bajo consulta) |
| Caudal de gas (sensor de caudal de gas opcional) | 0,5–50 l/min, ±3 % del fondo de escala, corrección para mezclas de Ar/He/CO₂/O₂/N₂ |
| Procesador | STM32H7 de doble núcleo (Cortex-M7 a 480 MHz + Cortex-M4 a 240 MHz) |
| Red | Ethernet 10/100 Mbit/s, IP estática o DHCP; módulo Wi-Fi (ESP32-C6) en la placa, soporte de firmware en preparación |
| Protocolos | MQTT 3.1.1 con TLS, flujo de datos brutos UDP, OPC UA, Modbus TCP, REST/JSON, WebSocket |
| Velocidad de datos | MQTT: cada 0,1–5 s; UDP: aprox. 20 tramas × 256 muestras por segundo (= 5 kHz) |
| Interfaz web | Integrada, basada en navegador, inglés/alemán, roles de usuario, actualización de firmware a través del navegador |
| Almacenamiento local | Tarjeta microSD (CSV o datos brutos), almacenamiento masivo USB |
| Base de tiempo | SNTP/NTP, reloj de tiempo real respaldado por batería |
| Tensión de alimentación | 9–12 V CC o PoE (adaptador incluido) |
| Dimensiones / peso | 200 × 160 × 60 mm (L × A × H) / 1,1 kg |
| Grado de protección / temperatura ambiente | IP20 / 0–40 °C |
Volumen de suministro
- Sensorbox con conectores para Ethernet, alimentación y sensores; fuente de alimentación enchufable de 12 V y adaptador PoE
- Conector de cable de 3 polos para la medición de tensión con 5 m de cable de medición trenzado
Opcional
- Sensor de alambre (encoder) con 1,5 m de cable y conector de 5 polos
- Sensor de caudal de gas con 2 m de cable y conector de 7 polos
- Licencias de software: RoboScope (Windows/macOS) y RoboCenter