

Sensorbox MIGAL.CO – des données de soudage exploitables
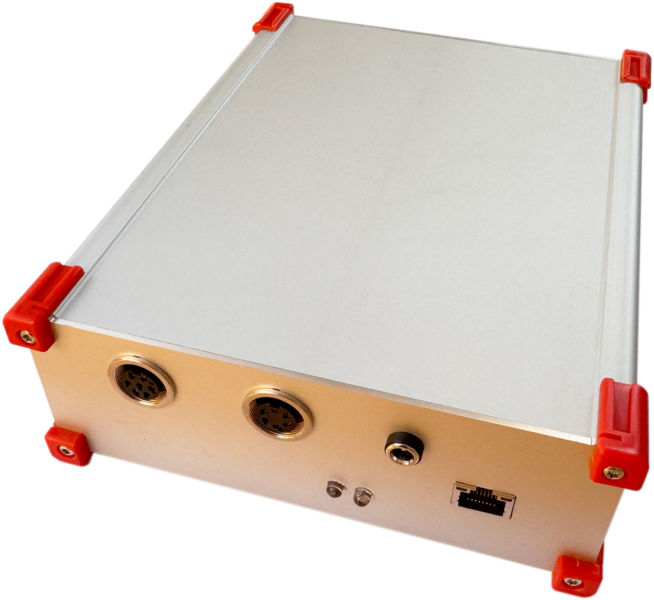
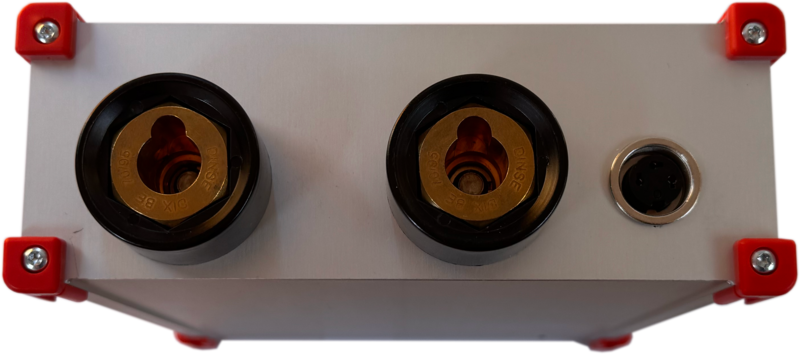
La Sensorbox MIGAL.CO mesure ce qui se passe réellement dans l'arc : courant de soudage, tension d'arc, vitesse de fil et débit de gaz de protection – de manière synchrone, 5 000 fois par seconde, sur tout poste de soudage MIG/MAG ou TIG, quelle que soit la marque. Elle évalue les données directement sur l'appareil et les met à disposition via le navigateur, des interfaces industrielles et nos logiciels.
- Quatre signaux de process, une seule base de temps – courant et tension, ainsi que vitesse de fil et débit de gaz avec les capteurs optionnels, dans une base de temps commune synchronisée par NTP
- Fonctionne de manière autonome – tableau de bord web intégré, enregistrement sur carte microSD, sans PC ni cloud
- Interfaces ouvertes – MQTT, OPC UA, Modbus TCP, REST et un flux de données brutes UDP à haut débit
- Surveillance qualité par IA sur l'appareil – apprentissage (Teach-in) sur pièces bonnes, évaluation de chaque cordon par feu tricolore
- Montage a posteriori indépendant de la marque – raccordement au circuit de soudage ; capteurs optionnels pour le dévidoir et la conduite de gaz
Choisissez votre application
Les trois vues décrivent la même box – le matériel et le firmware sont identiques, seul le logiciel qui l'entoure diffère.
Production & qualité
Savoir comment soude chaque installation – et le prouver
Nul besoin d'être physicien de l'arc pour utiliser la Sensorbox. Raccordez-la, ouvrez le navigateur et vous voyez ce que font vos installations. Avec RoboCenter, toutes les Sensorbox et tous les postes de soudage de votre usine sont réunis sur un seul écran – avec historique et rapports pour les audits et les clients.
La transparence plutôt que l'intuition
Courant, tension, vitesse de fil et débit de gaz de chaque installation – en direct et sous forme d'historique. Les écarts deviennent visibles avant de se transformer en rebuts.
Une preuve pour chaque pièce
Chaque mesure est horodatée et peut être affectée à un ordre, une pièce ou un cordon. Idéal pour la documentation qualité, les audits et les réclamations clients.
Détecter tôt les problèmes de gaz et de fil
Trop peu de gaz de protection, un dévidoir qui patine ou un tube contact usé apparaissent dans les données – bien avant que le cordon ne le montre.
Compatible avec vos installations existantes
Montage a posteriori indépendant de la marque : la Sensorbox mesure directement dans le circuit de soudage. Aucune intervention sur la source de courant n'est nécessaire.
Pas de projet informatique
La box fonctionne de manière autonome avec son propre tableau de bord web. Les données restent dans votre réseau – sans cloud ni abonnement.
Consommations d'un coup d'œil
Temps d'arc, énergie, consommation de fil et de gaz par installation et par équipe – la base du calcul des coûts et de l'efficacité.
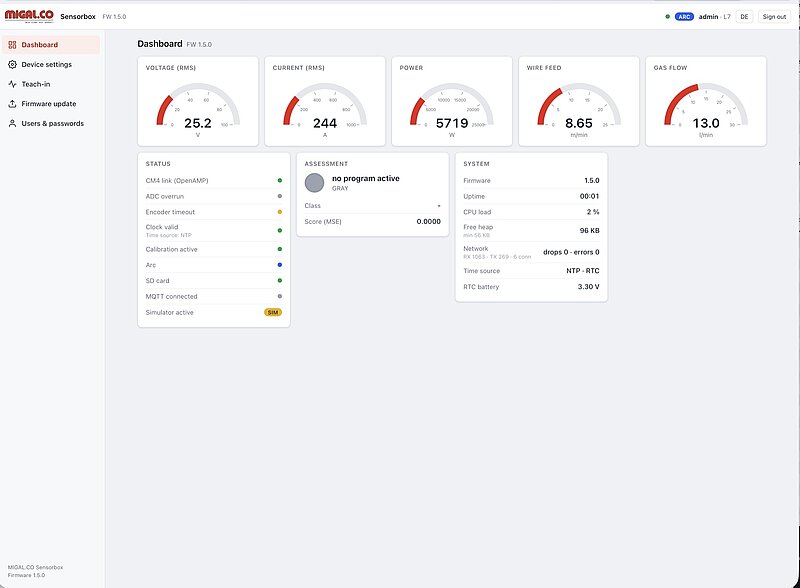
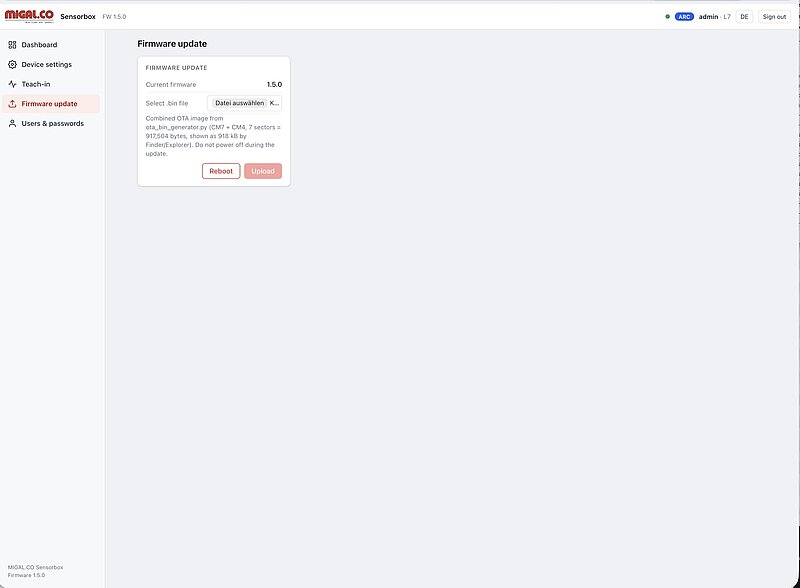
Au poste : le tableau de bord web intégré
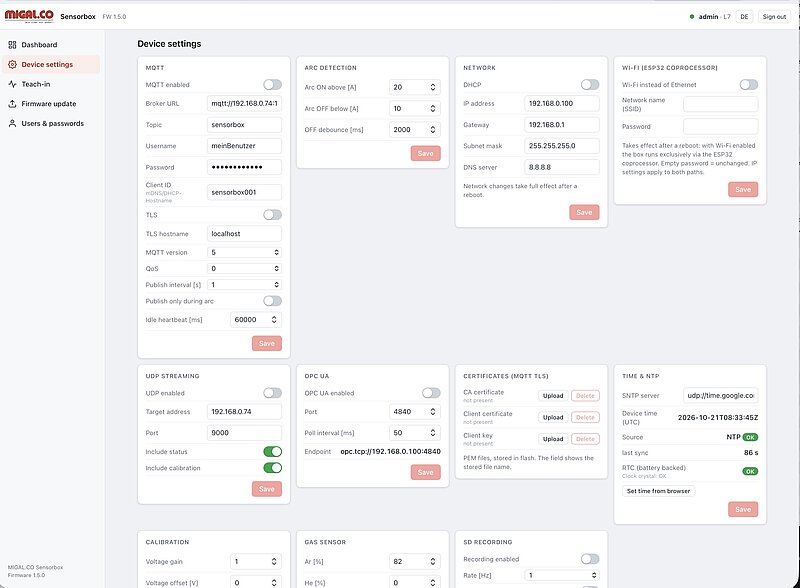
Chaque Sensorbox dispose de sa propre interface web – il suffit d'ouvrir l'adresse de la box dans le navigateur d'un PC, d'une tablette ou d'un smartphone. Aucune installation de logiciel n'est nécessaire.
- Affichage en direct de la tension, du courant, de la puissance, de la vitesse de fil et du débit de gaz, ainsi qu'un panneau d'état qui montre d'un coup d'œil si tout est en ordre
- Détection de l'arc – la box sait quand on soude et n'enregistre que ce qui compte
- Enregistrement local sur carte microSD (CSV, lisible directement dans Excel), un fichier par jour ou par session – même sans réseau
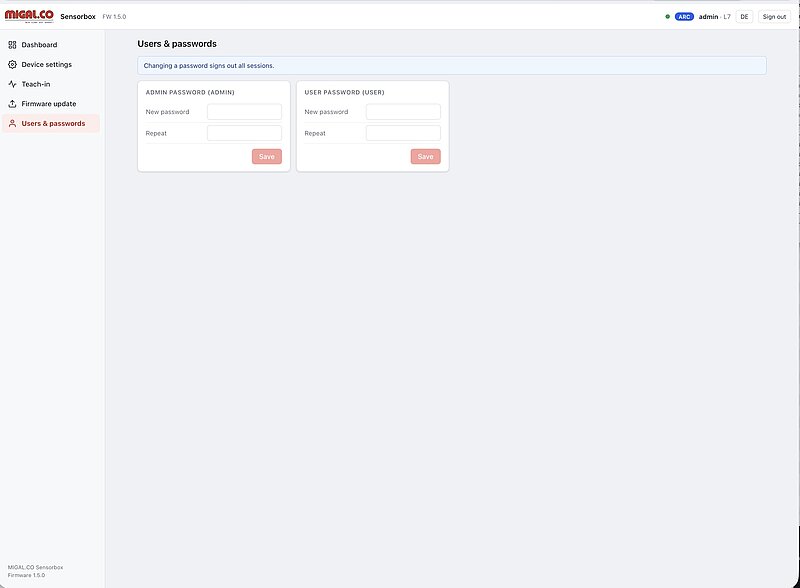
- Gestion des utilisateurs avec les rôles administrateur et utilisateur
- Mises à jour du firmware via le navigateur – de nouvelles fonctions sans intervention d'un technicien
- Interface en anglais et en allemand
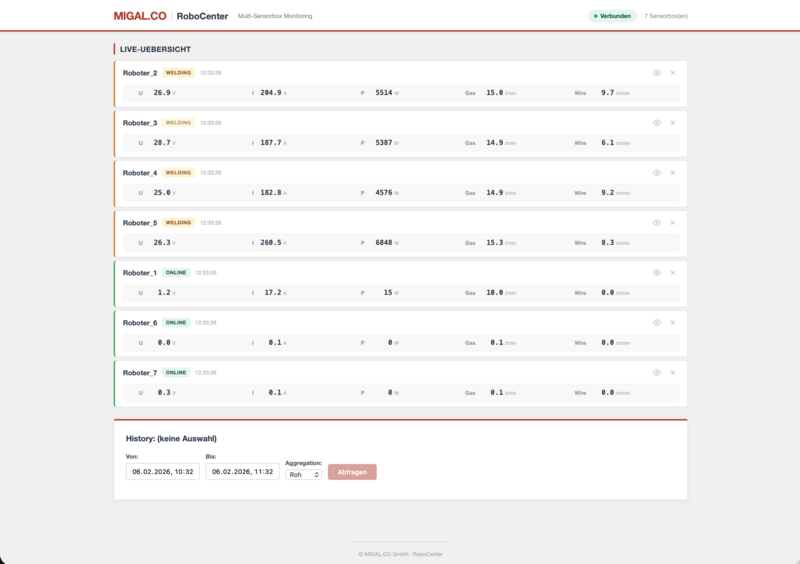
Pour tout l'atelier : RoboCenter
RoboCenter réunit toutes les Sensorbox – ainsi que les postes de soudage Fronius TPS/i raccordés directement – dans une application web sur votre propre serveur.
- Toutes les installations sur un seul écran : en ligne, au repos ou en soudage, avec valeurs en direct
- Historique sur des jours, des semaines et des mois, stocké dans une base de données de séries temporelles
- Feu tricolore qualité par installation et par job, sur la base du comportement de référence appris
- Rapports PDF pour les audits et les clients : temps de soudage, énergie, consommation de fil et de gaz
- Fonctionne sur site sur votre propre serveur – vos données restent dans votre usine
Opérationnel en quatre étapes
- MonterPlacer la Sensorbox à proximité du poste de soudage, alimentation par bloc secteur 12 V ou PoE.
- RaccorderInsérer les câbles de courant dans le circuit de soudage, prise de tension sur la torche et la pièce, en option capteurs de fil et de gaz.
- Mettre en réseauBrancher le câble Ethernet et ouvrir l'adresse de la box dans le navigateur.
- SurveillerConsulter les valeurs en direct, activer l'enregistrement sur carte SD – ou raccorder la box à RoboCenter, au MES ou à l'automate.
Vous souhaitez la voir sur votre ligne de production ? Nous apportons volontiers une Sensorbox dans votre cellule de soudage et vous montrons en direct à quoi ressemble votre process.
Vous souhaitez aller au-delà de la surveillance ? Découvrez comment la Sensorbox détecte les anomalies grâce à l'IA.
Assurance qualité par IA
La box apprend à quoi ressemble un bon cordon
Un soudeur expérimenté entend quand l'arc sonne faux. La Sensorbox fait de même – pour chaque cordon, à chaque équipe. Vous lui montrez quelques pièces bonnes ; elle apprend le comportement normal et signale ensuite chaque pièce qui s'en écarte. Tout fonctionne sur la box elle-même : sans PC, sans serveur d'IA, sans cloud.
Comment cela fonctionne
- Souder des pièces bonnesSouder au moins huit pièces reconnues bonnes. La box reconnaît automatiquement les pièces et les cordons à partir de l'arc.
- ApprendrePour chaque cordon, la box apprend une référence à partir de 305 indicateurs par quart de seconde – y compris la dispersion naturelle.
- SurveillerChaque pièce suivante est comparée à la référence. Résultat par cordon et par pièce : vert, jaune ou rouge.
- ExpliquerDes indicateurs compréhensibles montrent ce qui est différent : tension, courant, courts-circuits, motif fréquentiel, interaction U/I.
- AméliorerL'opérateur confirme ou rejette les alarmes. Les fausses alarmes rendent le modèle plus tolérant – les vrais défauts, jamais.
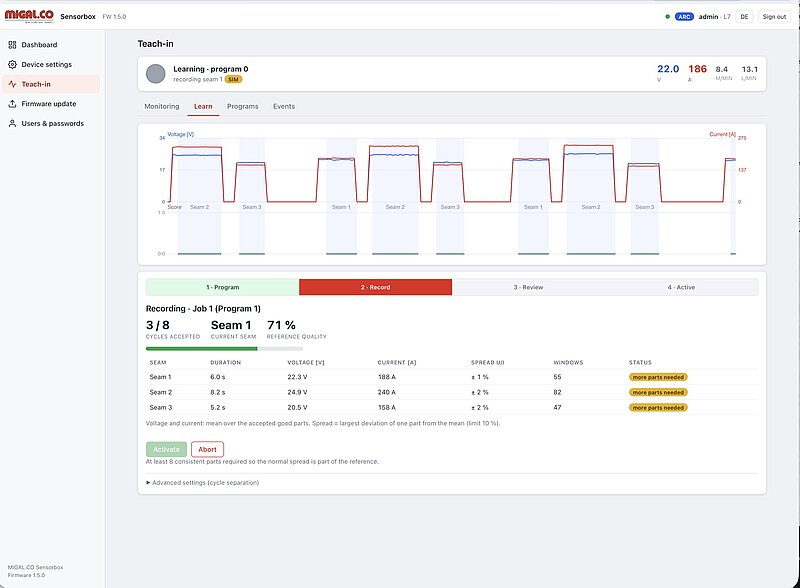
Apprentissage (Teach-in) directement sur la Sensorbox
L'apprentissage (Teach-in) fait partie du firmware de la Sensorbox et se commande entièrement via le navigateur. Il est conçu pour les cellules robotisées et la production en série de pièces récurrentes.
- Détection automatique des pièces et des cordons à partir du signal d'arc – aucun signal supplémentaire du robot n'est nécessaire
- Un programme par type de pièce, sélectionné via le numéro de job transmis par la commande du robot ou l'automate (MQTT/REST)
- Feu tricolore par cordon et par pièce ; une pièce est également rejetée si un cordon manque ou si un cordon supplémentaire apparaît
- Cinq indicateurs compréhensibles par cordon et l'écart par rapport à la référence en pourcentage pour la tension, le courant et la fréquence des courts-circuits
- Alerte de tendance lorsque le process dérive lentement, p. ex. en raison de l'usure du tube contact
- Liste des événements avec retour de l'opérateur (OK/NOK) ; le modèle n'est mis à jour qu'après un test de non-régression par rapport à la référence
- Résultats dans le tableau de bord, via MQTT, OPC UA et Modbus TCP – et enregistrés sur la carte SD
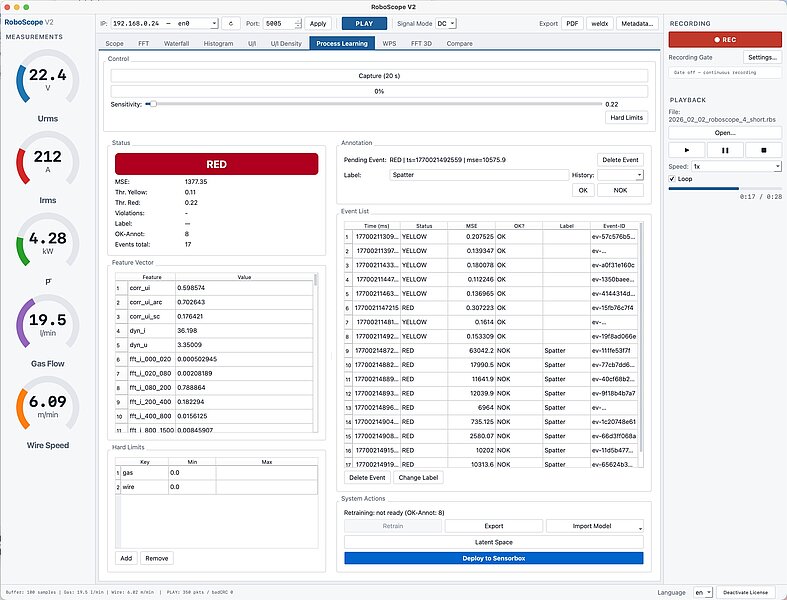
Apprentissage de process dans RoboScope
Pour les cordons longs ou très fréquemment répétés – p. ex. cordons longitudinaux sur rails ou cordons circulaires sur réservoirs – le modèle peut aussi être entraîné sur PC avec RoboScope :
- Modèle autoencodeur entraîné à partir d'un enregistrement de 20 secondes du bon process
- Curseur de sensibilité et limites strictes supplémentaires par caractéristique (p. ex. débit de gaz minimal)
- Annotation des événements en OK/NOK et avec des étiquettes de défaut telles que « projections » ou « perte de gaz » – le modèle apprend à nommer les défauts connus
- Vue de l'espace latent pour voir comment le modèle sépare les bons et les mauvais états
- Transfert vers la Sensorbox en un clic – la box surveille ensuite de manière autonome
Quelle approche vous convient ?
| Apprentissage (Teach-in) sur la Sensorbox | Apprentissage de process dans RoboScope | |
|---|---|---|
| Utilisation typique | Cellules robotisées, pièces de série à plusieurs cordons | Cordons longs ou très répétitifs, laboratoire, développement de process |
| Où l'apprentissage a-t-il lieu ? | Sur la box, commandée via le navigateur | Sur le PC, puis transfert vers la box |
| Que faut-il ? | Au moins 8 pièces bonnes | Enregistrement de 20 s du bon process |
| Modèle | Référence statistique par cordon (305 caractéristiques) ; réseau neuronal autoencodeur en préparation | Réseau neuronal autoencodeur, classes de défauts en option |
| Résultat | Feu tricolore par cordon et par pièce, indicateurs compréhensibles, alerte de tendance | Feu tricolore avec score d'anomalie, classes de défauts nommées après annotation |
| En fonctionnement | Fonctionne de manière autonome sur la Sensorbox – sans PC, sans cloud. Résultats via tableau de bord, MQTT, OPC UA, Modbus TCP. | |
Ce que le signal révèle – et ce qu'il ne révèle pas
Nous préférons être honnêtes : les signaux électriques montrent si le process s'est déroulé différemment. Seul un contrôle montre s'il existe un défaut dans le métal fondu. Sur la base de la littérature de 2001 à 2025 et de nos propres essais :
Détectable de manière fiable
- Perte de gaz de protection ou gaz insuffisant
- Problèmes de dévidage, blocage du fil
- Mauvaise distance du tube contact, tube contact usé (tendance)
- Projections et coupures d'arc
- Jeu ou désalignement des bords, percement
- Énergie de soudage incorrecte, cordons manquants ou supplémentaires
- Indirectement : porosités dues à une perte de gaz, manque de pénétration
Non détectable à partir du signal
- Fissures à chaud et à froid
- Caniveaux
- Inclusions de laitier
- Manque de fusion latéral
- Défauts qui ne modifient pas le comportement de l'arc
La Sensorbox signale qu'un cordon est différent et quelle grandeur de process s'écarte. Pour nommer le type de défaut, il faut des exemples annotés (RoboScope).
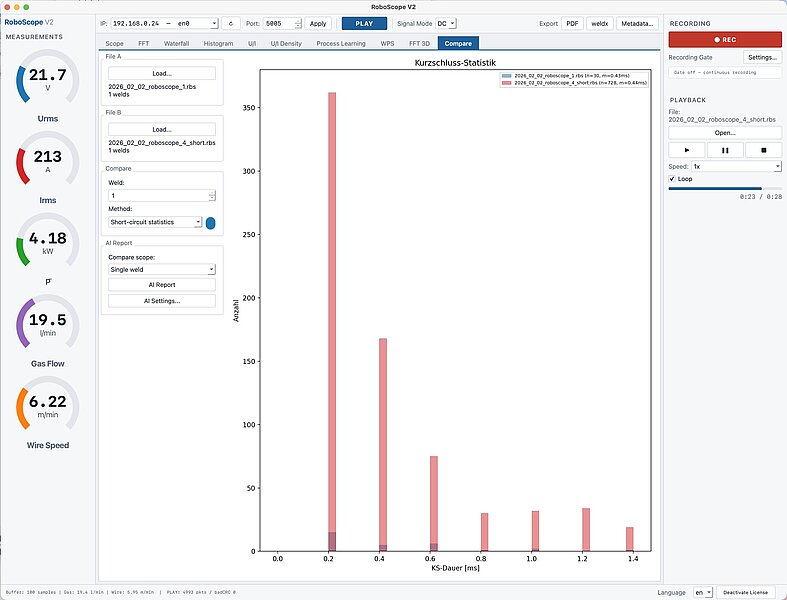
Comparer deux process – avec un rapport de constatations par IA
L'onglet Comparaison de RoboScope répond en quelques secondes à la question « qu'est-ce qui a réellement changé ? » : charger deux enregistrements, choisir l'une des dix méthodes de comparaison (p. ex. fréquence de transfert des gouttes, statistiques de court-circuit, impédance d'arc, diagramme de phase U/I, diagramme de Poincaré, variabilité de la vitesse de fil) et générer un rapport compréhensible.
RoboScope extrait plus de 20 indicateurs physiques par enregistrement, commente chaque méthode, classe les méthodes par significativité et ne cite que les écarts physiquement pertinents – sans spéculer sur les causes. Applications typiques : validation de DMOS (WPS), comparaison robot contre robot, changement de lot de fil, comparaison entre équipes et analyse de réclamations.
Exemple : rapport de comparaison IA (PDF)
 Rapport de comparaison IA – exemple en anglais (12 pages)Deux soudures comparées avec dix méthodes : commentaire de l'IA par méthode, indicateurs, classement par significativité2 Mo
0 clic en fonctionnement
Sélectionner le numéro de job, lire le feu tricolore. La box décide pour chaque cordon en temps réel.
Les données restent dans votre usine
L'apprentissage et l'évaluation s'effectuent localement sur la box. Pas de cloud, pas de service d'IA externe.
Explique au lieu de simplement alerter
Cinq indicateurs compréhensibles montrent quelle grandeur de process s'écarte – un point de départ pour trouver la cause.
S'améliore à l'usage
Quelques minutes de retour par équipe réduisent les fausses alarmes – les vrais défauts n'élargissent jamais la tolérance.
Nous mettons en place la surveillance par IA avec vous. Nous sélectionnons les cordons adaptés, réalisons l'apprentissage (Teach-in) sur votre installation, raccordons les numéros de job de votre commande de robot, de votre automate ou de votre MES et validons les résultats en production réelle.
Contactez-nous – nous déterminerons ensemble ce que la surveillance par IA peut apporter à vos pièces.
Recherche & développement
Données brutes, protocoles ouverts, transparence totale
Pour les laboratoires de soudage, les universités et les développeurs de process, la Sensorbox est un instrument de mesure ouvert : données brutes synchrones à 5 kHz du courant et de la tension, protocoles documentés, données d'étalonnage dans chaque paquet – et RoboScope pour l'analyse, l'enregistrement et l'export vers des formats ouverts.
Principe de mesure
À l'intérieur, un microcontrôleur double cœur STM32H7 fonctionne avec une répartition claire des tâches : le Cortex-M4 assure la mesure à temps critique, le Cortex-M7 se charge du calcul des caractéristiques, des protocoles, du serveur web et des modèles d'IA. Les deux cœurs échangent leurs données via OpenAMP/RPMsg – la mesure reste ainsi déterministe même sous charge réseau.
- Le courant et la tension sont échantillonnés simultanément à 5 kHz par canal, avec une résolution de 16 bits et un suréchantillonnage matériel ×16 (DMA, blocs de 256 échantillons ≈ 51 ms)
- Courant via un capteur shunt à isolation galvanique (2,5 mV/A) et un amplificateur différentiel – ±500 A en continu, pointes jusqu'à ±1 000 A
- Tension via un étage d'entrée différentiel, plage ±100 V, protégé par varistance et diodes TVS
- Alimentation analogique à faible bruit avec convertisseurs DC/DC isolés et régulateurs linéaires à très faible bruit, référence de tension de précision
- Vitesse de fil via un codeur, débit de gaz via un débitmètre massique thermique avec facteur de correction pour tout mélange d'Ar, He, CO₂, O₂ et N₂
- Étalonnable : point zéro, gain et circonférence de la roue du codeur ; les paramètres d'étalonnage sont transmis dans chaque paquet de données
Grandeurs calculées
Les valeurs efficaces et la puissance active sont calculées par fenêtre temporelle à partir des échantillons bruts. La puissance active est calculée échantillon par échantillon comme moyenne de u·i – la seule méthode correcte pour des signaux de soudage non sinusoïdaux (cf. ISO/TR 18491).
Tension RMS :
\[ U_{\mathrm{RMS}}=\sqrt{\frac{1}{N}\sum_{k=0}^{N-1} u[k]^2} \]
Courant RMS :
\[ I_{\mathrm{RMS}}=\sqrt{\frac{1}{N}\sum_{k=0}^{N-1} i[k]^2} \]
Puissance active moyenne :
\[ P=\frac{1}{N}\sum_{k=0}^{N-1}\big(u[k]\cdot i[k]\big) \]
305 indicateurs par quart de seconde
À 5 kHz, une seule installation produit environ 72 Mo de données brutes par heure. Pour la surveillance et l'IA, la Sensorbox traduit chaque fenêtre de 256 ms en 305 caractéristiques physiquement significatives – environ 20 Mo par jour :
| Groupe | Caractéristiques |
|---|---|
| Valeurs de base & dynamique | Valeur efficace, moyenne, puissance, vitesse de variation de U et I |
| Distribution | Écart type, asymétrie, kurtosis, percentiles |
| Spectre | Énergies de bande du courant et de la tension de 0 à 1 500 Hz |
| Courts-circuits & arc | Taux, fréquence et durée des courts-circuits, statistiques d'arc, impédance d'arc |
| Couplage U/I | Corrélation de U et I, histogramme de tension, grille de densité U/I 16 × 16 |
Le jeu de caractéristiques est identique dans la Sensorbox et dans RoboScope – les modèles entraînés sur PC fonctionnent sans modification sur la box.
Interfaces et protocoles
| Interface | Contenu | Utilisation typique |
|---|---|---|
| Flux de données brutes UDP | Env. 20 paquets par seconde, chacun avec 256 échantillons U/I, horodatage, numéro de séquence, en-tête d'état et d'étalonnage | Oscilloscope, analyse spectrale, logiciel d'analyse propre |
| MQTT 3.1.1 (TLS) | Télémétrie JSON toutes les 0,1–5 s, mode déclenché par l'arc, événements, état ; réception possible des numéros de job | Bases de données (p. ex. InfluxDB), RoboCenter, Node-RED |
| OPC UA | Courant, tension, puissance, débit de gaz, vitesse de fil (ns=1) | SCADA, MES, plateformes IIoT |
| Modbus TCP | Registres de maintien à partir de 1000 (port 502) | Raccordement à l'automate |
| REST / WebSocket | Configuration, valeurs en direct, apprentissage (Teach-in), signal de fin de pièce | Intégration dans vos propres applications |
| microSD / USB | CSV ou données brutes RoboScope (RBS), lisibles comme périphérique de stockage USB | Enregistrement de longue durée, utilisation sur le terrain sans réseau |
Base de temps : SNTP/NTP avec horloge temps réel sauvegardée par pile ; les indicateurs de diagnostic (dépassement ADC, timeout du codeur, synchronisation NTP, liaison entre les cœurs) font partie de chaque paquet de données.
Message MQTT
La Sensorbox transmet ses données de mesure et d'état dans un format JSON (JavaScript Object Notation) compact. Chaque message correspond à un instantané temporellement attribuable de manière unique du processus de soudage et contient à la fois des indicateurs de processus, des états système et des versions de firmware.
Temps & séquence
→ Utilisé pour la synchronisation avec d'autres systèmes (InfluxDB, tableau de bord, RoboScope, MES).
→ Permet de détecter les interruptions, les pertes de paquets ou les lacunes dans l'enregistrement.
Indicateurs électriques
→ Ces grandeurs permettent l'analyse de charge/d'énergie, l'évaluation de la stabilité du processus et la comparaison de jobs/paramètres.
Fil & gaz
→ Base de la surveillance du processus (par ex. dévidage insuffisant, blocage du fil, détection de défauts).
→ Déjà corrigé dans la Sensorbox, de sorte que l'utilisateur reçoit directement une valeur pertinente en pratique.
→ Transparence sur l'ampleur des ajustements apportés aux valeurs brutes en raison de l'étalonnage/de l'influence de l'environnement.
Objet d'état (santé & diagnostic)
Sous status, des indicateurs de diagnostic importants sont fournis sous forme de booléens :
→ Cela permet un diagnostic à distance sans que l'utilisateur ait besoin d'un accès direct au matériel.
Versions de firmware (traçabilité)
Exemple :
{
  "ts": "2026-01-21T10:15:23.123Z",
  "seq": 4711,
  "u_rms": 23.45,
  "i_rms": 156.78,
  "p_rms": 3680.2,
  "wire_m_min": 8.50,
  "gas_l_min": 12.30,
  "gas_cf": 1.07,
  "status": {
    "openamp_ok": true,
    "adc_overrun": false,
    "encoder_timeout": false,
    "ntp_synced": true
  },
  "fw": {
    "m7": "1.0.3",
    "m4": "1.0.3"
  }
}
Flux UDP haute vitesse (paquet de données brutes)
Pour une analyse haute résolution (vue oscilloscope, histogrammes, détection d'événements), la Sensorbox envoie en outre un flux de données UDP binaire/de type CSV parallèlement à la télémétrie JSON. Chaque paquet UDP contient un en-tête avec des métadonnéessuivi d'un bloc d'échantillons bruts ADC pour la tension et le courant.
1) En-tête du paquet (métadonnées)
→ Cela permet au récepteur d'identifier de manière fiable les données comme une « trame Sensorbox » et de rejeter les paquets erronés ou étrangers.
Horodatage en millisecondes.
→ Permet un affichage temporellement correct (par ex. tracé en direct), la journalisation et la synchronisation avec d'autres sources.
Numéro de séquence séquentiel.
→ Les pertes de paquets ou les erreurs d'ordre (UDP !) deviennent immédiatement visibles.
Nombre d'échantillons par canal dans ce paquet.
→ Un paquet est un « bloc de données » (trame) d'une portée précisément définie.
Débit de gaz actuel (l/min) comme méta-information pour le bloc d'échantillons.
→ Pratique pour corréler directement les données d'oscilloscope avec les paramètres de processus.
Vitesse de dévidage (m/min) au même instant.
→ Peut être 0 si le fil est immobile ou en cas de problème d'encodeur/de signal.
Masque de bits pour les états système/indicateurs d'erreur (par ex. dépassement ADC, timeout d'encodeur, OpenAMP OK, synchro NTP).
→ Diagnostic sans requêtes supplémentaires – chaque paquet transporte son état de santé.
Paramètres d'étalonnage/de conversion.
→ Cela permet au récepteur de convertir les données brutes en grandeurs physiques (ou de stocker délibérément les données brutes et de les reconstruire ultérieurement avec les mêmes paramètres).
2) Données d'échantillons (charge utile)
Après l'en-tête, un tableau/une séquence suit :
→ À partir de cela, le récepteur peut :
- Générer des tracés oscilloscope (u(t), i(t))
- Calculer RMS/puissance/stabilité de l'arc
- Détecter les pics, courts-circuits, événements de projection
- Créer des histogrammes/distributions (par ex. distribution du courant par job)
Pourquoi UDP ?
UDP est idéal pour le streaming en direct de grands volumes de données :
- Très faible latence
- Faible surcharge de protocole
- « Best effort » (perte de paquets possible) → d'où : seq dans l'en-tête
Pour un stockage/une reconstitution robustes, les canaux de télémétrie « lents » (par ex. JSON via MQTT/HTTP) sont généralement utilisés en parallèle, tandis que l'UDP sert à la visualisation en temps réel (RoboScope).
Exemple de code Python pour afficher le flux UDP dans le terminal (appeler par ex. avec python3 udp_dump.py 9000) :
#!/usr/bin/env python3
import argparse
import socket
import struct
import math
MAGIC_OSCI = 0x3143534F  # "OSCI"
FLAG_STATUS = 0x0001
FLAG_CAL    = 0x0002
BASE_HDR_FMT = " len(buf):
        return None
    off = BASE_HDR_LEN
    ts_ms, = struct.unpack_from(" header_len:
            return None
        status, = struct.unpack_from(" header_len:
            return None
        u_gain, u_offset, i_gain, i_offset = struct.unpack_from("> 16) & 0xFFFF
            off += 4
            # physikalisch (falls Gain/Offset gesetzt)
            u = u_raw * u_gain + u_offset
            cur = i_raw * i_gain + i_offset
            u_vals.append(u)
            i_vals.append(cur)
            print(f"{i:4d}: u_raw={u_raw:5d} i_raw={i_raw:5d}   u={u:.3f}  i={cur:.3f}")
        if args.rms and nprint > 0:
            u2 = sum(x*x for x in u_vals) / nprint
            i2 = sum(x*x for x in i_vals) / nprint
            p  = sum(u_vals[j] * i_vals[j] for j in range(nprint)) / nprint
            print(f"-> U_rms={math.sqrt(u2):.3f}  I_rms={math.sqrt(i2):.3f}  P_mean={p:.3f}  (über {nprint} Samples)")
if __name__ == "__main__":
    main()
Nœuds de variables OPC UA
Le serveur expose 5 variables en lecture seule dans le namespace ns=1 :
| Variable | NodeID | Type | Unité | Description |
|---|---|---|---|---|
| Courant | ns=1;i=6001 | Double | A | Valeur efficace (RMS) |
| Tension | ns=1;i=6002 | Double | V | Valeur efficace (RMS) |
| Puissance | ns=1;i=6003 | Double | W | Puissance instantanée |
| Débit de gaz | ns=1;i=6004 | Double | l/min | Débit volumique corrigé |
| Vitesse de fil | ns=1;i=6005 | Double | m/min | Basée sur l'encodeur |
Modbus TCP (connectivité automate)
Modbus TCP est un protocole industriel largement utilisé pour la communication entre les automates programmables industriels (API) et les appareils de terrain. La Sensorbox fournit un serveur Modbus TCP intégré qui permet à un automate de lire directement les principaux paramètres de processus de soudage sous forme de registres de maintien (Holding Registers).
Cette interface peut être étendue avec des registres inscriptibles, permettant à un automate ou à un contrôleur de robot de transmettre activement des informations à la Sensorbox – telles que l'ID du cordon de soudure actuel, le numéro de job ou le numéro de programme. Cela permet une traçabilité complète et une documentation qualité pour chaque cordon de soudure individuel.
Votre contrôleur de robot peut ainsi communiquer en temps réel avec la Sensorbox – la base d'une assurance qualité automatisée dans une production de soudage connectée.
Contactez-nous – nous développerons avec vous l'intégration adaptée à votre infrastructure d'automatisation existante.
RoboScope – logiciel d'analyse pour Windows et macOS
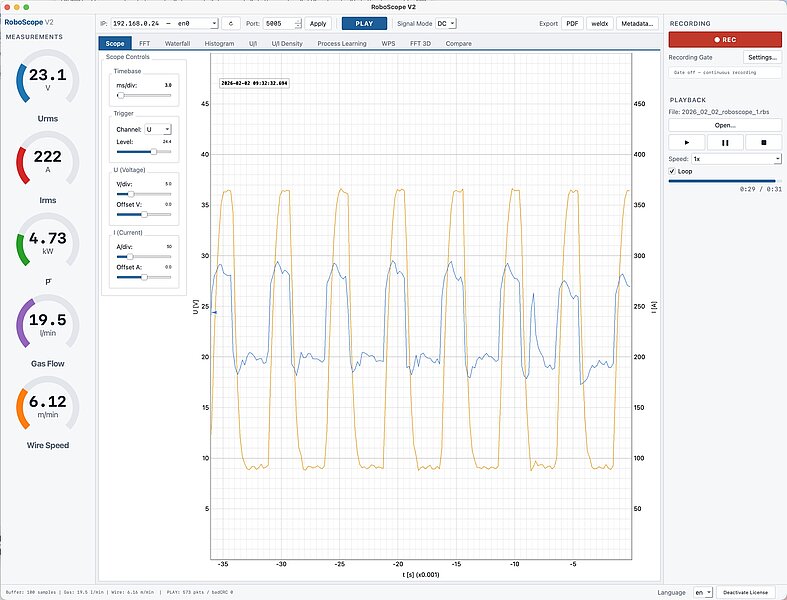
RoboScope reçoit le flux de données brutes UDP et transforme les signaux en connaissances – en direct au poste de soudage ou à partir d'enregistrements.
- Oscilloscope avec déclenchement, base de temps 1–500 ms/div
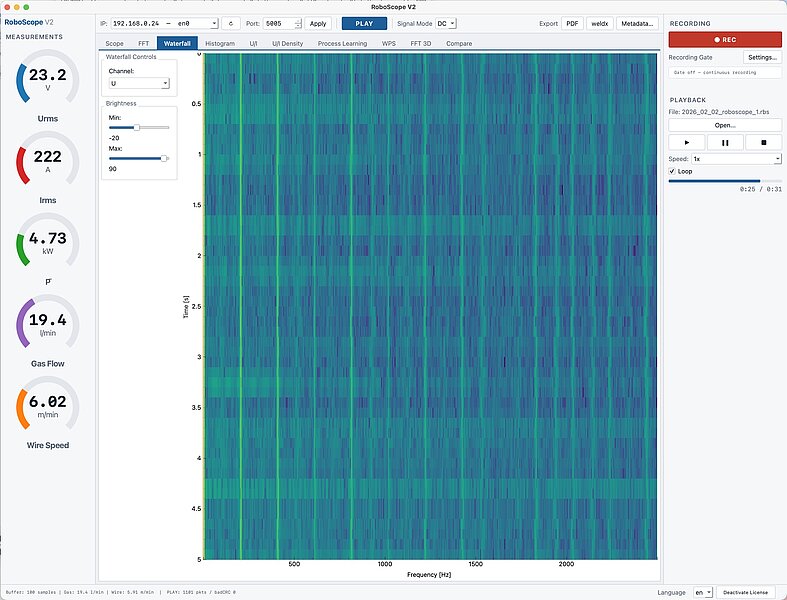
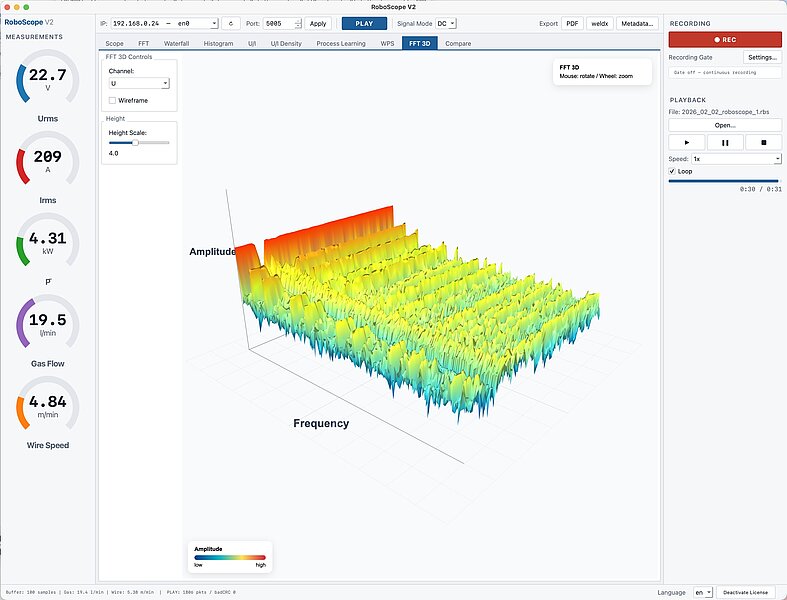
- FFT (4 096 points), diagramme en cascade 0–2 500 Hz et spectre 3D – pour trouver les fréquences de transfert des gouttes, les oscillations et les perturbations
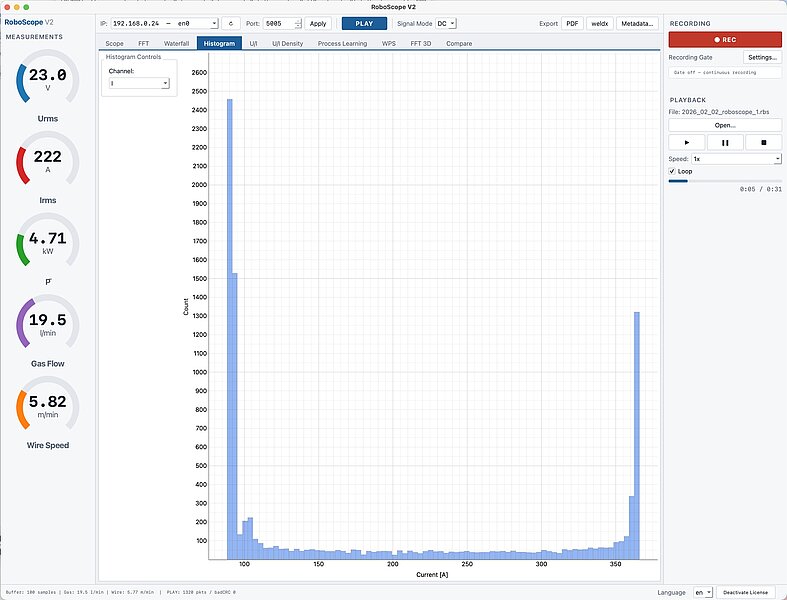
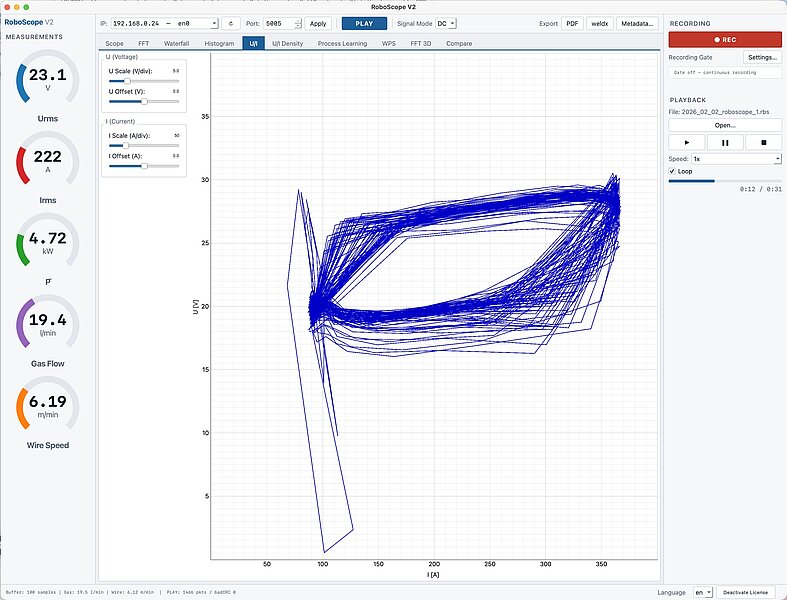
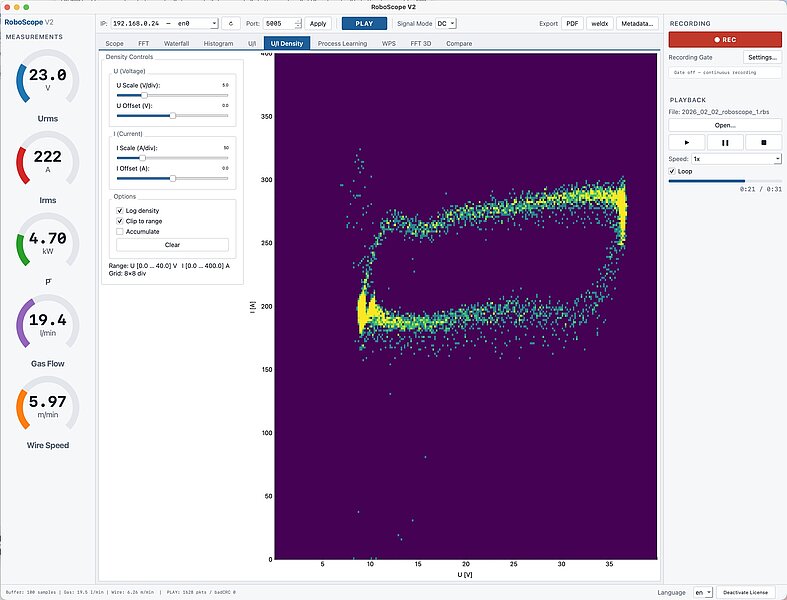
- Histogramme, caractéristique U/I et carte de densité U/I – l'empreinte électrique du process
- Comparaison de deux enregistrements avec dix méthodes et un rapport de constatations par IA
- Apprentissage de process : entraîner et annoter des modèles d'IA, puis les transférer vers la Sensorbox
- Enregistrement & lecture avec déclenchement de l'enregistrement (vitesse de fil ou courant)
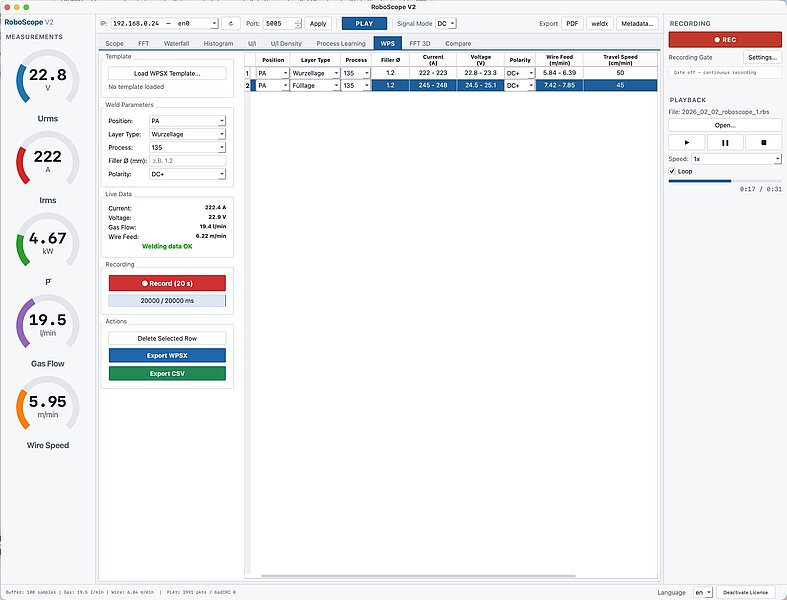
- Export en PDF, vers le format de recherche ouvert weldx et vers WPS-Maker 2 (.wpsx), énergie de soudage incluse

Données techniques
| Grandeurs mesurées | Courant de soudage, tension d'arc, vitesse de fil, débit de gaz de protection (synchrones) |
| Fréquence d'échantillonnage | 5 kHz par canal, U et I simultanément, 16 bits avec suréchantillonnage ×16 |
| Mesure de tension | ±100 V (AC, DC), entrée différentielle |
| Mesure de courant | ±500 A en continu (AC, DC), pointes jusqu'à ±1 000 A, capteur shunt à isolation galvanique |
| Précision U / I | ±1 % de la valeur mesurée ±0,2 V / ±1 % de la valeur mesurée ±0,5 A |
| Vitesse de fil (capteur de fil optionnel) | 0–20 m/min, résolution du codeur 0,114 mm, 0,7 % à 10 m/min |
| Diamètre de fil | 0,8–1,6 mm (plus grand sur demande) |
| Débit de gaz (capteur de débit de gaz optionnel) | 0,5–50 l/min, ±3 % de la pleine échelle, correction pour mélanges Ar/He/CO₂/O₂/N₂ |
| Processeur | STM32H7 double cœur (Cortex-M7 480 MHz + Cortex-M4 240 MHz) |
| Réseau | Ethernet 10/100 Mbit/s, IP statique ou DHCP ; module Wi-Fi (ESP32-C6) sur la carte, prise en charge par le firmware en préparation |
| Protocoles | MQTT 3.1.1 avec TLS, flux de données brutes UDP, OPC UA, Modbus TCP, REST/JSON, WebSocket |
| Débit de données | MQTT : toutes les 0,1–5 s ; UDP : env. 20 trames × 256 échantillons par seconde (= 5 kHz) |
| Interface web | Intégrée, basée sur le navigateur, anglais/allemand, rôles utilisateurs, mise à jour du firmware via le navigateur |
| Stockage local | Carte microSD (CSV ou données brutes), périphérique de stockage USB |
| Base de temps | SNTP/NTP, horloge temps réel sauvegardée par pile |
| Tension d'alimentation | 9–12 V DC ou PoE (adaptateur fourni) |
| Dimensions / poids | 200 × 160 × 60 mm (L × l × H) / 1,1 kg |
| Indice de protection / température ambiante | IP20 / 0–40 °C |
Contenu de la livraison
- Sensorbox avec connecteurs pour Ethernet, alimentation et capteurs ; bloc secteur enfichable 12 V et adaptateur PoE
- Connecteur de câble à 3 broches pour la mesure de tension avec câble de mesure torsadé de 5 m
En option
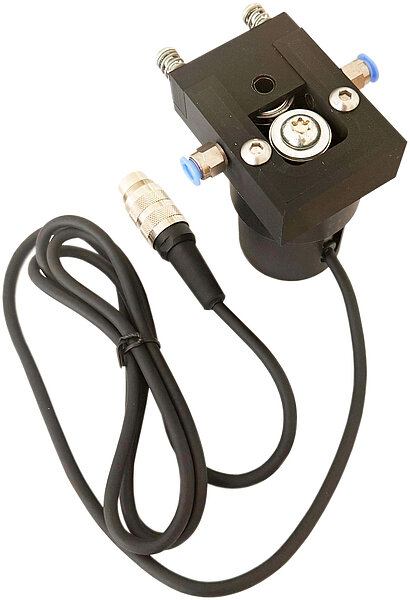
- Capteur de fil (codeur) avec câble de 1,5 m et connecteur à 5 broches
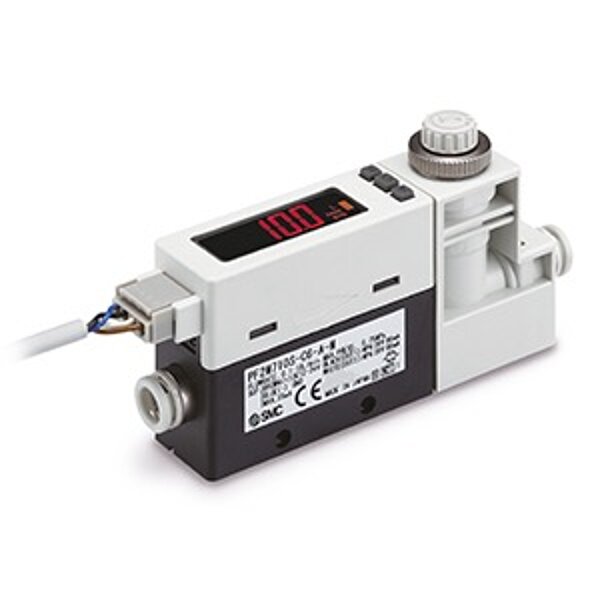
- Capteur de débit de gaz avec câble de 2 m et connecteur à 7 broches
- Licences logicielles : RoboScope (Windows/macOS) et RoboCenter