Qu’est-ce que le brasage par faisceau laser ?
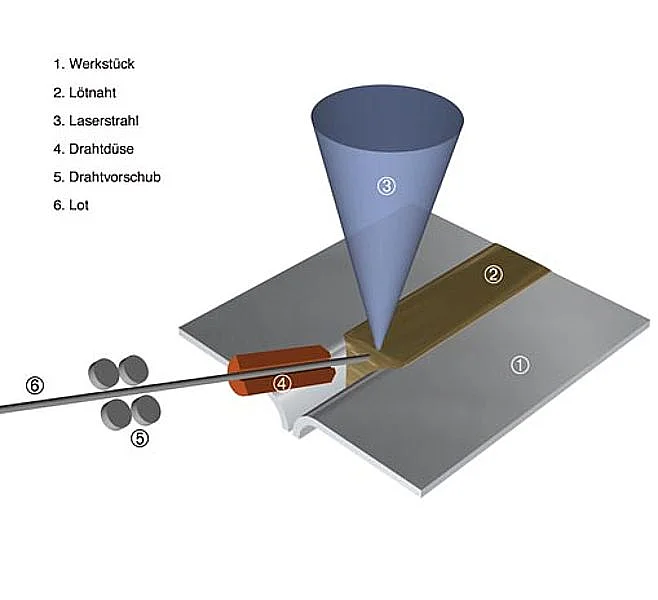
En brasage par faisceau laser, un laser fait fondre le fil d’apport, le plus souvent CuSi3 ; comme en brasage à l’arc, l’acier reste solide. Il n’y a pas d’arc, seulement une tache focale placée avec précision. On obtient ainsi des joints très lisses à plusieurs mètres par minute, avec peu de déformation.
Selon ISO 4063, le brasage par faisceau laser, numéro 976, est un procédé à part entière à côté du brasage à l’arc (972). Il fait partie de cette série parce que le métal d’apport, le matériau de base et la forme du joint sont les mêmes : tôle d’acier galvanisée, métal d’apport à base de cuivre, joint à bord relevé ou cordon d’angle.
On l’utilise surtout dans la grande série en construction de carrosseries, par exemple sur le pavillon et le hayon. Les joints y sont considérés comme de qualité « peau extérieure » : ils sont peints sans retouche notable et restent visibles. Si le fil est en plus chauffé électriquement, on parle de brasage laser fil chaud. Cela augmente encore la vitesse.
Qu’apporte le laser par rapport à l’arc ?
Une vitesse plus élevée, moins de chaleur et une surface de joint qui peut être peinte sans meulage. Le prix à payer : des coûts d’installation élevés, des tolérances de jeu serrées et une cellule de protection laser fermée.
- Surface : la tache focale est petite et régulière, le joint lisse. Les projections comme en brasage MIG sont rares.
- Chaleur : l’énergie va de façon ciblée dans le métal d’apport. La déformation reste faible, même sur de longs joints de peau extérieure.
- Limites : le laser exige des pièces positionnées avec exactitude et une amenée de fil précise. Pour les pièces unitaires, les réparations ou les joints à jeu variable, le brasage MIG reste plus économique.
Pourquoi la tôle galvanisée à chaud est-elle plus difficile en brasage laser ?
La surface des tôles galvanisées à chaud est plus irrégulière que celle des tôles électrozinguées. Avec une seule tache focale, les joints deviennent alors plus rugueux et produisent des projections. Le remède : des optiques avec des taches focales en avance qui nettoient la zone de liaison avant le métal d’apport.
En brasage trifocal, deux petites taches focales à forte densité de puissance précèdent la tache principale. Elles vaporisent les salissures, les oxydes et une partie de la couche de zinc, et préchauffent la tôle. La tache principale fait ensuite fondre le métal d’apport. Résultat : des joints lisses à bord net, qui sont mis en œuvre sans retouche, et une plus grande section de liaison (Kessler, DVS-Berichte 327, 2016).
Les taches en avance peuvent aussi être désactivées d’un côté. C’est ainsi qu’une tôle composite acier-plastique a été brasée à 3 m/min sur une tôle galvanisée, sans faire fondre l’âme en plastique.
Qu’est-ce que le brasage hybride laser-MIG ?
Un laser et un arc MIG travaillent dans le même bain. Le laser apporte la vitesse et une position stable du pied d’arc, l’arc apporte du métal d’apport en grande quantité et une bonne aptitude à combler les jeux.
DVS 0938-1 mentionne le brasage laser-MIG, avec le brasage plasma-MIG, comme combinaison de procédés en cours d’essai. Tous deux visent à réunir les points forts de deux sources de chaleur. La variante plasma-MIG est décrite dans la page Brasage TIG et plasma.
Brasage hybride MIG-TIG : deux arcs dans un même bain
Un arc MIG apporte le métal d’apport, un arc TIG qui suit lisse le joint. Dans les essais de Weis et de ses coauteurs, la vitesse de brasage a ainsi augmenté de plus de 150 %, avec moins de chaleur dans la tôle et presque sans projections.
Les deux arcs ne brûlent qu’à 6 mm l’un de l’autre et s’influencent par leurs champs magnétiques. Pour qu’ils travaillent ensemble de façon stable, le courant MIG est modulé de façon ciblée, dans l’essai sous forme d’impulsion MIG en courant alternatif. On a brasé des assemblages à recouvrement en DX51D+Z de 1 mm d’épaisseur, avec CuSi3 de 1,0 mm sous argon, l’arc TIG à 90 A en courant continu.
| Brasage MIG seul | Brasage hybride MIG-TIG | |
|---|---|---|
| Vitesse de brasage | 30 cm/min | 77,5 cm/min |
| Énergie linéique | 2,04 kJ/cm | 1,66 kJ/cm |
| Angle de mouillage | environ 80° | environ 20° |
| Section du joint | référence | environ 60 % plus petite |
| Projections | plus nombreuses | quasiment aucune |
| Brûlage du zinc à l’envers | plus forte | plus faible |
Valeurs selon Weis, Grunert, Brumm et Prank, DVS-Berichte 382 (2022), tableau 3 : impulsion MIG en courant alternatif avec une vitesse de fil de 2,9 m/min, seule et avec un arc TIG qui suit.
Malgré la seconde source de chaleur, l’énergie linéique a baissé, car le joint avançait beaucoup plus vite. Les joints étaient les meilleurs lorsque l’arc TIG fournissait environ la moitié de la puissance totale. Trop de courant TIG brûlait la couche de zinc à l’envers et faisait fondre la tôle. Toutes les éprouvettes de traction se sont rompues dans le matériau de base : le joint a donc tenu plus que les 385 MPa de la tôle.
Avec une impulsion MIG normale au lieu de l’impulsion en courant alternatif, le procédé était également sûr, avec un peu plus de microprojections, mais nettement moins qu’en brasage MIG seul. Le procédé demande deux sources de courant régulées par logiciel et reste pour l’instant surtout un sujet pour la fabrication mécanisée.
Quel métal d’apport pour le brasage laser et hybride ?
CuSi3Mn1 est ici aussi le métal d’apport standard pour les tôles galvanisées. Comme les procédés laser et hybrides vont vite, un fil régulier est particulièrement important.
Diamètre, diamètre de spire et hélice doivent avoir des tolérances serrées, la surface doit être lisse et propre. À plusieurs mètres par minute, de petites variations suffisent à déplacer la position du fil par rapport à la tache focale. Pour en savoir plus : Dévidage du fil et Métaux d’apport et désignations normalisées.
- ML CuSi3 : métal d’apport standard pour tôles d’acier galvanisées
- tous les fils de cuivre : Fil à souder en alliages de cuivre
Questions fréquentes
Le brasage laser est-il la même chose que le soudage laser ?
Non. En soudage laser, la tôle fond ; en brasage laser, seul le fil d’apport fond. On brase avec une densité de puissance nettement plus faible et une tache focale plus grande.
Où utilise-t-on le brasage laser ?
Surtout en construction de carrosseries de grande série, sur des joints de peau extérieure comme le pavillon et le hayon, qui sont peints sans retouche.
Le brasage hybride est-il rentable pour de petites quantités ?
Le plus souvent, non. Les procédés hybrides demandent deux sources de chaleur accordées et un guidage mécanisé. Pour les pièces unitaires et les réparations, le brasage MIG est le choix pratique.
Un joint brasé laser ou hybride est-il aussi résistant qu’un joint brasé MIG ?
Dans l’essai hybride de Weis et de ses coauteurs (2022), toutes les éprouvettes de traction se sont rompues dans le matériau de base, qu’elles aient été brasées avec un seul procédé ou en hybride. Le joint n’était donc pas le point faible.
Pour aller plus loin : articles sur le brasage à l’arc
La série suit l’ordre dans lequel les questions se posent en pratique : du procédé au joint terminé, en passant par le métal d’apport, le gaz et le matériau de base. Pour une vue d’ensemble, voir Le brasage à l’arc.
- Braser ou souder ?
- Les procédés en un coup d’œil
- Brasage MIG
- Brasage TIG et plasma
- Métaux d’apport et désignations normalisées
- Gaz de protection
- Matériaux de base et revêtements
- Dévidage du fil
- Types d’assemblage et géométrie du joint
- Défauts et fissuration au brasage
- Contrôle, retouche, sécurité au travail
À propos de l’auteur
Robert Lahnsteiner, Ing., est ingénieur international en soudage (IWE) et gérant de MIGAL.CO GmbH. Après une formation en télécommunications et en électronique à la HTL de Braunau, il a travaillé dix-huit ans dans les techniques de soudage chez Fronius à partir de 1983. Depuis 2001, il dirige avec Martin Erl MIGAL.CO, le fabricant de fil de soudage en aluminium établi à Landau an der Isar. Ses domaines de prédilection sont les métaux d’apport en aluminium, la fabrication et le dévidage du fil ainsi que la surveillance des procédés de soudage. Au sein du DVS, il participe depuis une trentaine d’années au comité technique FA03 « Soudage à l’arc » et préside le groupe de travail 2.4.4 « Soudage MIG de l’aluminium ».