Quels procédés sous protection gazeuse utilise-t-on pour l’aluminium ?
Principalement le soudage MIG et le soudage TIG. Tous deux utilisent un gaz de protection inerte, c’est-à-dire de l’argon, de l’hélium ou un mélange des deux. En quantité de métal d’apport déposé, l’aluminium est majoritairement soudé en MIG.
| MIG | TIG | |
|---|---|---|
| Électrode | le fil de soudage lui-même, il fond | tungstène, ne fond pas ; le métal d’apport est amené séparément |
| Source de courant | tension constante, généralement arc pulsé | courant constant, généralement courant alternatif pour l’aluminium |
| Taux de dépôt | élevé | faible |
| Mécanisation | très bonne, standard sur robot | limitée |
| Applications typiques | construction de véhicules, navale, métallique et d’installations, production de série | chaudronnerie, réservoirs et appareils, tubes, passes de racine, tôles minces |
Pour les tôles de moins de 2 mm, le soudage TIG a longtemps été la règle. Avec l’arc pulsé, les tôles minces se soudent désormais aussi de façon fiable en MIG, et le procédé MIG gagne de plus en plus ce domaine. En soudage TIG en courant alternatif, l’alternance positive fragmente la couche d’oxyde. Pourquoi c’est nécessaire : Couche d’oxyde.
Quel gaz de protection faut-il pour l’aluminium ?
Un gaz inerte : argon, hélium ou mélange argon-hélium. Les mélanges pour l’acier contenant du CO₂ ou une part notable d’oxygène ne conviennent pas à l’aluminium, car ils oxydent le bain de fusion. Les gaz sont classés dans l’ISO 14175.
| Groupe selon ISO 14175 | Composition | Utilisation |
|---|---|---|
| I1 | Argon | gaz standard pour MIG et TIG, arc calme, amorçage facile |
| I3 | Argon avec hélium, p. ex. ArHe 30 (30 % d’hélium) | tôles plus épaisses, soudures d’angle, vitesse de soudage plus élevée |
| I2 | Hélium | cas particuliers, comme le soudage TIG en courant continu de pièces épaisses |
| Z | Argon ou argon-hélium avec des ajouts de l’ordre du ppm, comme l’oxygène ou l’azote | gaz de fabricants pour des applications spécifiques ; selon l’EN 1011-4 uniquement si la conception le prévoit |
Pour les gaz du groupe I, la norme exige une pureté d’au moins 99,99 % et au plus 40 ppm d’humidité, ce qui correspond à un point de rosée de −50 °C. Ces valeurs s’appliquent au gaz dans la bouteille ou le réservoir. Ce qui arrive à la torche dépend de la conduite de gaz (voir ci-dessous).
Qu’apporte l’hélium dans le gaz de protection ?
Plus de chaleur dans la pièce. L’hélium conduit la chaleur environ huit fois mieux que l’argon. L’arc devient plus large et plus chaud, la pénétration plus profonde et plus arrondie. Cela aide pour les tôles épaisses et contre les manques de fusion sur les flancs.
- Avantages : pénétration plus profonde et plus large, vitesse de soudage plus élevée, moins de préchauffage sur les pièces épaisses et une zone affectée thermiquement plus étroite grâce à un soudage plus rapide. L’EN 1011-4 cite aussi moins de porosités et de manques de fusion.
- Inconvénients : l’amorçage est plus difficile, la tension d’arc plus élevée, et l’arc peut devenir moins stable. L’hélium est nettement plus cher. En dessous d’environ 3 mm d’épaisseur, l’EN 1011-4 ne recommande les mélanges à forte teneur en hélium que pour les applications mécanisées.
- Plus de gaz nécessaire : l’hélium est plus léger que l’air et s’échappe vers le haut, loin de la buse. Les mélanges avec hélium nécessitent donc un débit plus élevé.
Quand un préchauffage reste nécessaire : Préchauffage et température entre passes.
Quelle quantité de gaz de protection faut-il pour souder l’aluminium ?
Avec l’argon en soudage MIG, généralement 12 à 15 l/min en arc court et 15 à 20 l/min en régime de pulvérisation axiale et en arc pulsé. Le descriptif de mode opératoire de soudage fait foi. Plus de gaz n’est pas mieux : un débit trop fort et turbulent aspire de l’air.
Le projet de recherche AiF 12.239 N a montré la marge disponible. En partant de 18 l/min d’argon, les cordons ont peu changé jusqu’à 6 l/min, avec seulement un peu plus de suie et une surface un peu plus irrégulière. À 4 l/min, les premières soufflures sont apparues ; à 2 l/min, un arc stable n’était plus possible. Un débit de gaz suffisant protège donc de façon fiable, tant qu’il recouvre le cordon calmement et uniformément.
Avec les mélanges à l’hélium, un débitmètre étalonné pour l’argon affiche une valeur trop faible, car le gaz plus léger le traverse plus vite. La valeur lue doit être multipliée par un facteur :
| Gaz | Facteur pour débitmètre à argon |
|---|---|
| Ar 70 % / He 30 % | 1,17 |
| Ar 50 % / He 50 % | 1,35 |
| Ar 30 % / He 70 % | 1,64 |
| Hélium | 3,16 |
Calculé à partir des masses volumiques des gaz. Pour les débitmètres à échelle propre, les indications du fabricant s’appliquent.
Quelle doit être la siccité du gaz de protection à la torche ?
Au plus 40 ppm d’humidité, comme la norme l’exige pour le gaz en bouteille. À la torche, cette valeur est souvent largement dépassée, car les tuyaux absorbent de l’humidité et la cèdent au gaz sec. Toute humidité dans le gaz apporte de l’hydrogène dans le bain de fusion, et donc des porosités.
Un cas pratique présenté au congrès ÖGS 2018 : une entreprise avait des porosités et soupçonnait un gaz de mauvaise qualité. Les mesures ont donné 1 ppm d’humidité à la sortie de la bouteille et 170 ppm à la torche, avec au total 36 m de tuyau. Le gaz était bon, la conduite ne l’était pas.
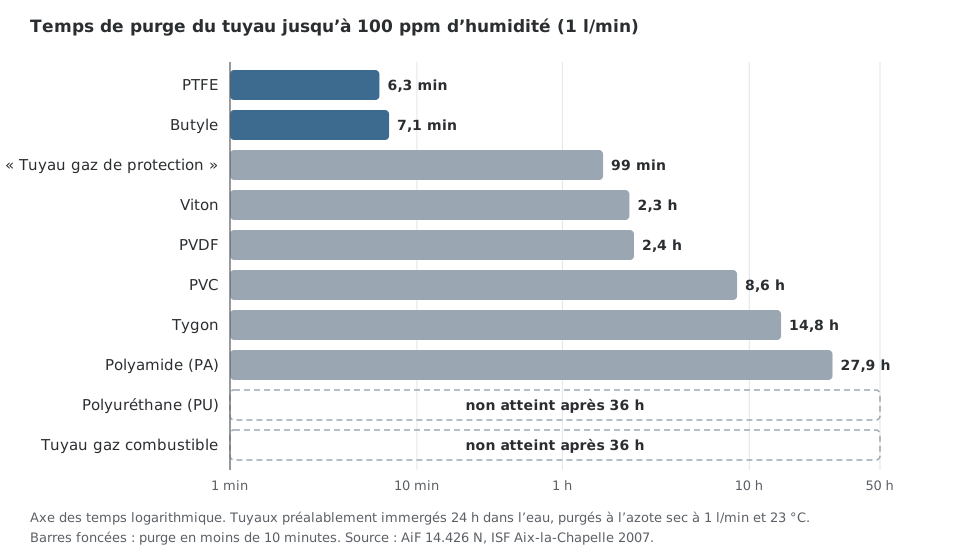
L’ISF Aix-la-Chapelle a mesuré dans le projet AiF 14.426 N l’importance du matériau du tuyau. La perméabilité à l’humidité des tuyaux variait d’un facteur 100. Un tuyau humide en PTFE ou en butyle était purgé à sec en quelques minutes, un tuyau en PVC seulement après plus de huit heures, un tuyau en polyamide après plus d’une journée. Les tuyaux en polyuréthane et les tuyaux pour gaz combustible n’ont pas du tout atteint la valeur. Les tuyaux vieillis laissent aussi passer davantage d’humidité.
- Garder les conduites de gaz aussi courtes que possible ; réaliser les conduites fixes en métal.
- Choisir des tuyaux en matériau étanche à la diffusion, ne pas utiliser de tuyaux en polyuréthane ni de tuyaux pour gaz combustible, et remplacer les vieux tuyaux.
- Après un arrêt, par exemple le matin ou après le week-end, purger la conduite avant la première soudure. Un débit plus élevé sèche plus vite : après 10 minutes, un tuyau en butyle présentait encore 124 ppm à 1 l/min, mais 51 ppm à 4 l/min.
- Ne pas stocker les tuyaux dans des locaux humides ou froids et maintenir tous les raccords étanches. Là où le gaz s’échappe, l’humidité peut aussi pénétrer.
Pourquoi même un peu d’hydrogène provoque des porosités : Solubilité de l’hydrogène ; comment se forme la condensation : Condensation.
Qu’est-ce qui perturbe la protection gazeuse en pratique ?
Des raccords non étanches, les courants d’air, des buses encrassées et une distance trop grande. L’EN 1011-4 les cite explicitement comme causes de porosités.
| Cause | Remède |
|---|---|
| Fuites dans la conduite, les raccords et la torche | contrôler la conduite par essai de pression ou avec un spray de détection de fuites ; inspecter régulièrement la torche et le faisceau |
| Courants d’air, portes de hall, aspiration trop proche | protéger le poste de travail, régler l’aspiration de façon qu’elle n’entraîne pas le gaz de protection |
| Écoulement de gaz turbulent | garder la buse propre et sans projections, régler un débit adapté, contrôler le diffuseur de gaz |
| Distance trop grande ou torche trop inclinée | distance tube contact-pièce et inclinaison de la torche selon le descriptif de mode opératoire de soudage ; souder en poussant |
| Tension d’arc trop élevée | un arc long est moins bien protégé ; corriger la tension ou la longueur d’arc |
Dans le projet AiF 12.239 N, la distance entre tube contact et pièce a été variée entre 5 et 21 mm. De petites soufflures ne sont apparues qu’à la plus grande distance. Une fuite à la torche elle-même peut augmenter de façon mesurable l’absorption d’hydrogène : avec une torche push-pull non étanche, la teneur en hydrogène du métal fondu était environ deux fois plus élevée qu’avec une torche étanche.
Quel métal d’apport et quel dévidage ?
Le métal d’apport dépend du métal de base, des exigences et d’un éventuel traitement ultérieur. En soudage MIG, le fil est aussi l’électrode. La façon dont il circule dans le faisceau détermine donc aussi la sécurité du procédé.
L’outil de sélection des matériaux indique le métal d’apport adapté. Il ne peut pas tenir compte de toutes les particularités constructives et métallurgiques. Vos propres essais sont donc souvent nécessaires avant de libérer un procédé pour la production.
Le dévidage doit être équipé pour l’aluminium : galets d’entraînement adaptés, gaine en plastique et tube contact à alésage plus grand que pour l’acier, environ 1,6 mm pour un fil de 1,2 mm. Le fil ne doit frotter nulle part sur tout son parcours. Les fils plus tendres comme l’aluminium pur et l’AlSi demandent des faisceaux plus courts que l’AlMg. Longueurs, entraînements et gaines : Dévidage du fil.
MIGAL.CO rase son fil d’aluminium : la surface est enlevée avec l’oxyde et se reforme dans des conditions définies. Le fil est emballé sous vide, de façon étanche aux gaz, dans un film composite aluminium. La surface reste ainsi lisse et sèche, et le fil glisse sans à-coups dans le faisceau. Tous les fils avec fiches techniques : Fil à souder en aluminium.
Questions fréquentes
Peut-on souder l’aluminium avec un mélange gazeux ?
Pas avec les mélanges pour l’acier contenant du CO₂ ou de l’oxygène. L’aluminium a besoin d’un gaz inerte : argon, hélium ou mélange argon-hélium.
Argon ou argon-hélium ?
L’argon suffit pour la plupart des travaux, et c’est sous argon que l’arc s’amorce le plus facilement. L’argon-hélium est rentable pour les tôles plus épaisses, les soudures d’angle et lorsqu’il faut souder plus vite. Il demande plus de gaz et coûte plus cher.
Comment reconnaître que le gaz de protection est humide ?
À des porosités qui apparaissent plus souvent le matin ou après un arrêt et qui diminuent après un certain temps de soudage. Seule une mesure d’humidité à la torche apporte une certitude. La cause la plus fréquente est un tuyau inadapté, trop long ou vieilli, et non le gaz de la bouteille.
Combien de temps faut-il purger la conduite de gaz ?
Cela dépend du tuyau. Les tuyaux étanches à la diffusion en PTFE ou en butyle sont secs en quelques minutes, les tuyaux en PVC ou en polyamide demandent des heures. En cas de porosités fréquentes après un arrêt, mieux vaut remplacer le tuyau que purger plus longtemps.
Pour aller plus loin : articles sur le soudage de l’aluminium
La série suit l’ordre de la fabrication, de la préparation de surface jusqu’au cordon terminé. Pour une vue d’ensemble, voir Souder l’aluminium : ce qui change par rapport à l’acier.
- Couche d’oxyde
- Solubilité de l’hydrogène
- Condensation
- Préparation de surface avant soudage
- Préparation des joints
- Préchauffage et température entre passes
- Dévidage du fil
- Amorçage de l’arc
- Début de cordon et cratère final
- Dépôt noir
- Anodisation
- Points particuliers
- Défauts de soudure et comment les éviter
À propos de l’auteur
Robert Lahnsteiner, Ing., est ingénieur international en soudage (IWE) et gérant de MIGAL.CO GmbH. Après une formation en télécommunications et en électronique à la HTL de Braunau, il a travaillé dix-huit ans dans les techniques de soudage chez Fronius à partir de 1983. Depuis 2001, il dirige avec Martin Erl MIGAL.CO, le fabricant de fil de soudage en aluminium établi à Landau an der Isar. Ses domaines de prédilection sont les métaux d’apport en aluminium, la fabrication et le dévidage du fil ainsi que la surveillance des procédés de soudage. Au sein du DVS, il participe depuis une trentaine d’années au comité technique FA03 « Soudage à l’arc » et préside le groupe de travail 2.4.4 « Soudage MIG de l’aluminium ».