

Détectez le glissement du fil au dévidage avant qu'il ne devienne un défaut de soudure.
Surveillance du dévidage de fil basée sur une référence pour le soudage MIG/MAG robotisé — sur 100 % de votre production, sans toucher à la source de courant ni à la commande du robot.
Le problème : le glissement est invisible — jusqu'à la défaillance de la pièce
Galets d'entraînement usés, pression de contact incorrecte, abrasion, frottement dans la gaine guide-fil, tubes contacts usés : le glissement entre le fil et les galets d'entraînement provoque un dévidage irrégulier, un arc instable et des défauts de soudure. Et tout cela passe inaperçu.
Pourquoi l'installation de soudage ne le détecte-t-elle pas elle-même ?
Parce qu'elle en est physiquement incapable. Les sources de courant ne mesurent pas la vitesse du fil — elles la déduisent de la vitesse de rotation du moteur de dévidage. Tant que le moteur tourne comme commandé, la machine signale que tout va bien. Or le glissement se produit en aval du moteur, entre les galets et le fil : les galets tournent, le fil ne suit pas. Pour la machine, un fil qui patine et un fil parfaitement dévidé sont rigoureusement identiques.
Comparer avec la consigne de la source de courant n'aide pas davantage : elle est cachée derrière des protocoles bus propres à chaque fabricant, et chaque intégration doit être redéveloppée à chaque changement de source de courant. Le seul moyen fiable de détecter le glissement est de mesurer la vitesse du fil elle-même. C'est exactement ce que fait le MWS-2.
La solution : votre pièce bonne est la référence
Un mécanisme de mesure à deux galets sans glissement, doté d'un codeur haute résolution, mesure le mouvement réel du fil — directement sur le fil, indépendamment du moteur de dévidage, et donc en incluant précisément le glissement que la machine ne peut pas voir.
Une pièce comportant plusieurs soudures à différentes vitesses de dévidage produit un profil de vitesse caractéristique et reproductible. Vous apprenez ce profil une seule fois à partir de quelques pièces bonnes vérifiées — dès lors, chaque pièce y est comparée automatiquement, soudure par soudure.
Pas d'intégration bus. Pas de dépendance au fabricant. Un seul capteur, adaptable sur n'importe quelle installation — à un prix qui rend rentable l'équipement de chaque cellule.
L'installation : deux composants, dix minutes, n'importe quel navigateur
-
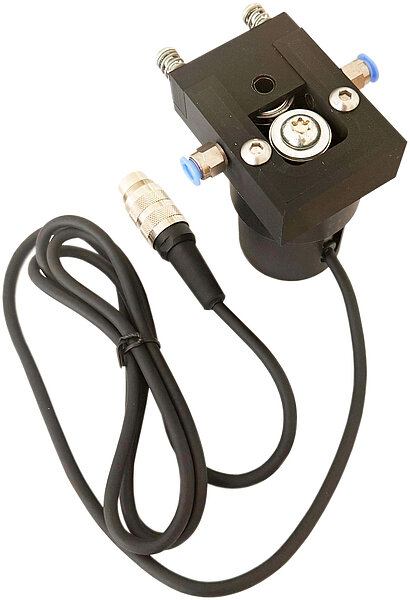
Le capteur — un galet de mesure roulant sur le fil, couplé à un codeur haute résolution. Monté après l'unité d'entraînement, il ne touche rien d'autre que le fil.
-
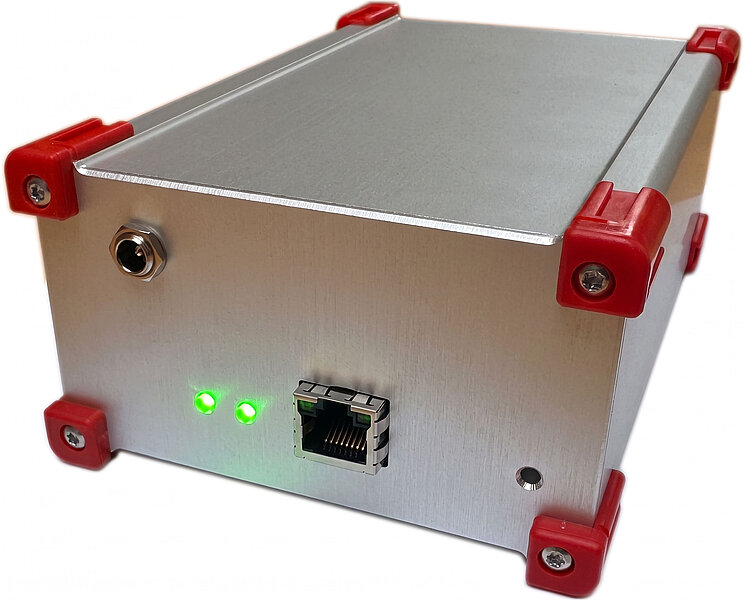
Le boîtier edge — un contrôleur compact qui fait tout à bord : détection des soudures, références, comparaison d'enveloppe, statistiques, sorties d'alarme, tableau de bord web et enregistrement des données. Alimentation en 24 V CC ou directement par Power over Ethernet.
Reliez le boîtier à votre réseau — ou non : il fonctionne aussi en point à point avec un seul câble Ethernet depuis un ordinateur portable, sans jamais toucher à votre réseau d'usine.
Un véritable dispositif edge — rien à installer
-
Aucun logiciel sur aucun PC. Ouvrez le tableau de bord dans n'importe quel navigateur — c'est tout. Pas de logiciel client, pas de serveur de licences.
-
Une surface d'attaque minimale. Ni Windows, ni Linux de bureau — un firmware dédié sur un microcontrôleur. Pas de services de système d'exploitation, pas de partages de fichiers, rien à chiffrer pour un rançongiciel. Le service informatique l'approuve en une réunion au lieu de dix.
-
Des mises à jour quand vous le décidez. Le boîtier fonctionne sans mises à jour ; un nouveau firmware s'installe dans le navigateur en moins d'une minute — contrôlé et vérifié avant son activation.
Du déballage à la production
-
Montez le capteur après l'unité d'entraînement, reliez-le au boîtier, branchez l'Ethernet (avec PoE, c'est tout).
-
Ouvrez un navigateur et connectez-vous au boîtier.
-
Enregistrez, ne programmez pas. Un programme de surveillance se crée en enregistrant quelques cycles de pièces bonnes. Pas de script, pas d'études de paramètres — les pièces bonnes sont le programme.
-
Armez-le et passez à autre chose. Le boîtier surveille chaque pièce, commute sa sortie d'alarme, enregistre tout à bord — et, si vous le souhaitez, transmet les données via MQTT à votre MES, SCADA ou base de données.
Comment ça marche
1 — Apprenez votre pièce bonne
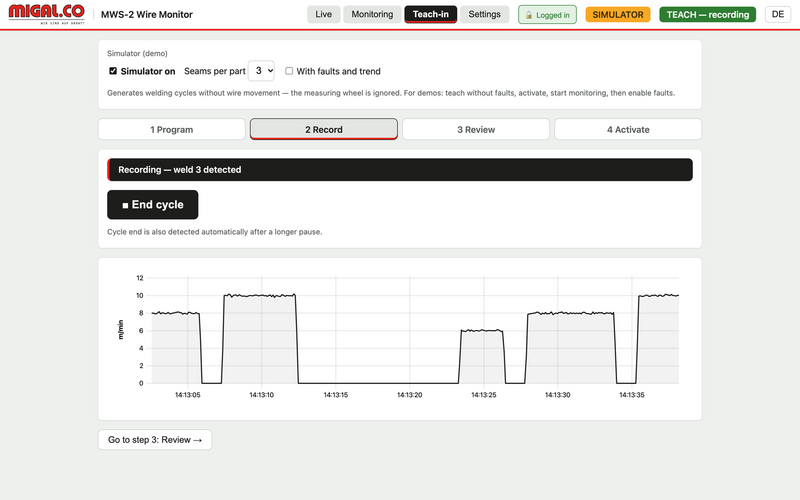
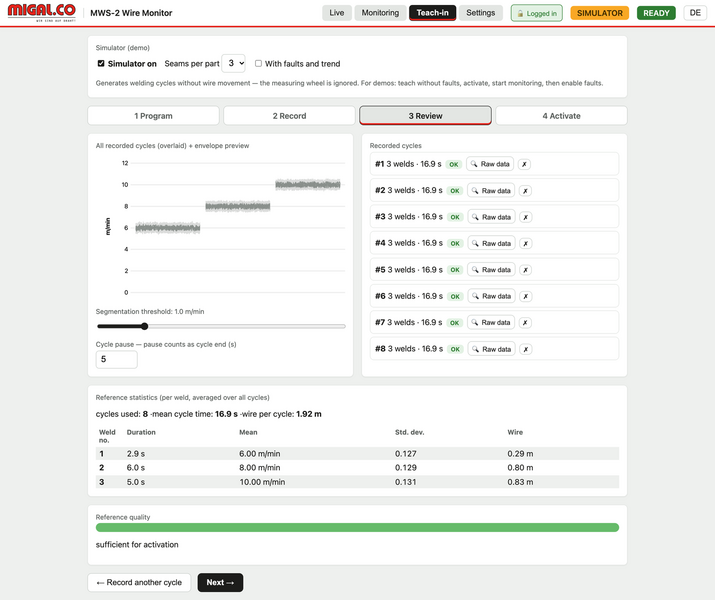
Directement dans le tableau de bord intégré : nommez le programme, armez l'enregistrement et soudez une pièce complète avec un dévidage de fil vérifié comme correct. La courbe en direct se construit au fil du soudage, chaque soudure détectée est comptée. Le cycle se termine de lui-même après la pause entre deux pièces.
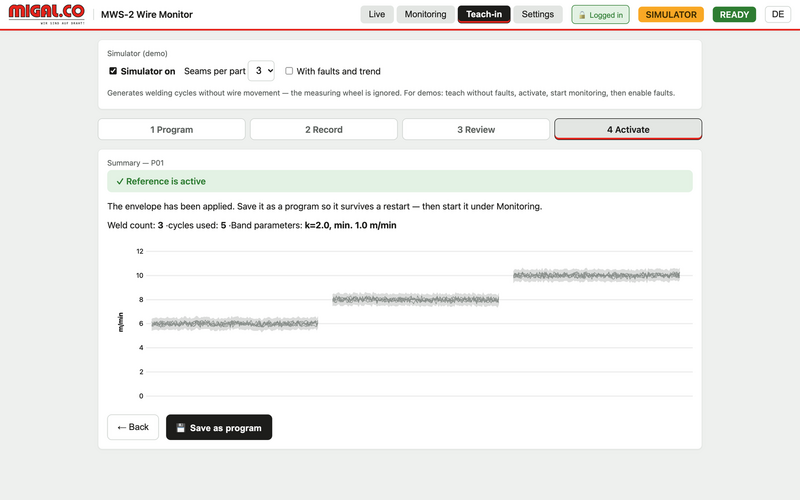
Répétez l'opération pour quelques pièces. Tous les cycles sont superposés et affichés avec l'enveloppe qui en résulte ; chacun peut être consulté sous forme de données brutes ou supprimé. Les cycles non conformes — une soudure manquante, une durée différente — sont signalés et expliqués, mais jamais écartés en silence. Un indicateur de qualité vous indique quand la référence est suffisante (« Sufficient for activation », suffisante pour l'activation). Le système construit alors pour chaque soudure une courbe moyenne avec une bande de tolérance statistique et compense automatiquement les légères variations de durée de soudure.
Enregistrez la référence comme programme — un par variante de pièce. Les programmes sont conservés après un redémarrage, se sélectionnent dans le tableau de bord, via MQTT ou depuis l'automate, et possèdent leurs propres seuils de surveillance.
2 — Les soudures se détectent d'elles-mêmes
Aucun câblage vers le robot n'est nécessaire : le fil ne se déplace que pendant le soudage, les soudures sont donc détectées directement à partir du signal du fil. Soudure 1, soudure 2, … soudure n — chacune est vérifiée par rapport à sa propre référence ; 20 soudures ou plus par pièce ne posent aucun problème. L'avance manuelle du fil et le retrait de fin de soudage (burn-back) sont filtrés. En option, un signal de départ de l'automate (entrée TOR 24 V) ou un message MQTT rend l'affectation entièrement déterministe.
3 — Surveillez chaque pièce en production
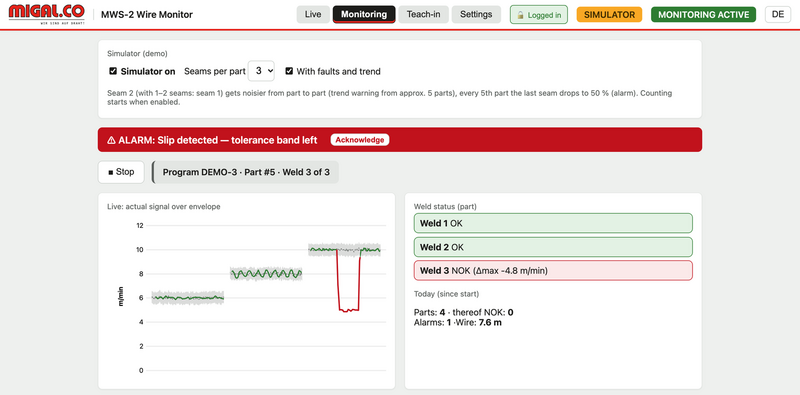
Le tableau de bord affiche le signal en direct sur l'enveloppe apprise : vert dans la bande, rouge en dehors. À côté, l'état de chaque soudure de la pièce en cours.
-
Comparaison d'enveloppe — si la vitesse sort de la bande de tolérance plus longtemps qu'une durée réglable, la soudure est NOK et une alarme se déclenche, avec indication exacte de la pièce, de la soudure, de l'instant et de l'écart maximal.
-
Sortie d'alarme — une sortie 24 V à sécurité positive (alimentée = OK) arrête la ligne ou allume un voyant ; une seconde sortie signale « surveillance active ». Acquittement dans le navigateur, via MQTT ou sur l'installation.
-
Contrôle du capteur — si le fil reste immobile pendant une soudure, un défaut distinct « vérifier capteur/fil » est signalé, clairement différencié du glissement.
4 — Alerte précoce plutôt que rebuts
Le glissement commence rarement de façon brutale. Des galets usés se manifestent d'abord par une dispersion croissante de la vitesse du fil au sein d'une soudure. Le MWS-2 suit la moyenne, l'écart-type et la longueur de fil de chaque soudure d'une pièce à l'autre et vous avertit dès que la dispersion dépasse nettement le niveau appris — alors que les pièces sont encore bonnes. Il devient ainsi en même temps un indicateur d'usure des galets et de la gaine guide-fil : planifiez la maintenance au lieu d'arrêter la ligne.
5 — Traçabilité complète
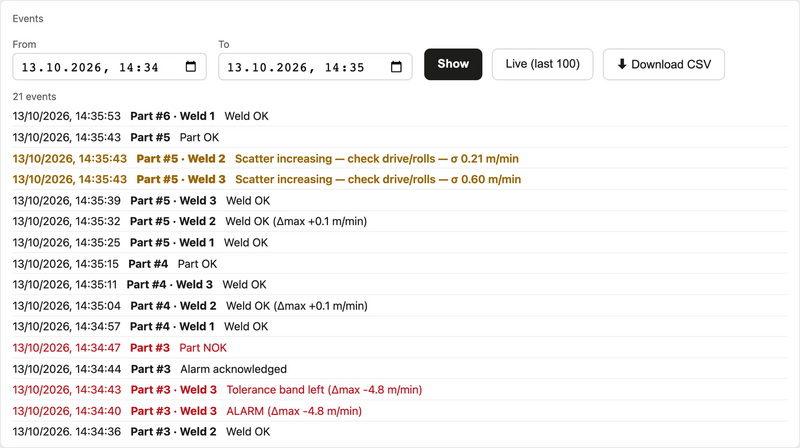
Chaque événement — soudure OK/NOK, résultat de pièce, alarme, avertissement de tendance, acquittement, changement de programme — est consigné avec le numéro de pièce, la soudure, l'écart et l'horodatage, ainsi que les statistiques de soudure de chaque pièce. L'archive est stockée jour par jour sur une carte microSD dans le boîtier. Dans le tableau de bord, vous la filtrez par date et heure et la téléchargez sous forme de fichier CSV pour votre documentation qualité — prête pour Excel. Les horodatages proviennent d'une horloge temps réel sauvegardée par pile, synchronisée par NTP.
Vous n'avez besoin que de la mesure ? C'est possible aussi.
Vous n'êtes pas obligé d'utiliser l'intelligence de surveillance. Le MWS-2 est tout aussi à l'aise comme simple appareil de mesure précis de la vitesse du fil : montez le capteur, reliez le boîtier, abonnez-vous au topic MQTT — c'est fait. Chaque message contient un horodatage, la vitesse réelle du fil en m/min et la longueur de fil dévidée, à raison de 10 messages par seconde au maximum.
Dans le navigateur, la vue en direct affiche la vitesse, la longueur de fil cumulée et le signal des 60 dernières secondes — sans apprentissage, sans configuration. Le compteur de fil est sauvegardé par pile et résiste à une coupure de courant.
Idéal pour le développement de procédés, les laboratoires de soudage, les constructeurs de machines et les projets d'acquisition de données : pour tous ceux qui ont besoin de données de dévidage fiables dans leur MES, leur base de données ou leur banc d'essai, sans construire eux-mêmes une chaîne de mesure. Commencez dès aujourd'hui par la mesure — la surveillance de référence complète est déjà à bord dès que vous souhaitez l'activer.
Savoir ce qui reste sur la bobine ou dans le fût
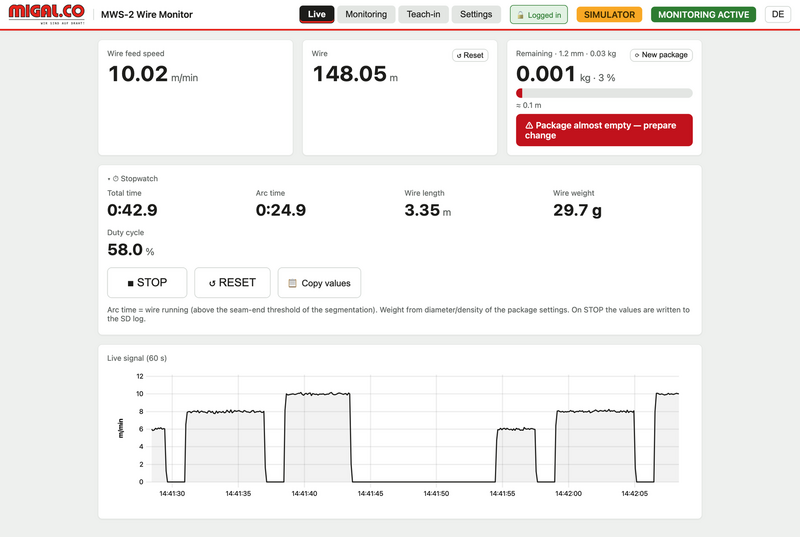
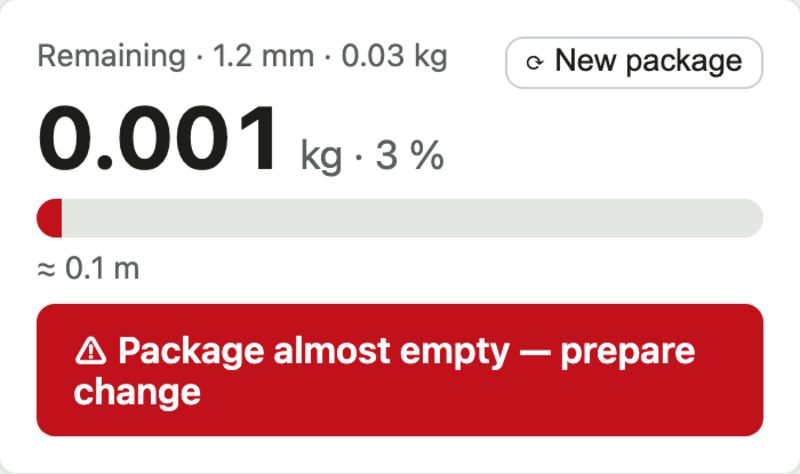
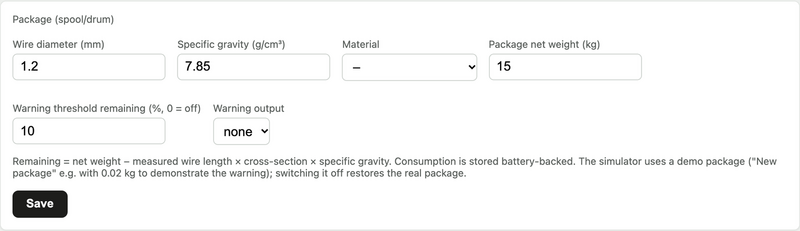
Saisissez le diamètre du fil, le matériau et le poids net du conditionnement — le MWS-2 calcule la quantité restante à partir de la longueur de fil mesurée, en kilogrammes, en pourcentage et en mètres. En dessous d'un seuil réglable, il affiche un avertissement dans le tableau de bord, consigne l'événement, le publie via MQTT et commute une sortie 24 V — pour que le fût suivant soit prêt avant que le robot ne tombe à court de fil. Un clic sur « New package » (nouveau conditionnement) relance le comptage, y compris pour des conditionnements entamés. La consommation est sauvegardée par pile et résiste à une coupure de courant.
Chronomètre : temps de soudage, temps d'arc et fil par pièce
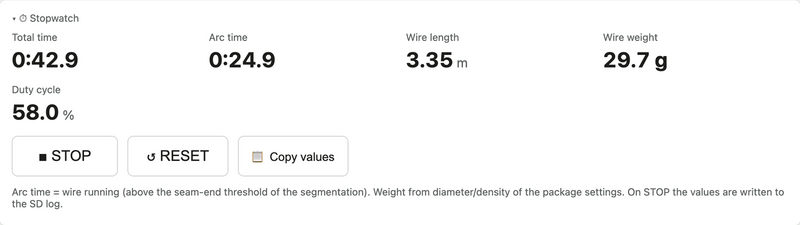
Pour les descriptifs de mode opératoire de soudage (DMOS), le calcul des coûts et la documentation : appuyez sur START, soudez la pièce, appuyez sur STOP. Le MWS-2 mesure le temps total, le temps d'arc (fil en mouvement), la longueur de fil et le poids de fil, ainsi que le facteur de marche qui en résulte — mesurés dans le boîtier par pas de 20 ms, indépendamment du navigateur. Au STOP, les valeurs sont inscrites dans l'archive ; un clic les copie pour votre rapport.
Simulateur intégré pour les démonstrations et la formation
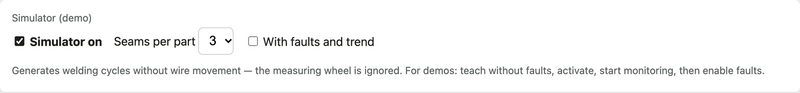
L'ensemble du déroulement peut être présenté sans cellule de soudage : le simulateur génère des cycles de soudage avec un nombre de soudures au choix. Apprenez-les, activez la référence, lancez la surveillance — puis activez « With faults and trend » (avec défauts et tendance) : une soudure devient de plus en plus irrégulière jusqu'à l'apparition de l'avertissement de tendance, et une pièce sur cinq glisse et déclenche une alarme. Un marquage « SIMULATOR » bien visible garantit que personne ne confond la démonstration avec des données réelles.
Conçu pour l'atelier
-
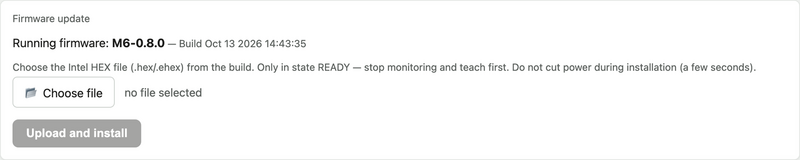
Mise à jour du firmware dans le navigateur — sélectionnez le fichier, c'est fait. Le nouveau firmware est contrôlé ligne par ligne et entièrement vérifié avant son activation ; un téléchargement interrompu ne change rien.
-
Autosurveillance — un watchdog matériel redémarre le boîtier en cas de blocage ; il reprend ensuite automatiquement la surveillance avec le dernier programme actif.
-
Réglages dans le navigateur — réseau (IP fixe ou DHCP), broker MQTT, synchronisation de l'heure, étalonnage et mot de passe administrateur. La consultation est ouverte à tous, les modifications nécessitent la connexion administrateur.
Ce que vous y gagnez
| Surveillance à 100 % | Chaque soudure de chaque pièce — sans intervenir sur la source de courant ni sur la commande du robot. Adaptable quel que soit le fabricant de l'installation. |
| Alarme immédiate | Le glissement est signalé avec l'affectation exacte de la pièce et de la soudure ; la sortie d'alarme arrête les pièces défectueuses avant qu'elles ne poursuivent leur chemin. |
| Maintenance prédictive | L'avertissement de tendance révèle tôt l'usure progressive des galets et de la gaine guide-fil — maintenance planifiée au lieu d'arrêt imprévu. |
| Documentation complète | Résultat, écart et consommation de fil de chaque soudure, archivés dans le boîtier et exportables en CSV. |
| Pas de mauvaise surprise au fût | Quantité de fil restante d'un coup d'œil, sortie d'alerte avant que le conditionnement ne soit vide. |
| Rapport qualité-prix exceptionnel | Un capteur autonome à une fraction du coût d'une surveillance intégrée à la commande — pas de projet d'ingénierie, pas d'ordinateur externe. Une seule pièce de rebut ou un seul arrêt de ligne évité amortit généralement l'appareil. |
Bon à savoir
Le MWS-2 détecte les écarts par rapport au bon état appris — il complète la qualification de votre procédé de soudage, sans la remplacer. Après une modification des paramètres de soudage ou du programme du robot, réapprenez simplement la référence : quelques pièces, un bouton.
Données techniques
| Plage de diamètre de fil | 0,8 mm – 1,6 mm (plus grand sur demande) |
| Principe de mesure | Mécanisme de mesure à deux galets avec codeur incrémental, 600 impulsions par tour |
| Résolution | 0,0286 mm (évaluation en quadrature) |
| Précision | 0,7 % à 10 m/min et 0,1 s d'échantillonnage |
| Vitesse de dévidage du fil | 0 – 50 m/min |
| Fréquence d'échantillonnage interne | 50 Hz |
| Interface | Ethernet 10/100 Mbit/s |
| Alimentation | 24 V CC ou Power over Ethernet (IEEE 802.3af) |
| Sorties TOR | 4 × 24 V, high-side, avec diagnostic (alarme à sécurité positive, surveillance active, 2 configurables) |
| Entrée TOR | 1 × 24 V départ programme |
| Protocole de sortie des données | MQTT 3.1.1 et 5 |
| Fréquence des messages | 0,1 – 10 par seconde |
| Interface web | Apprentissage, surveillance, vue en direct, archive des événements, réglages, mise à jour du firmware |
| Unités | métriques ou impériales (m/min ↔ in/min, m ↔ ft, kg ↔ lb, mm ↔ in), commutables dans le tableau de bord |
| Enregistrement des données | Carte microSD : événements et statistiques de soudure par pièce, export CSV |
| Horloge temps réel | Sauvegardée par pile, synchronisation NTP |
| Réseau | IP fixe (réglage d'usine 192.168.0.100) ou DHCP |
| Dimensions du boîtier capteur | 160 x 100 x 60 mm (Lxlxh) |
| Poids du boîtier capteur | 0,55 kg |
| Poids du codeur | 0,40 kg |
| Indice de protection | IP 20 |
Interface MQTT
Tous les messages sont des objets JSON. Le préfixe des topics est configurable (par défaut mws).
mws/speed — valeurs mesurées, 0,1 à 10 messages par seconde
-
ts : int – horodatage en millisecondes (temps Unix)
-
v : float – vitesse de dévidage du fil en m/min
-
mm : float – longueur de fil totale en mm depuis la dernière remise à zéro du compteur
{"ts": 1791894943120, "v": 8.02, "mm": 148053.2}
mws/seam — résultat de chaque soudure
{"t": "seam", "part": 1284, "seam": 3, "result": "NOK", "dev": -4.8, "dur": 5.0}
mws/part — résultat de chaque pièce
{"t": "part", "part": 1284, "ok": false}
mws/alarm — alarme déclenchée ou acquittée (motif : ENVELOPE, SENSOR, DURATION, EXTRA_SEAM)
{"t": "alarm", "active": true, "reason": "ENVELOPE", "part": 1284, "seam": 3}
mws/status (retained) — état, programme actif, firmware
{"state": "MONITOR", "prog": "P01", "fw": "M6-0.8.0"}
mws/spool (retained) — quantité de fil restante et avertissement de conditionnement
{"valid": true, "restKg": 12.41, "pct": 82.7, "restM": 1397, "low": false, "warnPct": 10.0, "netKg": 15.00}
Commandes — mws/cmd/start, mws/cmd/stop, mws/cmd/ack (acquitter l'alarme), mws/cmd/prog (charge utile : nom du programme)