

Upptäck trådmatningsslirning innan den blir en svetsdefekt.
Referensbaserad trådmatningsövervakning för robotiserad MAG/MIG-svetsning — på 100 % av din produktion, utan ingrepp i strömkällan eller robotstyrningen.
Problemet: slirning är osynlig — tills detaljen fallerar
Slitna matarhjul, fel anpressningstryck, nötning, friktion i trådledaren, slitna kontaktmunstycken: slirning mellan tråd och matarhjul ger ojämn trådmatning, instabil ljusbåge och svetsdefekter. Och det sker helt obemärkt.
Varför upptäcker inte svetsutrustningen detta själv?
För att den fysiskt inte kan. Strömkällor mäter inte trådhastigheten — de härleder den från matarmotorns varvtal. Så länge motorn roterar som beordrat rapporterar maskinen att allt är i ordning. Slirningen uppstår efter motorn, mellan matarhjul och tråd: hjulen roterar, tråden följer inte med. För maskinen ser en slirande tråd och en perfekt matad tråd exakt likadana ut.
Att jämföra mot strömkällans börvärde hjälper inte heller: det är dolt bakom tillverkarspecifika bussprotokoll, och varje integration måste tas fram på nytt när strömkällan byts. Det enda tillförlitliga sättet att upptäcka slirning är att mäta själva trådhastigheten. Det är precis vad MWS-2 gör.
Lösningen: din godkända detalj är referensen
En slirfri tvårullsmätenhet med högupplöst pulsgivare mäter den verkliga trådrörelsen — direkt på tråden, oberoende av matarmotorn och därmed inklusive exakt den slirning som maskinen inte kan se.
En detalj med flera svetsar vid olika trådmatningshastigheter ger ett karakteristiskt, reproducerbart hastighetsmönster. Du lär in mönstret en gång från några verifierat godkända detaljer — därefter jämförs varje detalj automatiskt mot det, svets för svets.
Ingen bussintegration. Ingen tillverkarinlåsning. En sensor som kan eftermonteras på vilken anläggning som helst — till ett pris som gör det lönsamt att utrusta varenda cell.
Uppbyggnaden: två komponenter, tio minuter, valfri webbläsare
-
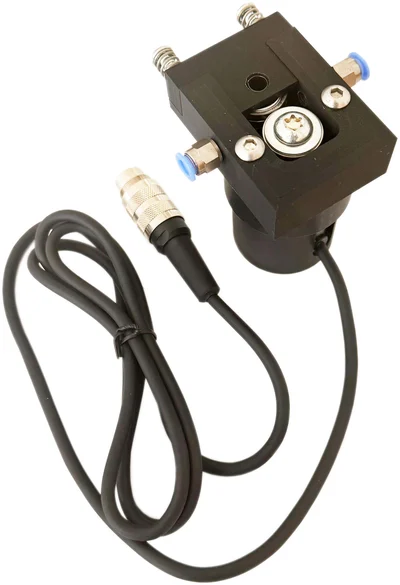
Sensorn — ett mäthjul som löper på tråden, kopplat till en högupplöst pulsgivare. Monterad efter matarverket rör den ingenting annat än tråden.
-
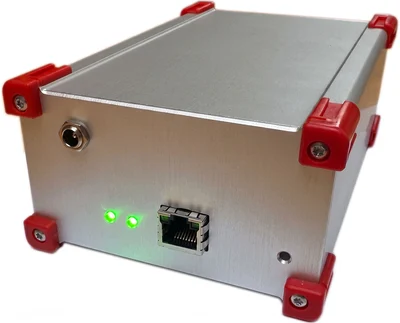
Edge-boxen — en kompakt styrenhet som sköter allt ombord: svetsdetektering, referenser, höljesjämförelse, statistik, larmutgångar, webbinstrumentpanel och dataloggning. Matas med 24 V DC eller direkt via Power over Ethernet.
Anslut boxen till ditt nätverk — eller låt bli: den fungerar lika bra punkt till punkt med en enda Ethernet-kabel från en bärbar dator, utan att någonsin röra ditt anläggningsnätverk.
En äkta edge-enhet — inget att installera
-
Ingen programvara på någon dator. Öppna instrumentpanelen i valfri webbläsare — det är allt. Ingen klientprogramvara, ingen licensserver.
-
Minimal angreppsyta. Inget Windows, inget skrivbords-Linux — ändamålsbyggd firmware på en mikrokontroller. Inga operativsystemtjänster, inga filutdelningar, inget för utpressningsprogram att kryptera. IT-avdelningen godkänner den på ett möte i stället för tio.
-
Uppdateringar när du vill. Boxen fungerar utan uppdateringar; ny firmware installeras i webbläsaren på under en minut — kontrollerad och verifierad innan den aktiveras.
Från uppackning till produktion
-
Montera sensorn efter matarverket, anslut den till boxen, koppla in Ethernet (med PoE är det allt).
-
Öppna en webbläsare och anslut till boxen.
-
Spela in i stället för att programmera. Ett övervakningsprogram skapas genom att spela in några cykler med godkända detaljer. Ingen skriptning, inga parameterstudier — de godkända detaljerna är programmet.
-
Aktivera och släpp taget. Boxen övervakar varje detalj, styr sin larmutgång, loggar allt ombord — och skickar det, om du vill, via MQTT till ditt MES, SCADA eller din databas.
Så fungerar det
1 — Lär in din godkända detalj
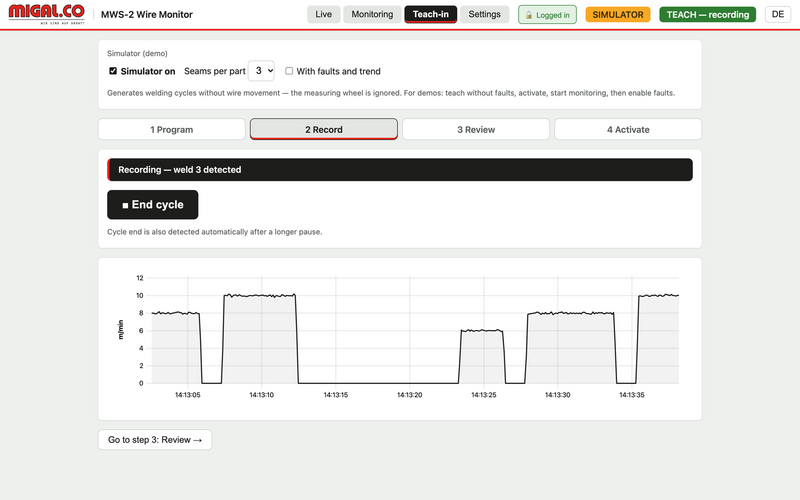
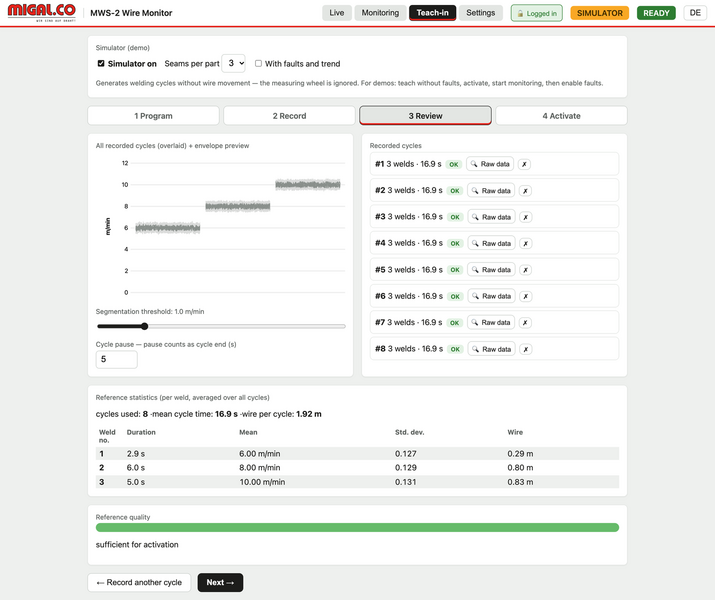
Direkt i den inbyggda instrumentpanelen: namnge programmet, aktivera inspelningen och svetsa en komplett detalj med verifierat korrekt trådmatning. Livekurvan växer medan du svetsar, och varje upptäckt svets räknas. Cykeln avslutas av sig själv efter detaljpausen.
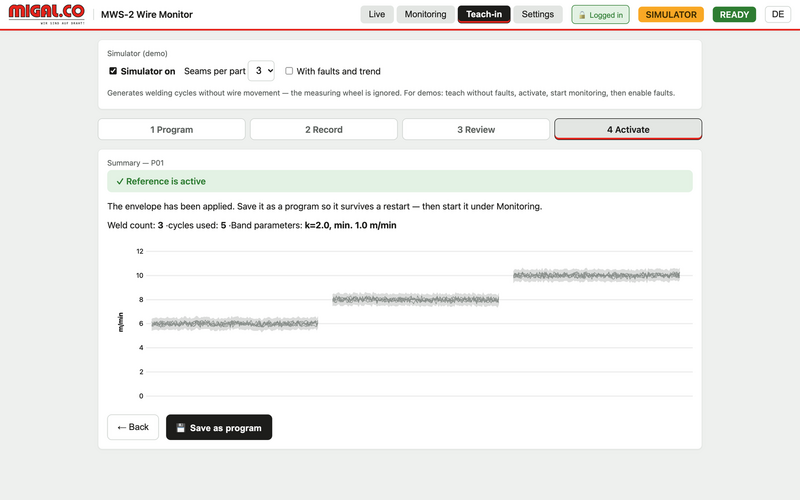
Upprepa detta för en handfull detaljer. Alla cykler visas ovanpå varandra tillsammans med det resulterande höljet; var och en kan granskas som rådata eller raderas. Cykler som inte passar — en saknad svets, en avvikande svetstid — markeras och förklaras, men kasseras aldrig i tysthet. En kvalitetsindikator visar när referensen är tillräckligt bra (”Sufficient for activation”, dvs. tillräcklig för aktivering). Systemet bygger sedan en medelkurva med ett statistiskt toleransband för varje enskild svets och kompenserar automatiskt för små variationer i svetstid.
Spara referensen som ett program — ett per detaljvariant. Programmen finns kvar efter en omstart, kan växlas i instrumentpanelen, via MQTT eller från PLC:n och har sina egna övervakningsgränser.
2 — Svetsarna upptäcker sig själva
Ingen kabeldragning till roboten behövs: tråden rör sig bara under svetsning, så svetsarna upptäcks direkt ur trådsignalen. Svets 1, svets 2, … svets n — var och en kontrolleras mot sin egen referens, och 20 eller fler svetsar per detalj är inget problem. Trådframmatning och återbränning (burn-back) filtreras bort. Som tillval gör en startsignal från PLC:n (24 V digital ingång) eller ett MQTT-meddelande tilldelningen helt entydig.
3 — Övervaka varje detalj i produktionen
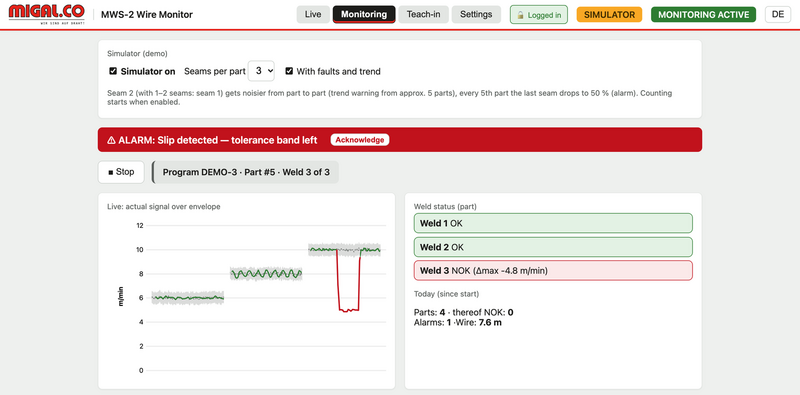
Instrumentpanelen visar livesignalen ovanpå det inlärda höljet: grönt inom bandet, rött utanför. Bredvid visas status för varje svets på den aktuella detaljen.
-
Höljesjämförelse — om hastigheten lämnar toleransbandet längre än en inställbar tid är svetsen NOK och ett larm utlöses, med exakt detalj, svets, tidpunkt och största avvikelse.
-
Larmutgång — en 24 V-utgång enligt viloströmsprincipen (strömsatt = OK) stoppar linjen eller tänder en signallampa; en andra utgång signalerar ”övervakning aktiv”. Kvittera i webbläsaren, via MQTT eller vid maskinen.
-
Sensorkontroll — om tråden står still under en svets rapporterar boxen ett separat fel, ”kontrollera sensor/tråd”, tydligt åtskilt från slirning.
4 — Tidig varning i stället för kassation
Slirning börjar sällan plötsligt. Slitna matarhjul visar sig först som en ökande spridning i trådhastigheten inom en svets. MWS-2 följer medelvärde, standardavvikelse och trådlängd för varje svets över detaljerna och varnar så snart spridningen stiger tydligt över den inlärda nivån — medan detaljerna fortfarande är godkända. Därmed fungerar den samtidigt som slitageindikator för matarhjul och trådledare: planera underhållet i stället för att stoppa linjen.
5 — Fullständig spårbarhet
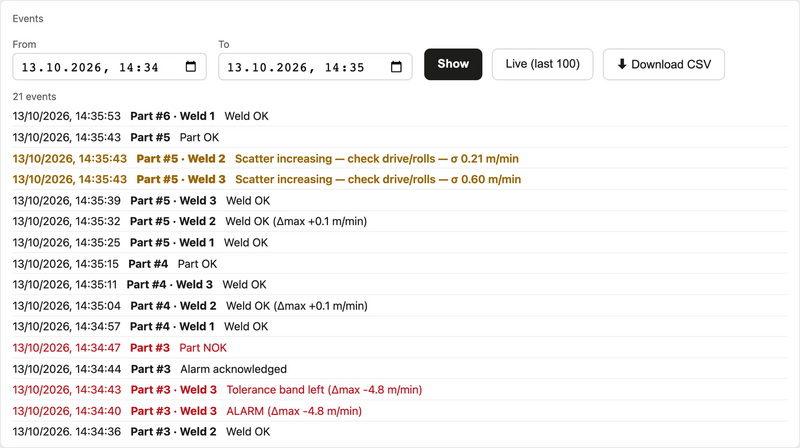
Varje händelse — svets OK/NOK, detaljresultat, larm, trendvarning, kvittering, programbyte — loggas med detaljnummer, svets, avvikelse och tidsstämpel, tillsammans med svetsstatistiken för varje detalj. Arkivet lagras dag för dag på ett microSD-kort i boxen. I instrumentpanelen filtrerar du det på datum och tid och laddar ner det som en CSV-fil till din kvalitetsdokumentation — direkt redo för Excel. Tidsstämplarna kommer från en batteribackad realtidsklocka som synkroniseras via NTP.
Behöver du bara mätningen? Det går också.
Du behöver inte använda övervakningsintelligensen alls. MWS-2 är lika hemma som en enkel, exakt mätare för trådhastighet: montera sensorn, anslut boxen, prenumerera på MQTT-topicen — klart. Varje meddelande innehåller tidsstämpel, verklig trådhastighet i m/min och matad trådlängd, med upp till 10 meddelanden per sekund.
I webbläsaren visar livevyn hastighet, total trådlängd och signalen för de senaste 60 sekunderna — ingen inlärning, ingen konfiguration. Trådräknaren är batteribackad och klarar ett strömavbrott.
Idealisk för processutveckling, svetslaboratorier, maskinbyggare och datainsamlingsprojekt: för alla som behöver tillförlitliga trådmatningsdata i sitt MES, sin databas eller sin försöksuppställning utan att själva bygga en mätkedja. Börja med mätningen redan i dag — den fullständiga referensövervakningen finns redan ombord när du vill slå på den.
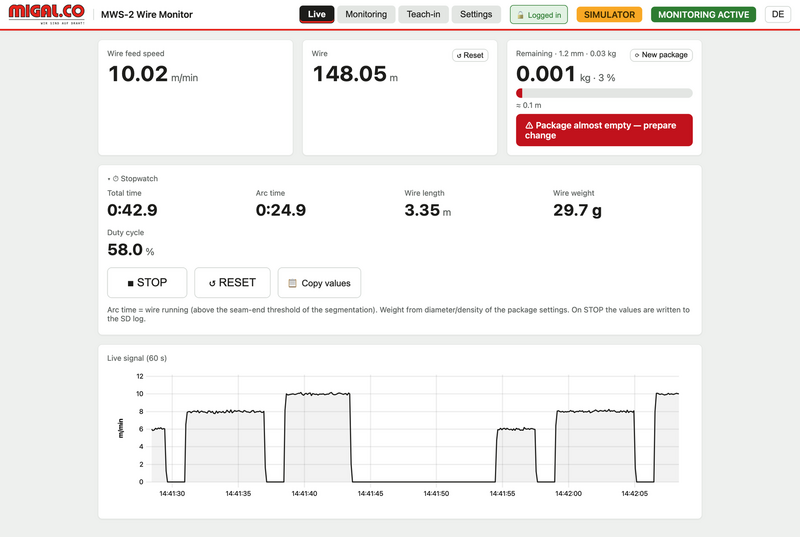
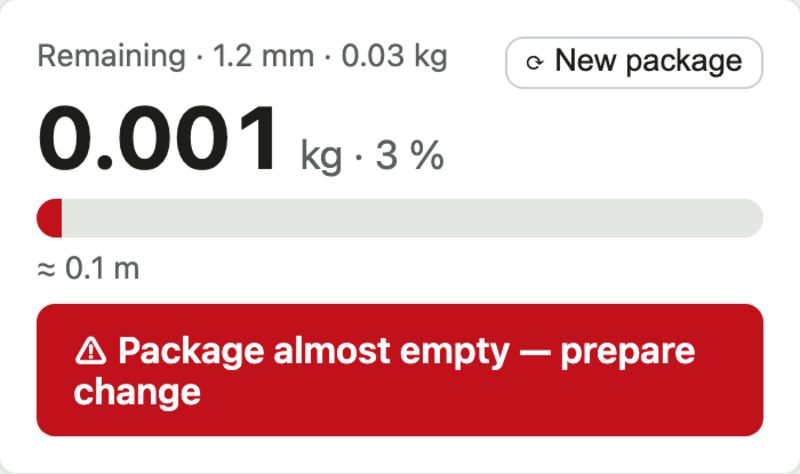
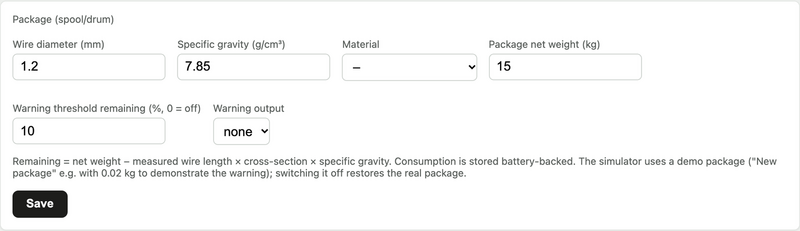
Vet hur mycket som finns kvar på spolen eller i fatet
Ange tråddiameter, material och förpackningens nettovikt — MWS-2 beräknar den återstående mängden utifrån den uppmätta trådlängden, i kilogram, procent och meter. Under en inställbar gräns varnar den i instrumentpanelen, loggar händelsen, publicerar den via MQTT och styr en 24 V-utgång — så att nästa fat står redo innan roboten går torr. Ett klick på ”New package” (ny förpackning) startar räkningen på nytt, även för påbörjade förpackningar. Förbrukningen lagras batteribackat och klarar ett strömavbrott.
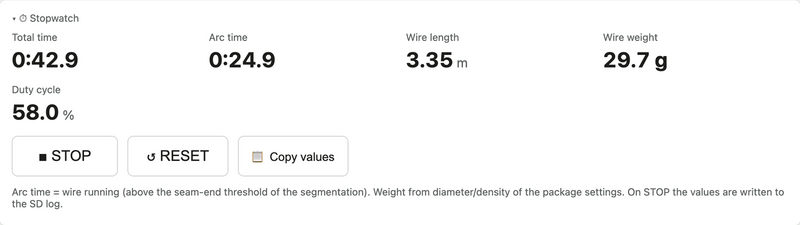
Stoppur: svetstid, ljusbågstid och tråd per detalj
För svetsdatablad (WPS), kalkyl och dokumentation: tryck på START, svetsa detaljen, tryck på STOP. MWS-2 mäter total tid, ljusbågstid (tråden matas), trådlängd och trådvikt samt den resulterande intermittensen (duty cycle) — mätt i boxen i steg om 20 ms, oberoende av webbläsaren. Vid STOP skrivs värdena till arkivet; ett klick kopierar dem till din rapport.
Inbyggd simulator för demonstration och utbildning
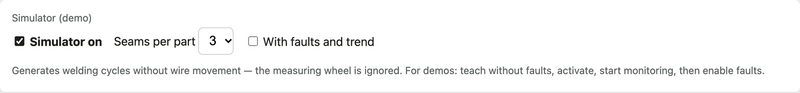
Hela arbetsflödet kan visas utan svetscell: simulatorn genererar svetscykler med valbart antal svetsar. Lär in dem, aktivera referensen, starta övervakningen — och slå sedan på ”With faults and trend” (med fel och trend): en svets blir allt oroligare tills trendvarningen kommer, och var femte detalj slirar och utlöser ett larm. En tydlig ”SIMULATOR”-märkning ser till att ingen förväxlar demonstrationen med verkliga data.
Byggd för verkstadsgolvet
-
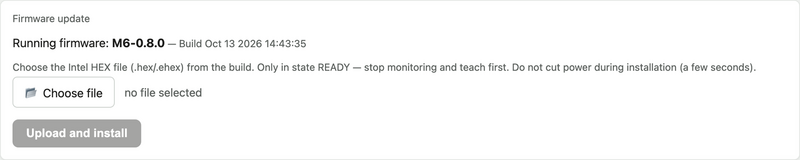
Firmwareuppdatering i webbläsaren — välj filen, klart. Den nya firmwaren kontrolleras rad för rad och verifieras fullständigt innan den aktiveras; en avbruten uppladdning ändrar ingenting.
-
Självövervakning — en hårdvaruwatchdog startar om boxen om något hänger sig; därefter fortsätter den automatiskt övervakningen med det senast aktiva programmet.
-
Inställningar i webbläsaren — nätverk (fast IP eller DHCP), MQTT-broker, tidssynkronisering, kalibrering och administratörslösenord. Alla kan se, ändringar kräver administratörsinloggning.
Din vinst
| 100 % övervakning | Varje svets på varje detalj — utan ingrepp i strömkällan eller robotstyrningen. Eftermonterbar oavsett utrustningstillverkare. |
| Omedelbart larm | Slirning rapporteras med exakt detalj- och svetstilldelning, och larmutgången stoppar felaktiga detaljer innan de går vidare. |
| Förebyggande underhåll | Trendvarningen avslöjar smygande slitage på matarhjul och trådledare tidigt — planerat underhåll i stället för oplanerat stillestånd. |
| Fullständig dokumentation | Resultat, avvikelse och trådförbrukning för varje svets, arkiverade i boxen och exporterbara som CSV. |
| Inga överraskningar vid fatet | Återstående trådmängd på ett ögonkast, varningsutgång innan förpackningen tar slut. |
| Enastående prisvärdhet | En fristående sensor till en bråkdel av kostnaden för styrningsintegrerad övervakning — inget ingenjörsprojekt, ingen extern dator. En enda undviken kassation eller ett undvikt linjestopp betalar vanligtvis enheten. |
Bra att veta
MWS-2 upptäcker avvikelser från det inlärda goda tillståndet — den kompletterar kvalificeringen av din svetsprocess men ersätter den inte. Efter ändringar av svetsparametrar eller robotprogram lär du helt enkelt in referensen på nytt: några detaljer, en knapptryckning.
Tekniska data
| Tråddiameterområde | 0,8 mm – 1,6 mm (större på begäran) |
| Mätprincip | Tvårullsmätenhet med inkrementell pulsgivare, 600 pulser per varv |
| Upplösning | 0,0286 mm (kvadraturavkodning) |
| Noggrannhet | 0,7 % vid 10 m/min och 0,1 s samplingsintervall |
| Trådmatningshastighet | 0 – 50 m/min |
| Intern samplingsfrekvens | 50 Hz |
| Gränssnitt | Ethernet 10/100 Mbit/s |
| Matningsspänning | 24 V DC eller Power over Ethernet (IEEE 802.3af) |
| Digitala utgångar | 4 × 24 V, high-side, med diagnostik (larm enligt viloströmsprincipen, övervakning aktiv, 2 konfigurerbara) |
| Digital ingång | 1 × 24 V programstart |
| Datautmatningsprotokoll | MQTT 3.1.1 och 5 |
| Meddelandefrekvens | 0,1 – 10 per sekund |
| Webbgränssnitt | Inlärning, övervakning, livevy, händelsearkiv, inställningar, firmwareuppdatering |
| Enheter | metriska eller imperiska (m/min ↔ in/min, m ↔ ft, kg ↔ lb, mm ↔ in), omkopplingsbara i instrumentpanelen |
| Dataloggning | microSD-kort: händelser och svetsstatistik per detalj, CSV-export |
| Realtidsklocka | Batteribackad, NTP-synkronisering |
| Nätverk | Fast IP (fabriksinställning 192.168.0.100) eller DHCP |
| Mått sensorbox | 160 x 100 x 60 mm (LxBxH) |
| Vikt sensorbox | 0,55 kg |
| Vikt pulsgivare | 0,40 kg |
| Kapslingsklass | IP 20 |
MQTT-gränssnitt
Alla meddelanden är JSON-objekt. Topic-prefixet är konfigurerbart (standard mws).
mws/speed — mätvärden, 0,1 till 10 meddelanden per sekund
-
ts: int – tidsstämpel i millisekunder (Unix-tid)
-
v: float – trådmatningshastighet i m/min
-
mm: float – total trådlängd i mm sedan senaste nollställning av räknaren
{"ts": 1791894943120, "v": 8.02, "mm": 148053.2}
mws/seam — resultat för varje svets
{"t": "seam", "part": 1284, "seam": 3, "result": "NOK", "dev": -4.8, "dur": 5.0}
mws/part — resultat för varje detalj
{"t": "part", "part": 1284, "ok": false}
mws/alarm — larm utlöst eller kvitterat (orsak: ENVELOPE, SENSOR, DURATION, EXTRA_SEAM)
{"t": "alarm", "active": true, "reason": "ENVELOPE", "part": 1284, "seam": 3}
mws/status (retained) — tillstånd, aktivt program, firmware
{"state": "MONITOR", "prog": "P01", "fw": "M6-0.8.0"}
mws/spool (retained) — återstående trådmängd och förpackningsvarning
{"valid": true, "restKg": 12.41, "pct": 82.7, "restM": 1397, "low": false, "warnPct": 10.0, "netKg": 15.00}
Kommandon — mws/cmd/start, mws/cmd/stop, mws/cmd/ack (kvittera larm), mws/cmd/prog (nyttolast: programnamn)