Varför är svetsens början och slut kritiska vid aluminium?
Därför att aluminium leder bort värmen mycket snabbt. I början av svetsen är arbetsstycket fortfarande kallt, och ljusbågen smälter grundmaterialet dåligt. Under svetsningen springer värmen sedan så snabbt före att det i slutet av svetsen uppstår ogynnsamma förhållanden för en ren kraterfyllning.
- Vid svetsstarten finns risk för bindfel och porer, eftersom smältan möter kallt material. Svetsstarten är dessutom det ställe där aluminium lättast får varmsprickor. Det visade forskningsprojektet AiF 13.983 vid universitetet i Magdeburg.
- Vid svetsens slut blir en krater kvar om ljusbågen slocknar abrupt. Aluminium krymper med ca 6 % av sin volym vid stelningen. Om det inte finns tillräckligt med smälta i kratern bildas krympsugningar och kratersprickor. I samma projekt hittades sprickorna i prover som svetsats utan tillsatsmaterial framför allt i ändkratern.
Hur man tänder ljusbågen säkert behandlas under Tändning av ljusbågen.
Vad åstadkommer strömprogram för svetsstart och ändkrater?
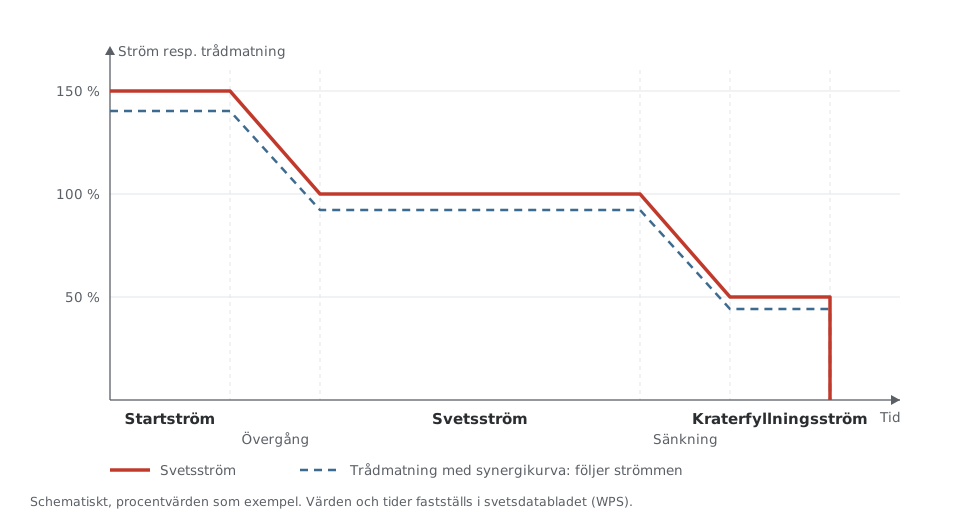
De förbättrar båda, men eliminerar inte defekterna på ett säkert sätt. Moderna strömkällor kör en förhöjd startström vid svetsstarten och sänker i slutet av svetsen till en kraterfyllningsström innan de slår ifrån.
Ett typiskt program startar på ca 150 % av svetsströmmen, går efter kort tid över till 100 % och slutar på ca 50 % för att fylla kratern. De exakta värdena och tiderna hör hemma i svetsdatabladet (WPS) och provas på komponenten. EN 1011-4 nämner uttryckligen kraterfyllningsprogrammet som åtgärd mot kratersprickor.
Gränsen vid MIG-svetsning: med synergikurvor är trådmatningen kopplad till strömmen. Mer effekt vid svetsstarten betyder också mer tråd, mindre effekt vid svetsens slut mindre tråd. Det som skulle behövas är precis tvärtom: mycket värme med lite tråd i början, tillräckligt med tråd för att fylla med lite värme i slutet. Därför går det inte att säkert undvika bindfel i början, porer och kratersprickor med enbart strömprogram.
Vilka kompletterande åtgärder hjälper?
Allt som håller svetsstart och ändkrater utanför komponenten eller jämnar ut värmeförhållandena. Där konstruktionen tillåter är start- och slutbleck den säkraste lösningen.
| Åtgärd | Verkan |
|---|---|
| Start- och slutbleck | tändning och ändkrater hamnar utanför svetsen och kapas bort efteråt; EN 1011-4 rekommenderar att lägga ändkratern på slutblecket |
| Starta och avsluta i grundmaterialet | där inget slutbleck är möjligt, till exempel tända i fogen framför den egentliga svetsstarten och föra tillbaka ändkratern på redan svetsat material |
| Dra ut svetsen i grundmaterialet | i slutet dra svetsen några millimeter förbi fogen ut i grundmaterialet, så att ändkratern ligger utanför det bärande svetstvärsnittet |
| Förvärmning | jämnar ut temperaturskillnaden mellan början och slut och förbättrar sammansmältningen vid svetsstarten |
| Kylda svetsfixturer | håller värmen jämn och förhindrar att den springer allt längre före mot slutet av svetsen |
| Färre avbrott | varje avbrott ger en ny start och en ny krater; mekaniserade längs- och rundsvetsar utan stopp undviker i stort sett problemet |
När och hur varmt man ska förvärma behandlas under Förvärmning och mellansträngstemperatur. Var häftsvetsar ska placeras beskrivs under Fogberedning.
Hur fyller man ändkratern manuellt?
Bryt inte bara ljusbågen. Stanna kort i slutet av svetsen och fyll kratern innan den stelnar, avsluta sedan ljusbågen.
- TIG med fjärr- eller fotreglage: sänk strömmen långsamt medan tillsatsmaterial tillförs, tills smältbadet stelnar.
- Utan strömsänkning: för i slutet snabbt tillbaka ljusbågen en kort bit på den färdiga svetsen och öka samtidigt hastigheten, så att svetsen smalnar av på en kort sträcka och kratern förblir liten.
- Mekaniserat: programmera trådmatning, ström och spänning så att kratern fylls vid stoppet och värdena sänks stegvis.
Så beskriver även AWS Welding Handbook det. En kraterspricka kan inte repareras i efterhand genom att svetsa över den: den måste slipas eller fräsas ut och svetsas om.
Hur sprickor kan undvikas i allmänhet och vilket tillsatsmaterial som minskar sprickbenägenheten visas under Svetsdefekter och hur de undviks.
Vanliga frågor
Vad är en kraterspricka?
En stelningsspricka i kratern i slutet av svetsen. Den uppstår när ljusbågen slocknar abrupt och smältbadet stelnar utan att få påfyllning. Aluminium är särskilt känsligt på grund av sin stora stelningskrympning.
Hur ställer man in ett kraterfyllningsprogram?
En kraterfyllningsström på ca halva svetsströmmen kan fungera som utgångspunkt. De exakta värdena och tiderna beror på material, tjocklek och svetsform; de bestäms med provsvetsar och dokumenteras i svetsdatabladet (WPS).
Varför har svetsen bindfel i början trots förhöjd startström?
Vid MIG-svetsning ökar trådmatningen tillsammans med strömmen. En del av den extra värmen går då in i den extra tråden i stället för in i grundmaterialet. Startbleck eller förvärmning hjälper mer här.
Läs vidare: artiklar om svetsning av aluminium
Serien följer tillverkningens ordning, från ytförberedelse till färdig svets. En översikt finns i Svetsa aluminium: vad som skiljer sig från stål.
Om författaren
Robert Lahnsteiner, Ing., är internationell svetsingenjör (IWE) och verkställande direktör för MIGAL.CO GmbH. Efter utbildning i telekommunikation och elektronik vid HTL Braunau arbetade han från 1983 i arton år med svetsteknik hos Fronius. Sedan 2001 leder han tillsammans med Martin Erl MIGAL.CO, tillverkaren av svetstråd i aluminium i Landau an der Isar. Hans fokusområden är tillsatsmaterial för aluminium, trådtillverkning och trådmatning samt övervakning av svetsprocesser. Inom DVS har han i omkring 30 år arbetat i den tekniska kommittén FA03 ”Bågsvetsning” och är ordförande för arbetsgruppen 2.4.4 ”MIG-svetsning av aluminium”.