Was ist MSG-Löten?
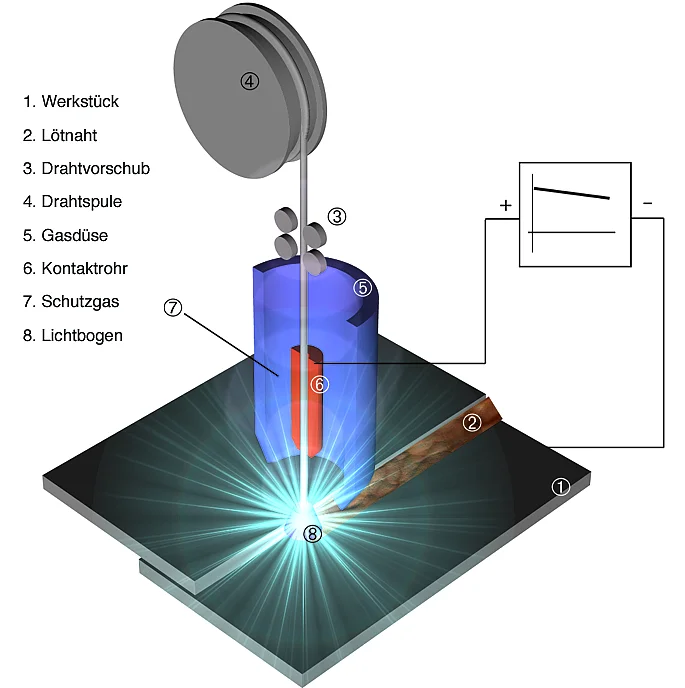
MSG-Löten ist MIG/MAG-Schweißen mit einer Drahtelektrode auf Kupferbasis, meist CuSi3Mn1 oder CuAl8. Der Draht schmilzt im Lichtbogen ab, der Stahl bleibt fest. Gelötet wird im Kurz- oder Impulslichtbogen mit wenig Leistung, einem kurzen Lichtbogen und leicht stechendem Brenner.
Weil die Anlage fast dieselbe ist wie beim Schweißen, ist das MSG-Löten das verbreitetste Lichtbogenlötverfahren. Es geht in allen Positionen, von Hand wie am Roboter, und meist ohne Nahtvorbereitung. Je nach Schutzgas spricht man von MIG-Löten (Argon) oder MAG-Löten (Argon mit wenig CO₂ oder O₂).
Das Ziel ist ein anderes als beim Schweißen: Das Blech soll nicht aufschmelzen und die Zinkschicht so wenig wie möglich verdampfen. Daraus folgt fast jede Einstellregel auf dieser Seite: so wenig Wärme wie nötig, so kurz wie möglich.
Welche Stromquelle braucht man zum MSG-Löten?
Eine Stromquelle, die zwischen etwa 25 und 100 A stabil arbeitet und schnell regelt. Für den Kurzlichtbogen genügt eine Standardquelle mit flach fallender Kennlinie, für den Impulslichtbogen nimmt man eine elektronische Quelle mit eigener Kennlinie für das Lot.
- Weit nach unten regelbar: Dünne verzinkte Bleche werden mit sehr wenig Leistung gelötet. Der Lichtbogen muss gerade im unteren Bereich ruhig brennen.
- Schnelle Regelung: Ändert sich der freie Drahtüberstand beim Führen des Brenners, muss die Quelle sofort nachregeln, sonst wird der kurze Lötlichtbogen instabil.
- Passende Kennlinie: Beim Impulslöten hängt die richtige Impulsform von Lot und Schutzgas ab. Die meisten Impulsquellen haben Kennlinien für CuSi3 und CuAl8; fehlt sie, gibt es sie oft beim Hersteller.
- Niedriger Grundstrom: Im Impulslichtbogen bestimmt der Grundstrom einen großen Teil der Wärme im Blech. Er muss niedrig eingestellt sein.
Kurzlichtbogen, Impulslichtbogen oder geregelter Kurzlichtbogen?
Der Kurzlichtbogen ist einfach und wärmearm, der Impulslichtbogen spritzt weniger, macht flachere Nähte und überbrückt Spalte besser. Geregelte Kurzlichtbögen, die den Strom im Kurzschluss absenken, verbinden beides und eignen sich für die dünnsten Bleche.
- Kurzlichtbogen: Der Tropfen geht im Kurzschluss über. Das ist in der Reparatur die häufigste Variante, weil sie mit jedem MSG-Gerät geht und leicht einzustellen ist.
- Impulslichtbogen: Kurzschlussarm und gut steuerbar. Er ist die Wahl für Kehlnähte am Überlappstoß mit Spalt und für Sichtnähte. Auch hier gilt: Lichtbogen möglichst kurz halten, denn Zinkdampf macht auch den Impulslichtbogen unruhig.
- Geregelter Kurzlichtbogen: Strom und Spannung werden im Kurzschluss gezielt abgesenkt, bei manchen Systemen läuft der Draht zusätzlich zurück. Besonders spritzerarm und wärmearm.
Auf die Lötrissigkeit hat die Wahl des Lichtbogens nach einer Untersuchung der SLV München wenig Einfluss: Kurzlichtbogen, DC-Impuls und Impuls mit AC-Zwischenimpulsen erzeugten ähnlich viele Loteindringungen. Entscheidend war die eingebrachte Wärme (Aicher und Cramer, DVS-Berichte 244, 2007).
Anhaltswerte für das MSG-Löten
DVS 0938-1 gibt Anhaltswerte für die Kehlnaht am Überlappstoß mit CuSi3Mn1, Draht 1,0 mm, Argon 12 l/min. Im Kurzlichtbogen reicht der Strom von 70 A bei 0,8 mm bis 140 A bei 3 mm Blech, im Impulslichtbogen von 20 bis 100 A Effektivstrom.
Kurzlichtbogen
| Blechdicke | 0,8 mm | 1,0 mm | 1,2 mm | 1,5 mm | 2,0 mm | 3,0 mm |
|---|---|---|---|---|---|---|
| Spannung | 13,2 V | 13,5 V | 14 V | 14,8 V | 15,5 V | 16 V |
| Strom | 70 A | 77 A | 95 A | 112 A | 133 A | 140 A |
| Drahtvorschub | 3,2 m/min | 3,7 m/min | 4,7 m/min | 5,7 m/min | 6,5 m/min | 7,2 m/min |
Impulslichtbogen
| Blechdicke | 0,8 mm | 1,0 mm | 1,2 mm | 1,5 mm | 2,0 mm | 3,0 mm |
|---|---|---|---|---|---|---|
| Spannung (eff.) | 15–17 V | 16–17 V | 17–18 V | 17–18 V | 18–20 V | 19–23 V |
| Strom (eff.) | 20–27 A | 24–30 A | 32–35 A | 40–45 A | 64–66 A | 90–100 A |
| Impulsfrequenz | 12–20 Hz | 16–20 Hz | 20 Hz | 26–35 Hz | 48–60 Hz | 78–81 Hz |
| Impulsdauer | 1,5–2,0 ms | 1,5–2,0 ms | 1,6–2,2 ms | 1,6–2,1 ms | 1,7–2,1 ms | 1,7–2,2 ms |
| Drahtvorschub | 1,2–1,5 m/min | 1,5–2,0 m/min | 1,8–2,2 m/min | 2,1–3,0 m/min | 3,2–4,7 m/min | 5,0–6,0 m/min |
Anhaltswerte nach DVS 0938-1:2012, Tabellen 2 und 3, für manuelles Löten: Grundwerkstoff DC05 + ZE 75/75, gleich dicke Bleche, technischer Nullspalt, Zusatz S-CuSi3Mn1 1,0 mm, Schutzgas I1 (Argon) 12 l/min, Brenner leicht stechend, Position PA oder PB. Die Werte hängen von der Stromquelle ab und sind für den eigenen Anwendungsfall zu ermitteln.
Moderne Stromquellen stellen die Lötparameter über Blechdicke oder Drahtvorschub ein, der Rest folgt der Kennlinie. Die Tabellen helfen beim Einordnen: Liegt der eigene Strom deutlich höher, ist zu viel Wärme im Spiel.
Wie hält und führt man den Brenner beim MSG-Löten?
Leicht stechend, mit kurzem Lichtbogen und gleichmäßiger Geschwindigkeit. Der vorlaufende Lichtbogen verdampft das Zink vor dem Tropfen, das Lot trifft auf fast zinkfreies Blech, und der wenige Restdampf kann vor dem Erstarren entweichen.
- Stechend statt schleppend: Beim stechend geführten Brenner wärmt der Lichtbogen die Zinkschicht vor. Sie verdampft weitgehend, bevor der Tropfen kommt, und das flüssige Lot hat genug Zeit zum Entgasen. Das senkt die Porenbildung.
- Kehlnaht am Überlappstoß: Lichtbogen auf die Kante des Oberblechs und das Unterblech richten. Wird das Oberblech angeschmolzen, ist die Wärme zu hoch oder der Anstellwinkel des Brenners zu groß.
- Spalte: Günstig ist ein Spalt unter dem 1,5-fachen der dünneren Blechdicke, höchstens 2 mm. Größere Spalte lassen sich mit leichtem Pendeln oder einer Badstütze füllen, besser vermeidet man sie konstruktiv.
- Abstand zu Klebenähten: Mindestens etwa 25 mm. Verbrennender Klebstoff stört den Prozess, erzeugt Poren und giftige Dämpfe.
- Weißer Belag neben der Naht: Zinkoxid-Flocken zeigen zu viel Energie an. DVS 0938-1 verlangt, sie aus Gründen des Arbeitsschutzes und der Wirtschaftlichkeit durch weniger Leistung zu vermeiden.
Weitere Stoßarten und Spalte: Stoßarten und Nahtgeometrie. Ursachen typischer Fehler: Nahtfehler und Lötrissigkeit.
Was braucht die Drahtförderung beim Kupferdraht?
Kupferbasisdrähte sind weicher als Stahldraht. Sie brauchen eine Kunststoffseele, Vorschubrollen mit Halbrundnut wie beim Aluminium und einen Antrieb mit konstanter Drehzahl. Ab etwa 4 m Schlauchpaket von Hand oder 1,5 m am Roboter empfiehlt DVS 0938-1 einen zweiten Antrieb (Push-Pull).
Schlauchpakete so kurz wie möglich halten, am Roboter wassergekühlte Brenner verwenden. Wichtig ist auch der Draht selbst: Durchmesser, Sprungmaß und Drall müssen eng toleriert sein, Längsriefen, Welligkeit oder Schweißstellen im Draht führen zu Störungen. Mehr dazu unter Drahtförderung.
Welcher Draht und welches Gas?
Für verzinkte Bleche CuSi3Mn1 unter Argon oder Argon mit wenig CO₂, für aluminierte Bleche, Edelstahl und Sichtnähte CuAl8 unter reinem Argon. Üblich ist Draht 1,0 mm, verwendet werden 0,8 bis 1,6 mm.
Lote mit Silizium oder Zinn vertragen geringe Anteile CO₂ oder O₂ gut: Sie beruhigen den Lichtbogen und mindern Poren, bringen aber mehr Wärme ins Blech. Bei aluminiumhaltigen Loten bleibt man beim inerten Gas. Stickstoff und Wasserstoff im Gas führen zu Poren. In der Untersuchung der SLV München wurde CuSi3 unter Argon mit 2,5 % CO₂ gelötet, CuAl8 unter reinem Argon. Mehr unter Schutzgas.
- ML CuSi3: Standardlot für verzinkte Stahlbleche
- ML CuAl8: Aluminiumbronze für aluminierte Bleche, Edelstahl und Sichtnähte
- alle Kupferdrähte: Kupfer-Schweißdraht und Lötdraht
Häufige Fragen
Was ist der Unterschied zwischen MIG-Löten und MIG-Schweißen?
Der Draht und die Wärme. Beim MIG-Löten schmilzt nur der Kupferbasisdraht, das Stahlblech bleibt fest. Beim Schweißen schmelzen Draht und Blech gemeinsam. Das Gerät ist dasselbe, eingestellt wird auf deutlich weniger Leistung.
Welche Polung beim MSG-Löten?
Wie beim MIG/MAG-Schweißen mit Gleichstrom, die Drahtelektrode am Pluspol. Daneben gibt es Stromquellen mit Wechselstrom-Anteil, die die Wärme im Blech weiter senken.
Kann man mit einer Synergic-Kennlinie für Stahl löten?
Nein, die Kennlinie muss zum Lot passen. Eine Stahlkennlinie bringt zu viel Wärme und einen unruhigen Werkstoffübergang. Gute Impulsquellen haben eigene Kennlinien für CuSi3 und CuAl8.
Warum entstehen beim MSG-Löten Poren?
Meist durch Zinkdampf: zu viel Wärme, schleppender Brenner oder zu langer Lichtbogen. Weitere Ursachen sind Öl, Wachs oder Klebstoff auf dem Blech und ungeeignete Gase mit Stickstoff oder Wasserstoff.
Was muss der Löter anders machen als beim Schweißen?
Nach DVS 0938-2 drei Dinge: den Grundwerkstoff nicht oder so wenig wie möglich aufschmelzen und die Beschichtung schonen, Stromquelle und Parameter auf das Löten abstimmen und den Kupferdraht passend handhaben. Eine kurze fachliche Unterweisung wird empfohlen.
Weiterlesen: Fachbeiträge zum Lichtbogenlöten
Die Reihe in der Reihenfolge, in der sich die Fragen in der Praxis stellen: vom Verfahren über Lot, Gas und Werkstoff bis zur fertigen Naht. Den Überblick gibt die Seite Lichtbogenlöten.
Über den Autor
Robert Lahnsteiner, Ing., ist Schweißfachingenieur (SFI/IWE) und Geschäftsführer der MIGAL.CO GmbH. Nach seiner Ausbildung in Nachrichtentechnik und Elektronik an der HTL Braunau arbeitete er ab 1983 achtzehn Jahre bei Fronius in der Schweißtechnik. Seit 2001 führt er MIGAL.CO, den Hersteller von Aluminium-Schweißdraht in Landau an der Isar, gemeinsam mit Martin Erl. Seine Schwerpunkte sind Aluminium-Schweißzusätze, Drahtfertigung und Drahtförderung sowie die Überwachung von Schweißprozessen. Im DVS arbeitet er seit rund 30 Jahren im Fachausschuss FA03 „Lichtbogenschweißen“ mit und ist Obmann der Arbeitsgruppe 2.4.4 „MIG-Schweißen von Aluminium“.