

COMING SOON
Der Wiresensor MWS-3 befindet sich in der Entwicklung. Die Bilder zeigen eine Designstudie, die technischen Daten sind vorläufig und können sich ändern. Sie möchten zur Markteinführung informiert werden oder ein Vorseriengerät testen? Schreiben Sie an info@migal.co.
Den Drahtvorschub an der Maschine sehen – nicht nur im Netzwerk.
Die Idee: ein Gerät für Werker, Instandhaltung und SPS
Der Wiresensor MWS-2 misst die tatsächliche Drahtbewegung mit einem schlupffreien Zweirollen-Encoder und vergleicht jedes Bauteil mit einem eingelernten Gutteil. Er ist ein reines Edge-Gerät: man schaut per Browser darauf.
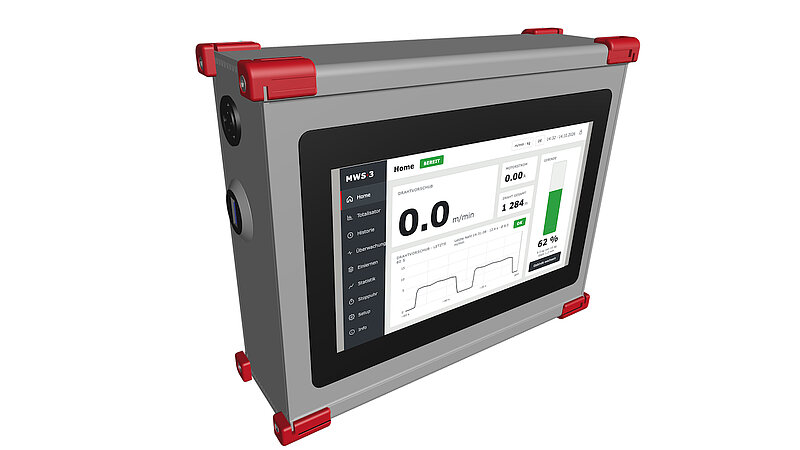
Der MWS-3 bringt diese Messung an die Schweißzelle selbst. Ein helles 7-Zoll-Touchdisplay zeigt Drahtvorschubgeschwindigkeit, Motorstrom, Drahtlänge und die Restmenge im Fass – live, groß und aus der Entfernung ablesbar. Der Werker sieht auf einen Blick, ob der Draht läuft, wie viel noch da ist und ob ein Alarm ansteht. Kein Netzwerk, kein PC, kein Browser nötig.
Drei Produkte in einem Gehäuse
-
Drahtvorschubmesser und Verbrauchszähler – jede Schweißung wird mit Dauer, mittlerer Vorschubgeschwindigkeit, mittlerem Motorstrom und Drahtverbrauch erfasst. Totalisator, Historie und Gebinde-Restmenge sind immer auf dem Display sichtbar.
-
Prozessüberwachung – die komplette Golden-Part-Überwachung des MWS-2: Einlernen, Hüllkurvenvergleich Naht für Naht, Trendwarnung bei schleichendem Rollenverschleiß, Programme, Stoppuhr und Simulator.
-
Maschinenschnittstelle – sechs einstellbare Alarme, vier programmierbare 24-V-Ausgänge, sechs 24-V-Eingänge und Modbus RTU über RS-485 für die SPS.
Warum überhaupt messen?
Schweißstromquellen messen die Drahtgeschwindigkeit nicht – sie leiten sie aus der Drehzahl des Vorschubmotors ab. Schlupf zwischen Antriebsrollen und Draht, eine verschlissene Seele oder ein Drahtende im Fass bleiben für die Maschine deshalb unsichtbar. Der MWS-3 misst direkt am Draht, unabhängig von Stromquelle und Robotersteuerung. Er lässt sich an jeder Schweißanlage nachrüsten, unabhängig vom Hersteller.
Dank des digitalen Encoders gibt es keine jährliche Kalibrierung: Das Messrad zählt Impulse, es driftet nicht.
Was der Werker sieht
Der Startbildschirm ist für die Werkstatt gemacht: große Zahlen, klare Farben, keine Menüs zum Durchklicken. Zu sehen in der Vorschau unten (Designstudie):
-
Drahtvorschubgeschwindigkeit in m/min oder in/min, zehnmal pro Sekunde aktualisiert.
-
Motorstrom des Drahtvorschubs – der zweite Indikator für Reibung, verschlissene Rollen oder eine blockierte Seele.
-
Drahtlänge des aktuellen Bauteils und Auslastung der Zelle.
-
Gebinde-Füllstand als Balken mit der Restmenge in Kilogramm – ein Tipp öffnet die Gebinde-Einstellungen.
-
Status und Alarme – sechs Alarmfelder, grün oder gelb, dazu eine Statuszeile mit dem aktiven Programm.
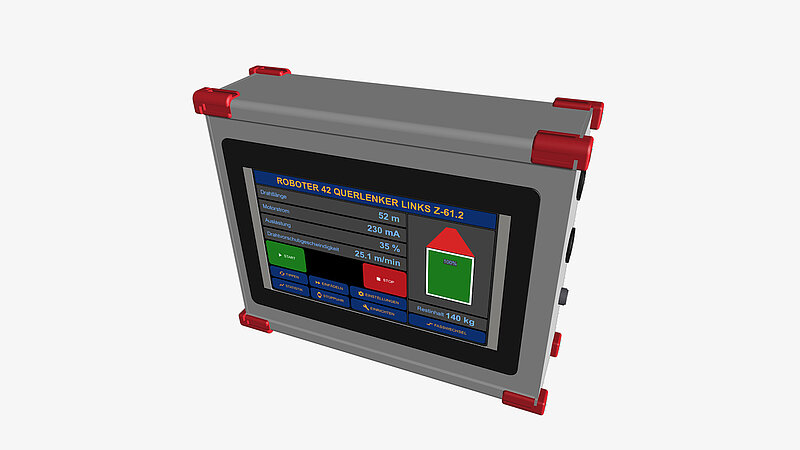
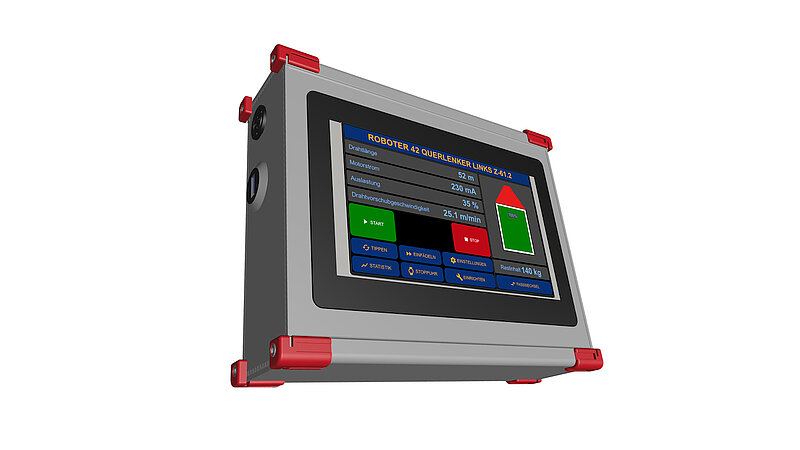
Start, Stopp, Einlernen, Stoppuhr und Einstellungen sind einen Tipp entfernt. Die Oberfläche gibt es auf Deutsch und Englisch; weitere Sprachen sind vorbereitet. Metrische und imperiale Einheiten lassen sich für das ganze Gerät umschalten.
Verbrauch, Totalisator und Historie
Immer wenn der Draht länger als 0,2 s läuft, erfasst der MWS-3 eine Schweißung: Startzeit, Dauer, mittlere Vorschubgeschwindigkeit, mittlerer Motorstrom, Drahtlänge und Drahtgewicht. Die letzte Schweißung ist immer auf dem Startbildschirm zu sehen.
-
Totalisator – Anzahl der Schweißungen und Gesamtverbrauch in Kilogramm und Metern seit dem letzten Reset. Batteriegepuffert gespeichert, übersteht einen Stromausfall.
-
Historie – jede Schweißung wird auf der microSD-Karte protokolliert. Direkt am Display blättern und nach Datum filtern, oder die Karte mit ins Büro nehmen: Die Daten liegen als CSV vor, fertig für Excel.
-
Gebinde-Füllstand – Drahttyp, Durchmesser und Nettogewicht von Spule oder Fass eingeben. Der MWS-3 berechnet die Restmenge aus der gemessenen Drahtlänge und warnt, bevor das Gebinde leer ist – am Display, über einen 24-V-Ausgang und, falls angeschlossen, über Modbus oder MQTT. Auch angebrochene Gebinde lassen sich eingeben.
Motorstrom: das zweite Auge auf dem Antrieb
Ein externer Klapp-Stromsensor am Vorschubmotor (0–5 V oder 4–20 mA) liefert dem MWS-3 eine zweite Messgröße: die Kraft, die der Antrieb braucht, um den Draht zu schieben. Steigender Motorstrom bei konstanter Drahtgeschwindigkeit bedeutet steigende Reibung – eine Seele, die sich abnutzt, ein Kontaktrohr, das klemmt, ein Fass, das fast leer ist. Der Alarm Motorstrom hoch meldet das lange, bevor der Draht tatsächlich stehen bleibt.
Sechs Alarme, vier Ausgänge
Jeder Alarm hat eine eigene Schwelle und lässt sich einzeln abschalten. Alarme werden am Ende jeder Schweißung ausgewertet und als grüne oder gelbe Felder auf dem Startbildschirm angezeigt:
-
Motorstrom hoch
-
Gebinde leer
-
Drahtvorschubgeschwindigkeit zu niedrig / zu hoch
-
Verbrauch je Schweißung zu niedrig / zu hoch
Die vier 24-V-High-Side-Ausgänge (0,5 A, kurzschlussfest, mit Diagnose) sind frei zuordenbar: immer ein/aus, Heartbeat, Draht läuft, Vorschub hoch oder niedrig, Motorstrom hoch, Verbrauch hoch oder niedrig, Gebinde fast leer, Alarm in Ruhestromlogik, Überwachung aktiv, NOK-Puls, Trendwarnung oder Gerät OK. Die sechs 24-V-Eingänge nehmen ein Startsignal je Bauteil, eine Programmnummer von der SPS, eine Alarmquittierung und einen Zähler-Reset entgegen.
Golden-Part-Überwachung an Bord
Alles, was den MWS-2 zur referenzbasierten Prozessüberwachung macht, ist enthalten – bedient am Touchdisplay statt im Browser:
-
Einlernen – ein paar geprüfte Gutteile aufnehmen, der MWS-3 bildet daraus eine Mittelwertkurve mit statistischem Toleranzband für jede einzelne Naht. Eine Qualitätsanzeige sagt, wann die Referenz gut genug ist.
-
Überwachung – das Live-Signal wird Naht für Naht mit der Hüllkurve verglichen. Grün im Band, rot außerhalb. Abweichungen werden mit Bauteil, Naht, Zeit und maximaler Abweichung gemeldet; der Alarmausgang stoppt die Linie oder schaltet eine Signalleuchte.
-
Trendwarnung – verschlissene Rollen zeigen sich zuerst als steigende Streuung der Drahtgeschwindigkeit. Der MWS-3 warnt, solange die Teile noch gut sind: Wartung planen statt Linie stoppen.
-
Programme – bis zu 16 Referenzen mit eigenen Schwellen, wählbar am Display, über die Digitaleingänge oder per Modbus.
-
Stoppuhr – Gesamtzeit, Lichtbogenzeit, Drahtlänge, Drahtgewicht und Einschaltdauer eines Bauteils, für Schweißanweisungen und Kostenkalkulation.
-
Simulator – den kompletten Ablauf ohne Schweißzelle vorführen und schulen.
Modbus RTU für die SPS
Die RS-485-Schnittstelle spricht Modbus RTU (Geräteadresse 1–247, 4800 bis 115200 Baud). Die Registertabelle liefert Live-Geschwindigkeit, Motorstrom, letzte Schweißung, Totalisator, Gebinde-Füllstand, Alarme und den Gerätezustand. Ein Kompatibilitätsprofil bildet die Registerbelegung gängiger Drahtvorschubmonitore am Markt nach, sodass bestehende SPS-Programme weiterverwendet werden können; ein natives metrisches Profil ergänzt die MWS-spezifischen Werte. Dasselbe Protokoll steht über den USB-Serviceanschluss zur Verfügung.
Netzwerk – wenn Sie es wollen
Der MWS-3 arbeitet vollständig eigenständig. Für Werke, die die Daten im MES, SCADA oder in einer Datenbank haben möchten, ergänzt eine Ethernet/PoE-Option das vom MWS-2 bekannte Webdashboard, MQTT-Nachrichten und NTP-Zeitsynchronisation – und macht das Gerät zur Datenquelle für RoboCenter.
Gebaut für die Werkstatt
-
Robustes Gehäuse – Aluminiumgehäuse mit Eckenschutz, handschuhtauglicher kapazitiver Touch, helles IPS-Display, auch bei Tageslicht ablesbar.
-
24-V-DC-Versorgung aus der Zelle – kein zusätzliches Netzteil.
-
Batteriegepufferte Echtzeituhr und nichtflüchtige Zähler: Totalisator und Gebinde-Füllstand überstehen einen Stromausfall.
-
Firmware-Update von microSD-Karte oder über USB in wenigen Minuten; die neue Firmware wird vor der Aktivierung geprüft.
-
PIN-Schutz für Einstellungen und Einlernen, damit niemand versehentlich Schwellen verändert.
Was Sie gewinnen
| Transparenz an der Zelle | Drahtgeschwindigkeit, Verbrauch, Motorstrom und Restmenge für alle sichtbar – ohne Login, ohne Netzwerk. |
| Keine Überraschung am Fass | Restmenge auf einen Blick, Warnausgang, bevor das Gebinde leer ist. |
| 100 % Überwachung | Jede Naht jedes Bauteils wird mit dem eingelernten Gutteil verglichen – nachrüstbar, unabhängig vom Anlagenhersteller. |
| Vorausschauende Wartung | Trendwarnung und Motorstrom zeigen schleichenden Verschleiß von Rollen, Seelen und Kontaktrohren früh an. |
| Lückenlose Dokumentation | Jede Schweißung mit Dauer, Geschwindigkeit, Strom und Verbrauch, als CSV auf microSD archiviert. |
| SPS-Anbindung ohne Engineering | 24-V-Ein- und Ausgänge plus Modbus RTU – in einer Stunde angeschlossen, nicht in einem Projekt. |
| Kein Kalibrierservice | Digitaler Encoder statt Analogsensor: keine jährliche Nachkalibrierung, keine Drift. |
MWS-2 oder MWS-3?
| Wiresensor MWS-2 | Wiresensor MWS-3 | |
|---|---|---|
| Bedienung | Webbrowser | 7-Zoll-Touchdisplay an der Zelle, Webbrowser optional |
| Netzwerk | Ethernet/PoE für den Betrieb erforderlich | Eigenständig; Ethernet/PoE als Option |
| Drahtgeschwindigkeit, Drahtlänge | ja | ja |
| Motorstrom | – | ja, externer Klapp-Stromsensor |
| Schweißhistorie, Totalisator, Gebinde-Füllstand | Ereignisarchiv, Gebinde-Füllstand | Historie je Schweißung, Totalisator, Gebinde-Füllstand, alles am Display |
| Golden-Part-Überwachung, Trendwarnung | ja | ja |
| Digitale Ein- / Ausgänge | 1 / 4 | 6 / 4 |
| SPS-Schnittstelle | MQTT | Modbus RTU (RS-485), MQTT mit Netzwerk-Option |
| Typischer Einsatz | Vernetzte Zellen, Datenerfassung, Labore | Zellen ohne Netzwerk, Werkerinformation, Verbrauchserfassung |
Gut zu wissen
Der MWS-3 erkennt Abweichungen vom eingelernten Gutzustand – er ergänzt die Qualifizierung Ihres Schweißprozesses, er ersetzt sie nicht. Nach einer Änderung der Schweißparameter oder des Roboterprogramms einfach die Referenz neu einlernen: ein paar Bauteile, ein Knopf.
Technische Daten (vorläufig)
| Display | 7-Zoll-IPS-Touchdisplay, 1024 × 600 Pixel, 850 cd/m², kapazitiver Touch |
| Drahtdurchmesser | 0,8 mm – 1,6 mm (größer auf Anfrage) |
| Messprinzip | Zweirollen-Messrad mit Inkrementalencoder, 600 Impulse je Umdrehung |
| Auflösung | 0,0286 mm (Quadraturauswertung) |
| Genauigkeit | 0,7 % bei 10 m/min und 0,1 s Messfenster |
| Drahtvorschubgeschwindigkeit | 0 – 50 m/min (0 – 1970 in/min) |
| Motorstromeingang | Externer Klapp-Stromsensor, 0 – 5 V oder 4 – 20 mA, 16 Bit, Null- und Skalenabgleich; zweiter Analogeingang für einen zweiten Sensor |
| Digitale Eingänge | 6 × 24 V (Bauteilstart, Programmnummer, Quittierung, Zähler-Reset) |
| Digitale Ausgänge | 4 × 24 V High-Side, 0,5 A, kurzschlussfest, mit Diagnose, frei zuordenbar |
| Alarme | Motorstrom hoch, Gebinde leer, Drahtvorschub niedrig/hoch, Verbrauch niedrig/hoch – Schwellen einstellbar, einzeln abschaltbar |
| SPS-Schnittstelle | Modbus RTU über RS-485, Adresse 1–247, 4800 – 115200 Baud |
| Serviceschnittstelle | USB (Modbus, Konsole, Firmware-Update) |
| Netzwerk (Option) | Ethernet 10/100 Mbit/s, Power over Ethernet, Webdashboard, MQTT 3.1.1 und 5, NTP |
| Datenaufzeichnung | microSD-Karte: Schweißungen, Ereignisse und Statistik je Bauteil, CSV-Export |
| Überwachung | Einlernen mit bis zu 16 Programmen, Hüllkurvenvergleich je Naht, Trendwarnung, Stoppuhr, Simulator |
| Echtzeituhr | Batteriegepuffert, Zeitzone und Sommerzeit einstellbar |
| Einheiten | Metrisch oder imperial (m/min ↔ in/min, m ↔ ft, kg ↔ lb, mm ↔ in), am Gerät umschaltbar |
| Sprachen | Deutsch, Englisch (weitere Sprachen vorbereitet) |
| Versorgung | 24 V DC (18 – 30 V), typisch 10 W |
| Schutzart | Front IP54, Rückseite IP20 (Ziel) |
| Betriebstemperatur | 0 – 50 °C |
| Gehäuse | Aluminium, ca. 230 × 170 × 60 mm (Designstudie, endgültige Maße folgen) |