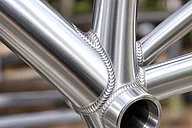
Nichtrostender Stahl verdankt seine Beständigkeit einer hauchdünnen, chromreichen Passivschicht. Beim Schweißen kommt es darauf an, dass Naht und Wärmeeinflusszone diese Beständigkeit behalten und die Naht rissfrei bleibt. Diese Reihe erklärt Werkstoffe, Zusatz, Verfahren und Gas und zeigt, wie man die Naht vorbereitet, schützt, nachbehandelt und prüft.
Grundlage sind vor allem die DVS-Merkblätter 0931, 0937 und 0946, ISO 14343 für die Schweißzusätze und Berichte aus der Forschung.
Für den Einstieg eignet sich Was Edelstahl nichtrostend macht. Die übrigen Beiträge folgen dem Weg vom Werkstoff zur geprüften Naht und lassen sich auch einzeln lesen.
Grundlagen: Werkstoff, Gefüge, Zusatz
- Was Edelstahl nichtrostend macht: Passivschicht, Werkstoffgruppen von Austenit bis Duplex, Werkstoffnummern und Wirksumme.
- Gefüge, Deltaferrit und Heißrisse: Warum etwas Ferrit im Schweißgut vor Heißrissen schützt, Ferritnummer, Schaeffler- und WRC-Diagramm.
- Den Schweißzusatz wählen: Der passende Draht zum Grundwerkstoff: 308LSi, 316LSi, 318Si, 2209, 309LSi und Nickelbasis.
Verfahren: Prozess, Gas, Wärme
- Verfahren im Überblick: MAG, WIG, Plasma, E-Hand, Fülldraht und Laser im Vergleich.
- Schutzgase: Gasgruppen nach ISO 14175 für MAG, WIG, Duplex und Fülldraht, und was CO₂, Sauerstoff, Helium, Wasserstoff und Stickstoff bewirken.
- Wärmeeinbringung und Zwischenlagentemperatur: Streckenenergie, Vorwärmen und Zwischenlagentemperatur je Werkstoffgruppe.
Vorbereitung und Nahtschutz
- Nahtvorbereitung und Heften: Sauberkeit, getrennte Werkzeuge, Fugenformen und Heftabstände.
- Wurzelschutz und Formieren: Formiergase, Spültechnik, Vorspülzeit und Restsauerstoff.
- Anlauffarben, Beizen, Passivieren: Woher Anlauffarben kommen, warum sie weg müssen und welches Verfahren sie entfernt.
Besondere Werkstoffe und Verbindungen
- Duplex und Superduplex: Das Gleichgewicht von Ferrit und Austenit, Zusatz, Gas und Wärmeführung.
- Edelstahl mit unlegiertem Stahl verbinden: Schwarz-Weiß-Verbindungen: Aufmischung, Schaeffler-Beispiel und der richtige Zusatz.
Ergebnis: Fehler, Prüfung, Sicherheit
- Nahtfehler und Korrosionsschäden: Heißrisse, Poren, Bindefehler, Lochfraß, Fremdrost: Ursachen und Abhilfe.
- Prüfung und Arbeitsschutz: Welche Prüfverfahren an Edelstahl funktionieren, Ferrit messen, Schutz vor Rauch, Strahlung, Formiergas und Beizsäure.
Rechner
- Schaeffler-, DeLong- und WRC-Diagramm: Ferritgehalt im Schweißgut abschätzen, auch für unterschiedliche Grundwerkstoffe.
- Vorspülzeit-Rechner: wie lange ein Rohr vor dem Schweißen gespült werden muss.
- Wärmeeinbringung, Abkühlzeit t8/5 und Vorwärmtemperatur: Wärmeführung planen.
Schweißdraht
- Edelstahl-Schweißdraht: 308LSi, 309LSi, 312, 307, 316LSi, 2209, 318Si und 310 mit Datenblatt.
- Nickel-Schweißdraht: Nickelbasis für Sonderfälle und Mischverbindungen.
Häufige Fragen
Welcher Draht passt zu 1.4301?
Der Standard ist 308LSi. Für molybdänhaltige Stähle wie 1.4404 und auch für den titanstabilisierten 1.4571 ist 316LSi üblich. Mehr unter Den Schweißzusatz wählen.
Muss man Edelstahl formieren?
Wenn die Wurzelseite korrosionsbeständig bleiben soll, ja. Ohne Schutzgas oxidiert die Wurzel, und die chromverarmte Oberfläche rostet. Mehr unter Wurzelschutz und Formieren.
Warum rostet eine Edelstahlnaht?
Meist wegen nicht entfernter Anlauffarben, Eisenabrieb von falschen Werkzeugen oder Schlacke, seltener wegen des Werkstoffs selbst. Mehr unter Nahtfehler und Korrosionsschäden.
Über den Autor
Robert Lahnsteiner, Ing., ist Schweißfachingenieur (SFI/IWE) und Geschäftsführer der MIGAL.CO GmbH. Nach seiner Ausbildung in Nachrichtentechnik und Elektronik an der HTL Braunau arbeitete er ab 1983 achtzehn Jahre bei Fronius in der Schweißtechnik. Seit 2001 führt er MIGAL.CO, den Hersteller von Aluminium-Schweißdraht in Landau an der Isar, gemeinsam mit Martin Erl. Seine Schwerpunkte sind Aluminium-Schweißzusätze, Drahtfertigung und Drahtförderung sowie die Überwachung von Schweißprozessen. Im DVS arbeitet er seit rund 30 Jahren im Fachausschuss FA03 „Lichtbogenschweißen“ mit und ist Obmann der Arbeitsgruppe 2.4.4 „MIG-Schweißen von Aluminium“.