Welche Lichtbogenlötverfahren gibt es?
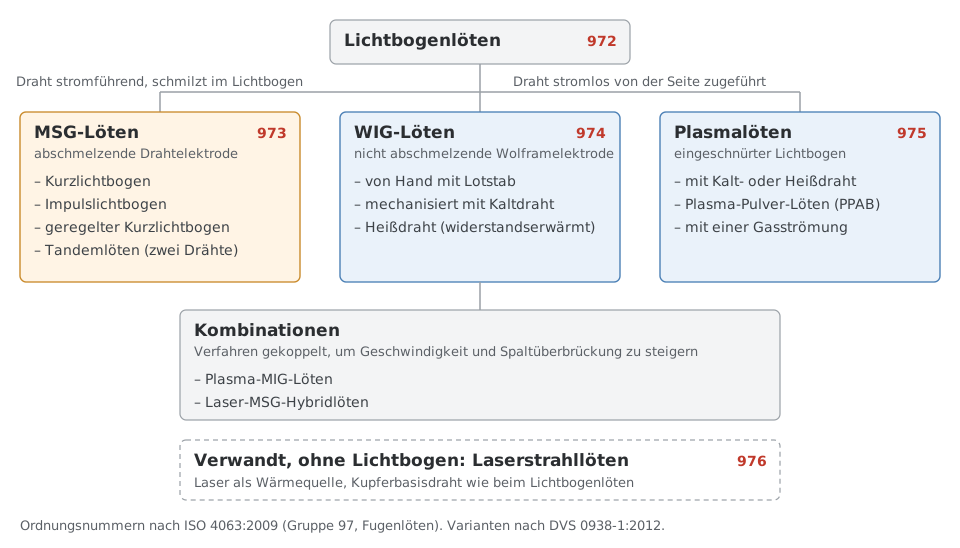
Drei Grundverfahren: MSG-Löten mit abschmelzendem Draht, WIG-Löten und Plasmalöten mit stromlos zugeführtem Draht. Dazu kommen Varianten wie Impuls- und geregelter Kurzlichtbogen, Tandem- und Heißdrahtlöten sowie Kombinationen mit Plasma oder Laser. Das Laserstrahllöten ist eng verwandt, kommt aber ohne Lichtbogen aus.
Die Unterscheidung, die in der Praxis am meisten zählt, ist die Drahtzufuhr. Beim MSG-Löten ist der Draht zugleich Elektrode: Strom und Drahtmenge hängen zusammen, wer schneller fördert, bringt mehr Wärme ein. Beim WIG- und Plasmalöten brennt der Lichtbogen an einer Wolframelektrode, der Draht läuft stromlos von der Seite hinein. Wärme und Lotmenge lassen sich getrennt einstellen. Das ergibt besonders saubere, spritzerfreie Nähte, schränkt aber die Beweglichkeit am Roboter ein, weil der Draht immer in Bahnrichtung zeigen muss.
Lichtbogenlöten ist eigentlich Fugenlöten
In ISO 4063, der Liste der Schweiß- und Lötprozesse, steht das Lichtbogenlöten unter Gruppe 97, Fugenlöten. Gemeint ist ein Löten, bei dem das Lot nicht durch Kapillarkraft in einen engen Spalt gezogen wird, sondern wie beim Schweißen eine Naht in einer Fuge oder Kehle bildet.
- 972 Lichtbogenlöten (Oberbegriff)
- 973 Metall-Schutzgaslöten (MSG-Löten), englisch gas metal arc weld brazing
- 974 Wolfram-Schutzgaslöten (WIG-Löten), englisch gas tungsten arc weld brazing
- 975 Plasma-Lichtbogenlöten
- 976 Laserlöten (Fugenlöten mit dem Laser)
Das klassische Hartlöten im Ofen, mit der Flamme oder induktiv steht dagegen in Gruppe 91 und 92. Dort füllt das Lot einen engen Spalt, meist mit Flussmittel. Wer eine Lötnaht in der Schweißanweisung oder auf der Zeichnung angibt, nimmt also die Nummern aus Gruppe 97.
MSG-, WIG- und Plasmalöten im Vergleich
| MSG-Löten | WIG-Löten | Plasmalöten | |
|---|---|---|---|
| Ordnungsnummer ISO 4063 | 973 | 974 | 975 |
| Drahtzufuhr | durch den Brenner, stromführend | von der Seite, stromlos | von der Seite, stromlos |
| Wärme und Drahtmenge | gekoppelt | getrennt einstellbar | getrennt einstellbar |
| Spritzer | wenig, mit Impuls- oder geregeltem Lichtbogen sehr wenig | keine | nahezu keine |
| Lötgeschwindigkeit | hoch | gering | hoch |
| Lötpositionen | alle | bevorzugt Wanne und Horizontal | bevorzugt Wanne und Horizontal |
| 3D-Bahnen am Roboter | gut, richtungsunabhängig | eingeschränkt durch seitlichen Draht | eingeschränkt, außer mit Pulver |
| Typische Ströme | etwa 25 bis 140 A | etwa 20 bis 150 A | von Hand 5 bis 75 A, Roboter bis 250 A |
| Typischer Einsatz | Handlöten, Roboter, Reparatur | Handlöten, Sichtnähte, Ausbessern | Roboter, Karosserie, Sichtnähte |
Richtwerte nach DVS 0938-1:2012, Abschnitte 4 und 6. Die Ströme gelten für Stahlbleche bis 3 mm mit Draht 1,0 mm und hängen von Stromquelle und Nahtform ab.
MSG-Löten: das meistgenutzte Verfahren
Das MSG-Löten ist das MIG/MAG-Schweißen mit einem Kupferbasisdraht. Es ist schnell, funktioniert in allen Positionen, von Hand wie am Roboter, und braucht kaum andere Geräte als das Schweißen. Nach DVS 0938-2 ist das MSG-Löten im Kurzlichtbogen die am häufigsten angewendete Variante.
- Kurzlichtbogen: Der Tropfen geht im Kurzschluss über, die Wärmeeinbringung ist gering. Einfach einzustellen, auch mit älteren Stromquellen.
- Impulslichtbogen: Kurzschlussarmer, gut steuerbarer Tropfenübergang, flachere Nähte und bessere Spaltüberbrückung am Überlappstoß. Der Grundstrom muss niedrig sein, damit wenig Wärme ins Blech geht.
- Geregelter Kurzlichtbogen: Strom und Spannung werden im Augenblick des Kurzschlusses gezielt abgesenkt, bei manchen Verfahren läuft der Draht zum Ablösen des Tropfens sogar kurz zurück. Sehr spritzerarm und für dünnste Bleche geeignet.
- Tandemlöten: Zwei Drähte mit getrennten Stromquellen unter einer Gasdüse. Deutlich höhere Lötgeschwindigkeit, aber teurer, größerer Brenner und nur automatisiert einsetzbar.
Einstellwerte, Brennerhaltung und Anforderungen an die Stromquelle: MSG-Löten.
WIG- und Plasmalöten: sauber und gezielt
Beim WIG- und Plasmalöten wird der Draht stromlos zugeführt. Weil Wärme und Lotmenge unabhängig sind, lässt sich die Naht sehr genau formen, und es entstehen fast keine Spritzer. Das Plasmalöten bündelt die Wärme stärker und ist dadurch deutlich schneller als das WIG-Löten.
- WIG-Löten von Hand mit Lotstab wie beim Flammlöten, oder mechanisiert mit Kaltdraht. Jede WIG-Gleichstromquelle eignet sich, Impulsbetrieb ist nicht nötig.
- Heißdraht: Der Draht wird vor dem Lichtbogen durch Widerstand erwärmt. Das bringt Geschwindigkeit oder weniger Verzug.
- Plasmalöten braucht eine Stromquelle mit steil fallender Kennlinie und berührungsloser Hochfrequenzzündung. Plasmabrenner sind immer wassergekühlt.
- Plasma-Pulver-Löten: Das Lot kommt als Pulver koaxial durch den Brenner. Der Brenner wird dadurch richtungsunabhängig, dafür schmelzen nicht alle Pulverteilchen, die Naht kann rau werden.
Ein Vorteil, den nur die stromlose Drahtzufuhr bietet: Eine fertige Naht lässt sich ohne Draht noch einmal anschmelzen und glätten, etwa zur Reparatur. Aluminiumhaltige Lote wie CuAl8 eignen sich nach DVS 0938-1 wegen Benetzungsproblemen nicht für das WIG- und Plasmalöten; hier nimmt man CuSi3Mn1.
Mehr dazu: WIG- und Plasmalöten.
Kombinationen und Laser
Wo ein Verfahren allein an seine Grenze kommt, werden zwei gekoppelt: Plasma-MIG-Löten und Laser-MSG-Hybridlöten verbinden die Wärme des einen mit dem Lotangebot des anderen. Das Laserstrahllöten selbst ist kein Lichtbogenverfahren, nutzt aber dieselben Kupferbasisdrähte.
Im Karosseriebau werden sichtbare Nähte an Dach und Heckklappe heute meist laserstrahlgelötet, weil die Naht fast ohne Nacharbeit lackiert werden kann. Mehr unter Laser- und Hybridlöten.
Wie gibt man eine Lötnaht in der Zeichnung an?
Mit der Ordnungsnummer des Verfahrens nach ISO 4063 und der Bezeichnung des Zusatzwerkstoffs nach geltender Norm, dazu Lötposition, Mechanisierungsgrad und Nahtart.
Ein Beispiel für eine MSG-gelötete Kehlnaht mit CuSi3Mn1 nach ISO 24373:
ISO 4063-973 / ISO 24373 – S Cu 6560 (CuSi3Mn1)
Nicht genormte Lote werden mit ihrem Legierungskurzzeichen angegeben. Welche Lote es gibt und wie sie bezeichnet werden, steht unter Lote und Normbezeichnungen.
Mechanisierungsgrade
Wie beim Schweißen unterscheidet man nach DVS 0938-1 vier Mechanisierungsgrade:
| Mechanisierungsgrad | Brennerführung | Drahtzufuhr | Werkstück | Beispiele |
|---|---|---|---|---|
| Handlöten (m) | von Hand | von Hand | von Hand | WIG-Löten mit Lotstab |
| teilmechanisch (t) | von Hand | mechanisch | von Hand oder mechanisch | MSG-Handlöten, WIG und Plasma mit Drahtvorschub |
| vollmechanisch (v) | mechanisch | mechanisch | von Hand | MSG- und Plasmalöten am Fahrwerk oder Portal |
| automatisch (a) | mechanisch | mechanisch | mechanisch | Roboterzellen mit MSG-, Plasma- oder Plasma-MIG-Löten |
Häufige Fragen
Was ist der Unterschied zwischen MIG-Löten und MAG-Löten?
Das Schutzgas. MIG-Löten arbeitet mit reinem Argon oder Argon-Helium, MAG-Löten mit Argon und einem kleinen Anteil CO₂ oder O₂. Oberbegriff für beides ist das MSG-Löten. Welches Gas zu welchem Lot passt, steht unter Schutzgas.
Welches Lichtbogenlötverfahren ist das schnellste?
Unter den Einzelverfahren das Plasma- und das MSG-Löten. Tandem-, Hybrid- und Laserverfahren sind noch schneller, aber nur automatisiert sinnvoll.
Welches Verfahren für Reparaturen?
Meist MSG-Löten im Kurzlichtbogen, weil die Geräte überall vorhanden und leicht einzustellen sind. Für Sichtflächen und kleine Ausbesserungen auch WIG-Löten mit Lotstab.
Weiterlesen: Fachbeiträge zum Lichtbogenlöten
Die Reihe in der Reihenfolge, in der sich die Fragen in der Praxis stellen: vom Verfahren über Lot, Gas und Werkstoff bis zur fertigen Naht. Den Überblick gibt die Seite Lichtbogenlöten.
Über den Autor
Robert Lahnsteiner, Ing., ist Schweißfachingenieur (SFI/IWE) und Geschäftsführer der MIGAL.CO GmbH. Nach seiner Ausbildung in Nachrichtentechnik und Elektronik an der HTL Braunau arbeitete er ab 1983 achtzehn Jahre bei Fronius in der Schweißtechnik. Seit 2001 führt er MIGAL.CO, den Hersteller von Aluminium-Schweißdraht in Landau an der Isar, gemeinsam mit Martin Erl. Seine Schwerpunkte sind Aluminium-Schweißzusätze, Drahtfertigung und Drahtförderung sowie die Überwachung von Schweißprozessen. Im DVS arbeitet er seit rund 30 Jahren im Fachausschuss FA03 „Lichtbogenschweißen“ mit und ist Obmann der Arbeitsgruppe 2.4.4 „MIG-Schweißen von Aluminium“.