Welche Schweißnahtfehler sind bei Aluminium typisch?
Vor allem Poren, Oxideinschlüsse mit Bindefehlern und Heißrisse. Alle drei haben ihre Ursache in den Eigenschaften des Aluminiums: Wasserstoff, die zähe Oxidschicht und die große Erstarrungsschwindung.
| Fehler | Hauptursache | Mehr dazu |
|---|---|---|
| Poren | Wasserstoff aus Feuchte, Schmutz und hydratisiertem Oxid, der beim Erstarren nicht entweichen kann | Löslichkeit von Wasserstoff |
| Oxideinschlüsse, Bindefehler | Oxid, das erst bei rund 2050 °C schmilzt und nicht aufgebrochen oder nicht entfernt wurde | Oxidschicht |
| Heißrisse | Zusammensetzung des Schweißguts nahe dem Maximum der Rissneigung, hohe Schwindung und Spannungen | Abschnitt unten |
| Wolfram- und Kupfereinschlüsse | zu hoher Strom, Eintauchen der Elektrode, überhitztes Kontaktrohr, Kupferunterlage | Abschnitt unten |
Die Tabellen dieser Seite folgen im Kern DIN EN 1011-4, Anhang A. Die Norm betont, dass diese Fehler vor allem bei dynamisch belasteten und sicherheitsrelevanten Bauteilen zu vermeiden sind.
Wie vermeidet man Poren beim Aluminiumschweißen?
Indem möglichst wenig Wasserstoff ins Schmelzbad gelangt und das Bad genug Zeit zum Ausgasen hat. Flüssiges Aluminium löst rund zwanzigmal mehr Wasserstoff als festes. Was beim Erstarren nicht entweicht, bleibt als Pore in der Naht.
| Ursache | Abhilfe |
|---|---|
| Feuchter oder verschmutzter Zusatz | Draht und Stäbe trocken, sauber und abgedeckt lagern; oberhalb des Taupunkts arbeiten |
| Feuchte oder Schmutz an der Fuge | Nahtbereich reinigen und trocknen, Werkstück vor dem Schweißen auf Raumtemperatur bringen, bei Bedarf vorwärmen |
| Zu viel Wasserstoff im Zusatz oder Grundwerkstoff | mit dem Lieferanten klären |
| Zu enger Spalt | Spalt so wählen, dass keine Luft durch das Bad gezogen wird |
| Ungünstige Schweißposition | wenn möglich in den Positionen PA, PB oder PF schweißen; die Steignaht gibt die wenigsten Poren, Überkopf die meisten |
| Zu wenig Zeit zum Ausgasen | Wärmeeinbringung erhöhen, vorwärmen oder die Nahtvorbereitung ändern |
| Feuchtes Schutzgas | Gas nach DIN EN ISO 14175; Lecks im Gas- und Kühlwassersystem beseitigen; geeignete, kurze Schläuche, brüchige ersetzen |
| Unruhige Gasströmung | Durchfluss richtig einstellen, Zugluft vermeiden |
| Zu lange Lichtbögen, zu flacher Brennerwinkel | Lichtbogenspannung und Brenneranstellung optimieren |
Wann Feuchte kondensiert, zeigen Kondensation und der Taupunktrechner. Zur Reinigung siehe Oberflächenbehandlung vor dem Schweißen, zum Gas Schutzgasschweißen.
Woher kommen Oxideinschlüsse und Bindefehler?
Aus Oxid, das nicht entfernt wurde oder sich während des Schweißens neu bildet. Weil das Oxid weit über dem Aluminium schmilzt, bleibt es als Haut im Bad und verhindert, dass Schmelze und Grundwerkstoff verbinden.
| Ursache | Abhilfe |
|---|---|
| Unterbrochener oder ungenügender Gasschutz | wie bei Poren: Gasströmung einstellen, Zugluft vermeiden |
| Fuge oder vorherige Lagen nicht sauber | Oxid unmittelbar vor dem Schweißen abtragen, jede Lage bürsten |
| Sauerstoffüberschuss in der Vorwärmflamme | Flamme richtig einstellen |
| WIG-Stab aus dem Gasschutz gezogen | heißes Stabende im Schutzgas lassen |
| Kalter Nahtanfang | Anlaufblech, Vorwärmen oder Startprogramm |
Mehr unter Oxidschicht, Aufschmelzung Endkrater und Besonderheiten.
Warum reißt Aluminium beim Schweißen?
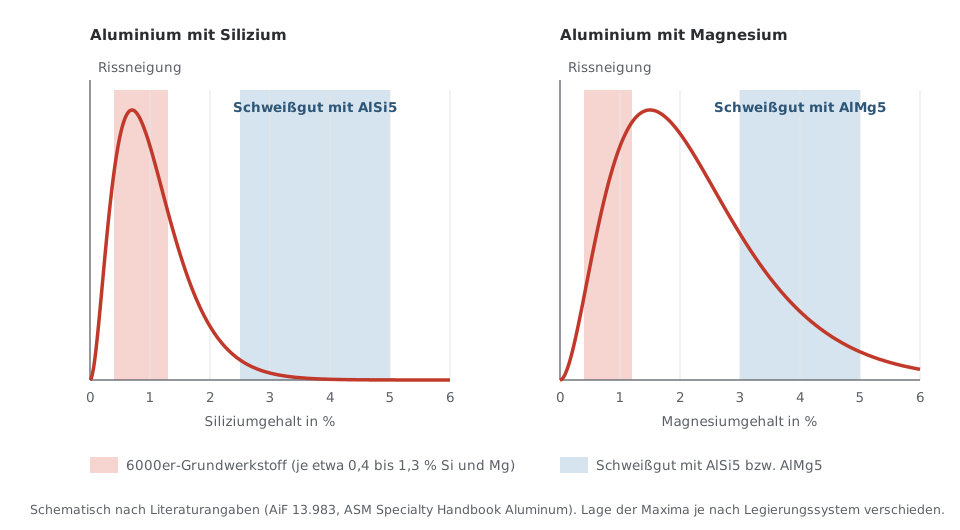
Weil viele Aluminiumlegierungen in einem Zusammensetzungsbereich liegen, in dem das Schweißgut beim Erstarren besonders leicht reißt. Die Rissneigung ist bei etwa 0,5 bis 1 % Silizium und bei etwa 1,5 % Magnesium am größten. Ein Zusatz mit deutlich höherem Legierungsgehalt bringt das Schweißgut aus diesem Bereich heraus.
Beim Erstarren schwindet Aluminium um rund 6 % seines Volumens. Zwischen den schon festen Körnern liegt noch flüssige Restschmelze. Reicht sie nicht aus, um die Schwindung auszugleichen, reißt das Gefüge auf. Solche Erstarrungsrisse liegen meist in der Nahtmitte, im Endkrater und am Nahtanfang.
Die 6000er-Legierungen (AlMgSi) liegen mit Silizium und Magnesium genau in den kritischen Bereichen. Ohne Zusatz oder mit artgleichem Zusatz ohne Kornfeinung lassen sie sich deshalb nicht rissfrei schweißen. Im Forschungsvorhaben AiF 13.983 der Universität Magdeburg gelang das bei WIG-Proben aus 6082 ohne Zusatz selbst bei über 300 mm breiten Blechen nicht.
Welcher Zusatz senkt die Rissneigung?
Bei 6000er-Legierungen am stärksten ein AlSi-Zusatz, bei 5000er-Legierungen ein AlMg-Zusatz mit mehr Magnesium als der Grundwerkstoff. Entscheidend ist, dass genug Zusatz ins Schweißgut gelangt.
- 6000er mit AlSi5 oder AlSi12: Im Versuch der Universität Magdeburg war das Schweißgut bei 6082 mit AlSi5 rund zweieinhalbmal so rissbeständig wie mit AlMg4,5Mn. Mit AlSi-Zusatz traten selbst bei den schmalsten Proben fast keine Risse auf.
- 6000er mit AlMg5: möglich und für Farbe nach dem Eloxieren und Zähigkeit oft vorzuziehen. Das Schweißgut braucht dann aber viel Zusatz: Das ASM Specialty Handbook Aluminum nennt mindestens 70 % AlMg5-Anteil im Schweißgut, bei AlSi5 mindestens 50 %. Dafür Fase oder Spalt vorsehen.
- 6000er artähnlich mit MA-6063: Einen anderen Weg geht unser Zusatz MA-6063 AlMg0,7SiTiB. Er ist in der Zusammensetzung den 6000er-Legierungen ähnlich. Titan-Bor-Partikel machen das Gefüge feinkörnig und senken so die Heißrissneigung. Das Schweißgut bleibt dem Grundwerkstoff ähnlich, statt sich wie bei AlSi5 oder AlMg5 weit davon zu entfernen.
- 5000er: AlMg-Zusatz mit höherem Magnesiumgehalt. Oberhalb von etwa 2 % Magnesium im Schweißgut sinkt die Rissneigung deutlich. Zirkon im Zusatz verbessert die Rissbeständigkeit bei 5000er-Legierungen weiter, bei 6000er dagegen kaum.
- 5000er nicht mit AlSi: Magnesium und Silizium bilden dann Mg₂Si, das spröde ist und in sauren Medien angegriffen wird.
Welcher Zusatz zu welchem Grundwerkstoff passt, zeigt der Werkstoffrechner. Zum Beispiel AlSi5, AlMg5Mn oder AlMg4,5MnZr. Wie Fase und Spalt aussehen, beschreibt Nahtvorbereitung.
Was sind Aufschmelzrisse in der Wärmeeinflusszone?
Feine Risse direkt neben der Schmelzlinie im Grundwerkstoff. Dort schmelzen beim Schweißen die Korngrenzen kurz an, und die Schwindung der Naht reißt sie auf. Betroffen sind vor allem höher legierte 6000er-Legierungen wie 6082.
Untersuchungen des britischen Welding Institute (Gittos und Scott, 1981) zeigten an 6082 mit AlMg-Zusatz bei hoher Aufmischung starke Aufschmelzrisse, mit AlSi-Zusatz keine. Der Grund: AlMg-Schweißgut erstarrt bei höherer Temperatur als die angeschmolzenen Korngrenzen und zieht an ihnen, solange sie noch flüssig sind. Auch im Vorhaben AiF 13.983 entstanden die Risse bei 6082 mit AlMg-Zusatz an der Schmelzlinie im Grundwerkstoff.
Daraus ergeben sich diese Empfehlungen:
- Den Grundwerkstoff möglichst niedrig legiert wählen, zum Beispiel 6060 oder 6063 statt 6082, oder wo möglich AlMg-Legierungen statt AlMgSi.
- Die größte Sicherheit gibt ein AlSi-Zusatz. Mit AlMg-Zusatz einen möglichst hohen Magnesiumgehalt und eine geringe Aufmischung anstreben.
- Wärmeeinbringung und Zwischenlagentemperatur begrenzen, möglichst einlagig schweißen und Eigenspannungen gering halten.
Mehr dazu unter Vorwärmen und Zwischenlagentemperatur.
Wie vermeidet man Risse am Nahtanfang und im Endkrater?
Nahtanfang und Endkrater sind besonders heißrissanfällig, der Nahtanfang nach AiF 13.983 sogar am stärksten. Am sichersten hält man beide aus dem Bauteil heraus.
- Anlauf- und Auslaufbleche verwenden oder den Endkrater mit einem Kraterfüllprogramm füllen.
- Heftstellen nicht direkt an den Nahtanfang setzen, sondern kurz dahinter. Im Vorhaben AiF 13.983 sank der rissfreie Mindestabstand zur Blechkante von 23 auf etwa 10 mm, wenn der Nahtanfang ungeheftet blieb.
- Eine Schweißfolge wählen, die Eigenspannungen und Verzug gering hält.
- Einen Endkraterriss nicht überschweißen, sondern ausschleifen oder ausfräsen und neu schweißen.
Ausführlich unter Aufschmelzung Endkrater.
Wie entstehen Wolfram- und Kupfereinschlüsse?
Wolfram stammt beim WIG-Schweißen von der Elektrode, Kupfer beim MIG-Schweißen vom Kontaktrohr oder von einer Kupferunterlage. Beides lässt sich mit passender Ausrüstung und Einstellung vermeiden.
| Ursache | Abhilfe |
|---|---|
| WIG: Strom zu hoch für die Elektrode | Strom senken oder größeren Elektrodendurchmesser wählen |
| WIG: Elektrode taucht ins Bad | Abstand halten; verunreinigte Elektrode neu anschleifen |
| MIG: Kontaktrohr überhitzt oder brennt ab | Brenner und Kontaktrohr passend zur Stromstärke wählen, mit kurzem Lichtbogen arbeiten |
| Badsicherung aus Kupfer | Badsicherung aus nichtrostendem Stahl, Aluminium oder Keramik verwenden |
Häufige Fragen
Warum hat meine Aluminiumnaht Poren?
Fast immer wegen Wasserstoff. Die häufigsten Quellen sind feuchte oder verschmutzte Oberflächen, Kondensat auf kaltem Material, feuchtes Schutzgas und eine gestörte Gasströmung.
Warum reißt AlMgSi beim Schweißen?
Weil die Legierung mit ihrem Silizium- und Magnesiumgehalt nahe dem Maximum der Heißrissneigung liegt. Ohne Zusatz oder artgleich ohne Kornfeinung geschweißt reißt sie. Abhilfe schafft ein AlSi- oder AlMg5-Zusatz mit ausreichendem Anteil im Schweißgut oder ein kornfeinender artähnlicher Zusatz wie MA-6063.
Kann man 6082 ohne Zusatz WIG-schweißen?
Nicht rissfrei. In Versuchen rissen selbst sehr breite Proben ohne Zusatz in der Nahtmitte und im Endkrater.
Was ist besser gegen Risse, AlSi5 oder AlMg5?
Bei 6000er-Legierungen ist AlSi5 rissbeständiger. AlMg5 ergibt eine zähere Naht und passt farblich besser beim Eloxieren, braucht aber mehr Zusatz im Schweißgut. Bei 5000er-Legierungen ist ein AlMg-Zusatz richtig.
Weiterlesen: Fachbeiträge zum Aluminiumschweißen
Die Reihe in der Reihenfolge der Fertigung, von der Oberfläche bis zur Prüfung der Naht. Den Überblick gibt Aluminium schweißen: Was anders ist als bei Stahl.
Über den Autor
Robert Lahnsteiner, Ing., ist Schweißfachingenieur (SFI/IWE) und Geschäftsführer der MIGAL.CO GmbH. Nach seiner Ausbildung in Nachrichtentechnik und Elektronik an der HTL Braunau arbeitete er ab 1983 achtzehn Jahre bei Fronius in der Schweißtechnik. Seit 2001 führt er MIGAL.CO, den Hersteller von Aluminium-Schweißdraht in Landau an der Isar, gemeinsam mit Martin Erl. Seine Schwerpunkte sind Aluminium-Schweißzusätze, Drahtfertigung und Drahtförderung sowie die Überwachung von Schweißprozessen. Im DVS arbeitet er seit rund 30 Jahren im Fachausschuss FA03 „Lichtbogenschweißen“ mit und ist Obmann der Arbeitsgruppe 2.4.4 „MIG-Schweißen von Aluminium“.