









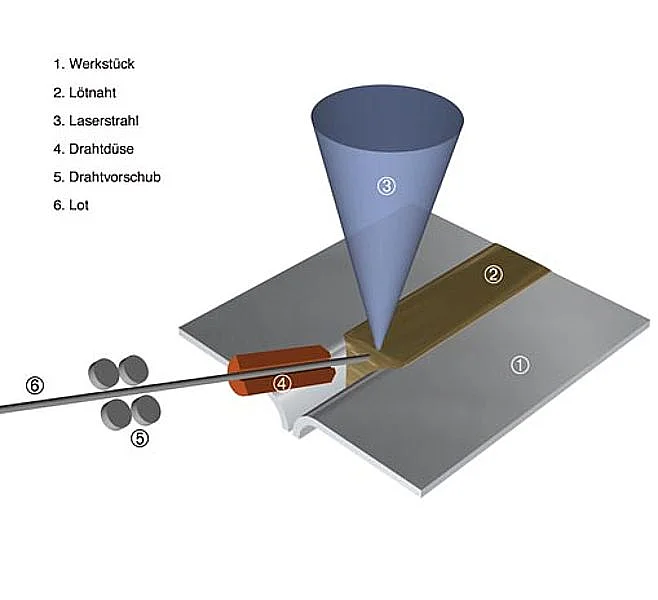
Was ist Laserstrahllöten?
Beim Laserstrahllöten schmilzt ein Laser den Lotdraht, meist CuSi3, wie beim Lichtbogenlöten bleibt der Stahl fest. Es gibt keinen Lichtbogen, nur einen gezielt gesetzten Brennfleck. Das ergibt sehr glatte Nähte bei mehreren Metern pro Minute und wenig Verzug.
Nach ISO 4063 ist das Laserstrahllöten mit der Nummer 976 ein eigenes Verfahren neben dem Lichtbogenlöten (972). In diese Reihe gehört es, weil Lot, Grundwerkstoff und Nahtform dieselben sind: verzinktes Stahlblech, Kupferbasislot, Bördel- oder Kehlnaht.
Eingesetzt wird es vor allem in der Großserie des Karosseriebaus, etwa an Dach und Heckklappe. Dort gelten die Nähte als Außenhaut-tauglich: Sie werden ohne wesentliche Nacharbeit lackiert und bleiben sichtbar. Wird der Draht zusätzlich elektrisch erwärmt, spricht man vom Laser-Heißdrahtlöten. Das steigert die Geschwindigkeit weiter.
Was bringt der Laser gegenüber dem Lichtbogen?
Höhere Geschwindigkeit, weniger Wärme und eine Nahtoberfläche, die ohne Schleifen lackiert werden kann. Der Preis sind hohe Anlagenkosten, enge Spalttoleranzen und eine geschlossene Laserschutzzelle.
- Oberfläche: Der Brennfleck ist klein und gleichmäßig, die Naht glatt. Spritzer wie beim MSG-Löten treten kaum auf.
- Wärme: Die Energie geht gezielt ins Lot. Der Verzug bleibt gering, auch an langen Außenhautnähten.
- Grenzen: Der Laser braucht genau positionierte Bauteile und eine präzise Drahtzufuhr. Für Einzelteile, Reparaturen oder Nähte mit wechselndem Spalt bleibt das MSG-Löten wirtschaftlicher.
Warum ist feuerverzinktes Blech beim Laserlöten schwieriger?
Die Oberfläche feuerverzinkter Bleche ist unruhiger als die elektrolytisch verzinkter. Mit einem einzelnen Brennfleck werden die Nähte dann rauer und spritzen. Abhilfe sind Optiken mit vorlaufenden Brennflecken, die die Fügezone vor dem Lot reinigen.
Beim Trifokal-Löten laufen zwei kleine Brennflecke mit hoher Leistungsdichte vor dem Hauptfleck her. Sie verdampfen Schmutz, Oxide und einen Teil der Zinkschicht und wärmen das Blech vor. Der Hauptfleck schmilzt dann das Lot. Ergebnis sind glatte Nähte mit sauberem Rand, die ohne Nacharbeit weiterverarbeitet werden, und ein größerer Anbindequerschnitt (Kessler, DVS-Berichte 327, 2016).
Die vorlaufenden Flecke lassen sich auch einseitig abschalten. So wurde ein Stahl-Kunststoff-Verbundblech mit 3 m/min an verzinktes Blech gelötet, ohne den Kunststoffkern anzuschmelzen.
Was ist Laser-MSG-Hybridlöten?
Ein Laser und ein MSG-Lichtbogen arbeiten im selben Bad. Der Laser bringt Geschwindigkeit und eine stabile Fußpunktlage, der Lichtbogen Lot in großer Menge und eine gute Spaltüberbrückung.
DVS 0938-1 führt das Laser-MSG-Löten zusammen mit dem Plasma-MIG-Löten als Verfahrenskombination, die sich in Erprobung befindet. Beide zielen darauf, die Stärken zweier Wärmequellen zu verbinden. Die Plasma-MIG-Variante ist auf der Seite WIG- und Plasmalöten beschrieben.
MIG-WIG-Hybridlöten: zwei Lichtbögen in einem Bad
Ein MIG-Lichtbogen bringt das Lot, ein nachlaufender WIG-Lichtbogen glättet die Naht. In Versuchen von Weis und Mitautoren stieg die Lötgeschwindigkeit dadurch um mehr als 150 %, bei weniger Wärme im Blech und fast ohne Spritzer.
Die beiden Lichtbögen brennen nur 6 mm auseinander und beeinflussen sich über ihre Magnetfelder. Damit sie stabil zusammenarbeiten, wird der MIG-Strom gezielt moduliert, im Versuch als MIG-Wechselstrom-Impuls. Gelötet wurden Überlappstöße aus DX51D+Z mit 1 mm Dicke, CuSi3 mit 1,0 mm unter Argon, der WIG-Lichtbogen mit 90 A Gleichstrom.
| MIG-Löten allein | MIG-WIG-Hybridlöten | |
|---|---|---|
| Lötgeschwindigkeit | 30 cm/min | 77,5 cm/min |
| Streckenenergie | 2,04 kJ/cm | 1,66 kJ/cm |
| Benetzungswinkel | etwa 80° | etwa 20° |
| Nahtquerschnitt | Bezug | etwa 60 % kleiner |
| Spritzer | vermehrt | nahezu keine |
| Zinkabbrand Rückseite | stärker | geringer |
Werte nach Weis, Grunert, Brumm und Prank, DVS-Berichte 382 (2022), Tabelle 3: MIG-Wechselstrom-Impuls mit 2,9 m/min Drahtvorschub, allein und mit nachlaufendem WIG-Lichtbogen.
Trotz zweiter Wärmequelle sank die Streckenenergie, weil die Naht so viel schneller lief. Am besten wurden die Nähte, wenn der WIG-Lichtbogen etwa die Hälfte der gesamten Leistung lieferte. Zu viel WIG-Strom verbrannte die Zinkschicht auf der Rückseite und schmolz das Blech an. Alle Zugproben rissen im Grundwerkstoff, die Naht hielt also mehr als die 385 MPa des Blechs.
Mit einem normalen MIG-Impuls statt Wechselstrom-Impuls ging es ebenfalls prozesssicher, mit etwas mehr Mikrospritzern, aber deutlich weniger als beim MIG-Löten allein. Das Verfahren braucht zwei softwaregeregelte Stromquellen und ist bisher vor allem ein Thema für die mechanisierte Fertigung.
Welches Lot für Laser- und Hybridlöten?
CuSi3Mn1 ist auch hier das Standardlot für verzinkte Bleche. Weil Laser und Hybridprozesse schnell laufen, kommt es besonders auf gleichmäßigen Draht an.
Durchmesser, Sprungmaß und Drall müssen eng toleriert sein, die Oberfläche glatt und sauber. Schon kleine Schwankungen verschieben bei mehreren Metern pro Minute die Lage des Drahts zum Brennfleck. Mehr dazu unter Drahtförderung und Lote und Normbezeichnungen.
- ML CuSi3: Standardlot für verzinkte Stahlbleche
- alle Kupferdrähte: Kupfer-Schweißdraht und Lötdraht
Häufige Fragen
Ist Laserlöten dasselbe wie Laserschweißen?
Nein. Beim Laserschweißen schmilzt das Blech auf, beim Laserlöten nur der Lotdraht. Gelötet wird mit deutlich geringerer Leistungsdichte und einem größeren Brennfleck.
Wo wird Laserlöten eingesetzt?
Vor allem im Karosseriebau der Großserie, an Außenhautnähten wie Dach und Heckklappe, die ohne Nacharbeit lackiert werden.
Lohnt sich Hybridlöten für kleine Stückzahlen?
Meist nicht. Hybridprozesse brauchen zwei abgestimmte Wärmequellen und eine mechanisierte Führung. Für Einzelteile und Reparaturen ist das MSG-Löten die praktische Wahl.
Ist eine laser- oder hybridgelötete Naht so fest wie eine MIG-gelötete?
Im Hybridversuch von Weis und Mitautoren (2022) rissen alle Zugproben im Grundwerkstoff, ob einzeln oder hybrid gelötet. Die Naht war also nicht die Schwachstelle.
Weiterlesen: Fachbeiträge zum Lichtbogenlöten
Die Reihe in der Reihenfolge, in der sich die Fragen in der Praxis stellen: vom Verfahren über Lot, Gas und Werkstoff bis zur fertigen Naht. Den Überblick gibt die Seite Lichtbogenlöten.

Über den Autor
Robert Lahnsteiner, Ing., ist Schweißfachingenieur (SFI/IWE) und Geschäftsführer der MIGAL.CO GmbH. Nach seiner Ausbildung in Nachrichtentechnik und Elektronik an der HTL Braunau arbeitete er ab 1983 achtzehn Jahre bei Fronius in der Schweißtechnik. Seit 2001 führt er MIGAL.CO, den Hersteller von Aluminium-Schweißdraht in Landau an der Isar, gemeinsam mit Martin Erl. Seine Schwerpunkte sind Aluminium-Schweißzusätze, Drahtfertigung und Drahtförderung sowie die Überwachung von Schweißprozessen. Im DVS arbeitet er seit rund 30 Jahren im Fachausschuss FA03 „Lichtbogenschweißen“ mit und ist Obmann der Arbeitsgruppe 2.4.4 „MIG-Schweißen von Aluminium“.