Was ist bei der Nahtvorbereitung von Aluminium anders als bei Stahl?
Die Fuge muss mehr leisten. Die Gasdüse braucht Platz bis in die Wurzel, die Kanten müssen sauber und gleichmäßig sein, und auf der Wurzelseite bleibt die Oxidschicht liegen, weil der Lichtbogen sie dort nicht erreicht. Deshalb sind Öffnungswinkel und Spalt beim Aluminium meist größer als beim Stahl.
Ungleichmäßige Kanten rächen sich besonders. Im Forschungsvorhaben AiF 12.239 N ergaben Bleche mit gefrästen Stoßkanten durchweg bessere Nähte als Bleche, deren Kanten nur mit der Schlagschere geschnitten waren. Der ungleichmäßige Luftspalt ließ beim einseitigen Schweißen Luft von unten an die Naht.
Was die Oxidschicht ausmacht, erklärt Oxidschicht, wie man Fett und Oxid vor dem Schweißen entfernt, Oberflächenbehandlung vor dem Schweißen.
Wie schneidet und bearbeitet man Aluminium für das Schweißen?
Am besten spanend: Sägen, Fräsen und Drehen mit scharfen Werkzeugen und ohne Schmier- oder Kühlmittel. Stumpfe Schneiden schmieren das weiche Metall und drücken Oxid und Schmutz in die Kante.
- Sägen und Schleifen: nur Sägeblätter und Schleifmittel, die der Hersteller für Aluminium empfiehlt. Rückstände aus dem Zuschnitt vor dem Schweißen restlos entfernen.
- Fräsen: Fasen und Nuten lassen sich auch am Winkelschleifer mit einem Fräsring spanend herstellen, ohne Schleifstaub, siehe Fräsringe.
- Druckluftwerkzeuge: Die Abluft muss nach hinten austreten, sonst bläst sie Öl auf die Fügestelle.
Plasmaschneiden
Plasmaschnitte sind frei von Oberflächenverunreinigungen und können direkt als gerade oder gefaste Kante dienen. Wichtig sind ein möglichst eingeschnürter Lichtbogen und eine geringe Wärmeeinbringung, Argon-Wasserstoff als Plasmagas gibt die glattesten Schnittflächen.
Bei den aushärtbaren Legierungen der Gruppen 2xxx, 6xxx und 7xxx können in der Wärmeeinflusszone der Schnittkante Risse entstehen, nach Angaben des ASM-Handbuchs bis etwa 2,3 mm tief. Diese Kanten müssen vor dem Schweißen mechanisch abgearbeitet werden, in der Praxis bis zu 3 mm und mehr. Die Legierungen der Gruppen 1xxx, 3xxx und 5xxx lassen sich meist ohne weitere Bearbeitung verschweißen.
Welche Fugenform für welche Blechdicke?
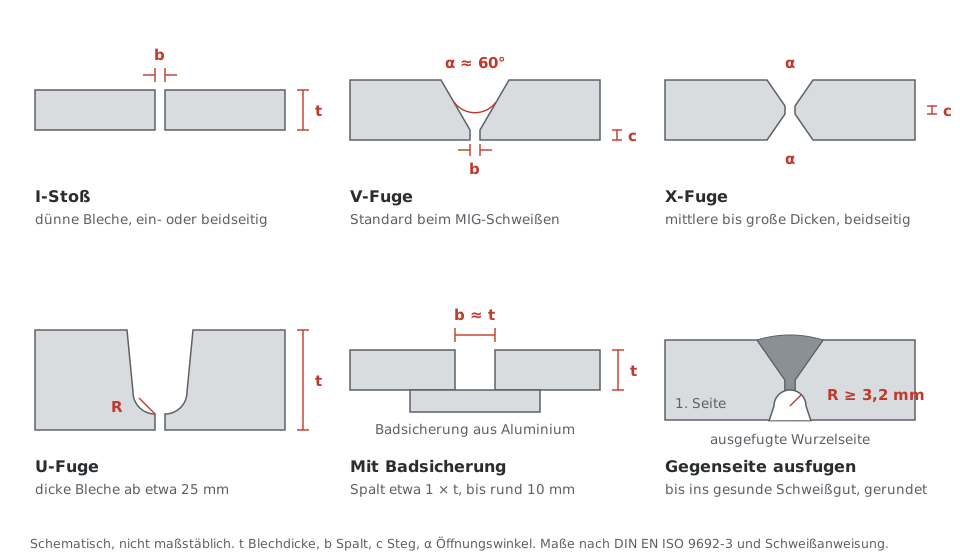
Dünne Bleche werden als I-Stoß geschweißt, mittlere Dicken mit V-Fuge, beidseitig zugängliche dicke Bleche mit X-Fuge und sehr dicke mit U- oder Doppel-U-Fuge. Beim MIG-Schweißen ist eine V-Fuge mit 60° Öffnungswinkel Standard.
- Beim WIG-Schweißen liegt der Öffnungswinkel zwischen 60° und 90°.
- Für Wurzellagen in Überkopfposition braucht es mindestens 110°.
- Ab etwa 25 mm Blechdicke sind U- und Doppel-U-Fugen nötig, damit die Gasdüse bis zur Wurzel kommt und die Wurzel ausreichend geschützt wird.
Die Empfehlungen für Spalt, Steg und Winkel je Blechdicke gibt DIN EN ISO 9692-3, die Norm zur Schweißnahtvorbereitung für das MIG- und WIG-Schweißen von Aluminium. Ein Auszug für das MIG-Schweißen (131):
| Fugenform | Blechdicke t in mm | Winkel α bzw. β | Spalt b in mm | Steg c in mm |
|---|---|---|---|---|
| I-Naht mit Unterlage, einseitig | 2 bis 4 | – | ≤ 1,5 | – |
| V-Naht, einseitig | 3 bis 5 | 60° bis 90° | ≤ 2 | ≤ 2 |
| V-Naht mit Unterlage | 3 bis 5 | 60° bis 90° | ≤ 4 | ≤ 2 |
| Y-Naht, einseitig | 3 bis 15 | ≥ 50° | ≤ 2 | ≤ 2 |
| Y-Naht mit Unterlage | 6 bis 25 | ≥ 50° | 4 bis 10 | 3 |
| HV-Naht, einseitig | 4 bis 10 | β ≥ 50° | ≤ 3 | ≤ 2 |
| Steilflankennaht mit Badsicherung | 8 bis 20 | β 15° bis 20° | 3 bis 10 | – |
| U-Naht, einseitig (Wurzel bevorzugt WIG) | 15 bis 30 | β 15° bis 20° | 1 bis 3 | 2 bis 4 |
| I-Naht, beidseitig gleichzeitig | 6 bis 20 | – | ≤ 6 | – |
| DV-Naht (X-Naht) | über 15 | ≥ 70° | ≤ 3 | ≤ 2 |
| DY-Naht | über 15 | 60° bis 70° | ≤ 3 | 2 bis 6 |
| DU-Naht | ab 15 | β 15° bis 20° | ≤ 3 | 2 bis 4 |
Auszug aus DIN EN ISO 9692-3:2001-07, Tabellen 1 und 2, maßgeblich ist der Normtext. Der Spalt b gilt für den gehefteten Zustand. Verbindlich sind die Werte der qualifizierten Schweißanweisung (WPS).
Die Norm gibt außerdem Hinweise, die für die Praxis wichtig sind:
- Ein größerer Spalt erlaubt einen kleineren Öffnungswinkel. Ab einem Spalt von 1,5 mm sollte vorzugsweise eine Badsicherung verwendet werden.
- Bei einseitig geschweißten Stumpfnähten ohne Unterlage sollten die Kanten am Steg entgratet und gebrochen sein.
- Reinigungsflüssigkeiten auf Mineralölbasis dürfen nicht verwendet werden.
- Mit Helium oder Argon-Helium-Gemischen reichen bei dicken Werkstücken wegen des tieferen Einbrands die kleineren Öffnungswinkel.
- Bei Strangpressprofilen lassen sich Nahtflanke und Badsicherung schon im Profilquerschnitt vorsehen. Das spart die Nahtvorbereitung und das Fixieren der Teile.
Bei den aushärtbaren 6xxx-Legierungen bestimmt die Fuge auch die Rissneigung. Das Schweißgut braucht genug Zusatzwerkstoff, nach ASM mindestens 50 % bei AlSi-Zusatz (4043) und mindestens 70 % bei AlMg-Zusatz (5356). Ein I-Stoß ohne Spalt reicht dafür nicht, Fase oder Spalt sind nötig. Welcher Zusatz passt, zeigt die Tabelle unter Unterschiede zu Stahl.
Wie bekommt man eine sichere Wurzel?
Beim einseitigen Schweißen bleibt die Oxidschicht auf der Wurzelseite liegen. Sie muss vom Schmelzbad durchbrochen werden, die Wurzel braucht deshalb einen sicheren Durchschweißbereich. Beim beidseitigen Schweißen wird die Gegenseite bis ins gesunde Schweißgut ausgefugt.
- Temporäre Badsicherung: Eine Unterlage mit Nut hilft, den Durchschweißbereich beim MIG-Schweißen gleichmäßig zu halten.
- Bleibende Badsicherung aus Aluminium: Der Spalt muss so groß sein, dass die Reinigungswirkung des Lichtbogens das Oxid auf der Unterlage erreicht, bis etwa 10 mm Blechdicke rund eine Blechdicke. Die Unterlage liegt bündig oder hat eine flache Nut und wird angeheftet. Vorsprünge, die in die Fuge ragen, verursachen Bindefehler.
- Ausfugen der Gegenseite: spanend mit Fräser, Oberfräse oder Druckluftmeißel. Der Grund der Fuge braucht einen Radius von mindestens 3,2 mm. Scharfe Meißelkerben und Sägeschnitte lassen sich an ihrem Grund nicht sicher aufschmelzen.
Für das Ausfugen und das Ausarbeiten von Kehlnähten eignen sich doppelseitige Fräsringe am Winkelschleifer, siehe Schweißnahtwurzelöffner.
Im Film: Fase, Nut und das Entfernen einer Kehlnaht mit 70-mm-Fräsring und Schweißnahtwurzelöffner.
Welche Bürste und welches Strahlmittel?
Nur Bürsten aus nichtrostendem Stahl, die ausschließlich für Aluminium verwendet werden. Der Drahtdurchmesser richtet sich nach der Härte der Legierung.
| Legierung | Drahtdurchmesser der Bürste |
|---|---|
| weichere Legierungen | 0,1 bis 0,25 mm |
| härtere Legierungen | 0,25 bis 0,4 mm |
Zu dünne Drähte verbiegen an den Enden. Sie entfernen den Schmutz dann nicht mehr, sondern verschmieren ihn. Zu dicke Drähte ziehen zu tiefe Riefen. Ähnliches gilt beim Strahlen: Das Strahlmittel muss sauber und eisenfrei sein und sollte mit dem Hersteller abgestimmt werden.
Wie heftet und spannt man Aluminium richtig?
Heftstellen gehören nicht direkt an den Nahtanfang, und Spannvorrichtungen müssen die Teile sicher positionieren, ohne die Schrumpfung zu blockieren.
Der Nahtanfang ist die heißrissanfälligste Stelle einer Aluminiumnaht. Das zeigt das Forschungsvorhaben AiF 13.983 B zur Rissminderung beim Schweißen von Aluminiumlegierungen mittlerer und höherer Festigkeit (Universität Magdeburg) in Versuch und Simulation. Die Empfehlung daraus: Heftstellen kurz hinter dem Nahtanfang setzen, nicht direkt an ihm.
Zu schwache Spannvorrichtungen sind ebenfalls eine Fehlerquelle. Im Vorhaben AiF 12.239 N bewegten sich die Teile wegen des Schweißverzugs gegeneinander. Kantenversatz und Spalt änderten sich während des Schweißens, die Naht nahm unterschiedlich viel Gas auf, und es entstanden gehäuft Poren und Bindefehler. Starr festgespannte Teile reißen dagegen leicht, weil Aluminium beim Abkühlen stark schrumpft. Warum eine Vorrichtung positionieren statt einsperren soll, zeigt der Film unter Unterschiede zu Stahl.
Häufige Fragen
Welcher Öffnungswinkel beim MIG-Schweißen von Aluminium?
Nach DIN EN ISO 9692-3 bei einseitig geschweißter V-Naht 60° bis 90°, bei der Y-Naht mindestens 50°, bei der DV-Naht über 15 mm mindestens 70°. Für Wurzellagen überkopf nennt das ASM-Handbuch mindestens 110°. Die Werte im Einzelfall legt die Schweißanweisung fest.
Welche Norm gilt für die Schweißnahtvorbereitung bei Aluminium?
DIN EN ISO 9692-3 gibt Empfehlungen für Fugenformen beim MIG- und WIG-Schweißen von Aluminium und Aluminiumlegierungen. DIN EN ISO 9692-1 gilt für Stahl.
Muss eine plasmageschnittene Kante nachbearbeitet werden?
Bei den aushärtbaren Legierungen der Gruppen 2xxx, 6xxx und 7xxx ja, weil in der Schnittkante Risse entstehen können. Bei 1xxx, 3xxx und 5xxx ist das meist nicht nötig, solange die Kante sauber ist.
Warum keine Kühlschmierstoffe bei der Bearbeitung?
Reste von Öl und Kühlschmierstoff zerfallen im Lichtbogen und liefern Wasserstoff, also Poren. Wer trotzdem nass bearbeitet, muss die Fügestelle vor dem Schweißen gründlich entfetten.
Weiterlesen: Fachbeiträge zum Aluminiumschweißen
Die Reihe in der Reihenfolge der Fertigung, von der Oberfläche bis zur Prüfung der Naht. Den Überblick gibt Aluminium schweißen: Was anders ist als bei Stahl.
- Oxidschicht
- Löslichkeit von Wasserstoff
- Kondensation
- Oberflächenbehandlung vor dem Schweißen
- Vorwärmen und Zwischenlagentemperatur
- Schutzgasschweißen
- Drahtförderung
- Lichtbogenzündung
- Aufschmelzung Endkrater
- Schwarzer Niederschlag
- Anodisieren (Eloxieren)
- Besonderheiten
- Schweißnahtfehler und Vermeidung
Über den Autor
Robert Lahnsteiner, Ing., ist Schweißfachingenieur (SFI/IWE) und Geschäftsführer der MIGAL.CO GmbH. Nach seiner Ausbildung in Nachrichtentechnik und Elektronik an der HTL Braunau arbeitete er ab 1983 achtzehn Jahre bei Fronius in der Schweißtechnik. Seit 2001 führt er MIGAL.CO, den Hersteller von Aluminium-Schweißdraht in Landau an der Isar, gemeinsam mit Martin Erl. Seine Schwerpunkte sind Aluminium-Schweißzusätze, Drahtfertigung und Drahtförderung sowie die Überwachung von Schweißprozessen. Im DVS arbeitet er seit rund 30 Jahren im Fachausschuss FA03 „Lichtbogenschweißen“ mit und ist Obmann der Arbeitsgruppe 2.4.4 „MIG-Schweißen von Aluminium“.