

Erkennen Sie Drahtvorschub-Schlupf, bevor er zum Schweißfehler wird.
Referenzbasierte Drahtvorschub-Überwachung für robotergeführtes MSG-Schweißen — an 100 % Ihrer Produktion, ohne Eingriff in Stromquelle oder Robotersteuerung.
Das Problem: Schlupf ist unsichtbar — bis das Bauteil ausfällt
Verschlissene Vorschubrollen, falscher Anpressdruck, Abrieb, Reibung in der Drahtführung, verschlissene Kontaktdüsen: Schlupf zwischen Draht und Vorschubrollen führt zu unruhigem Drahtvorschub, instabilem Lichtbogen und Schweißfehlern. Und das völlig unbemerkt.
Warum erkennt die Schweißanlage das nicht selbst?
Weil sie es physikalisch nicht kann. Stromquellen messen die Drahtgeschwindigkeit nicht — sie leiten sie aus der Drehzahl des Vorschubmotors ab. Solange sich der Motor wie befohlen dreht, meldet die Anlage: alles in Ordnung. Der Schlupf entsteht aber hinter dem Motor, zwischen Rollen und Draht: Die Rollen drehen, der Draht folgt nicht. Für die Anlage sehen ein rutschender und ein sauber geförderter Draht genau gleich aus.
Auch der Vergleich mit dem Sollwert der Stromquelle hilft nicht weiter: Er steckt hinter herstellerspezifischen Busprotokollen, und jede Anbindung muss beim Wechsel der Stromquelle neu entwickelt werden. Der einzige zuverlässige Weg, Schlupf zu erkennen, ist, die Drahtgeschwindigkeit selbst zu messen. Genau das tut der MWS-2.
Die Lösung: Ihr Gutteil ist die Referenz
Ein schlupffreies Zwei-Rollen-Messwerk mit hochauflösendem Drehgeber misst die tatsächliche Drahtbewegung — direkt am Draht, unabhängig vom Vorschubmotor und damit einschließlich genau des Schlupfs, den die Anlage nicht sehen kann.
Ein Bauteil mit mehreren Nähten bei unterschiedlichen Vorschubgeschwindigkeiten ergibt ein charakteristisches, reproduzierbares Geschwindigkeitsmuster. Sie lernen dieses Muster einmal an wenigen geprüften Gutteilen ein — ab dann wird jedes Bauteil automatisch dagegen geprüft, Naht für Naht.
Keine Busanbindung. Keine Herstellerbindung. Ein Sensor, der sich an jeder Anlage nachrüsten lässt — zu einem Preis, bei dem sich die Ausrüstung jeder einzelnen Zelle lohnt.
Der Aufbau: zwei Komponenten, zehn Minuten, ein beliebiger Browser
-
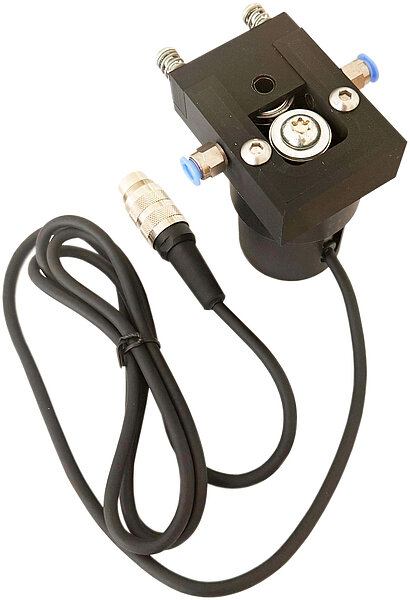
Der Sensor — eine Messrolle, die auf dem Draht läuft, gekoppelt mit einem hochauflösenden Drehgeber. Hinter dem Vorschub montiert, berührt er nichts außer dem Draht.
-
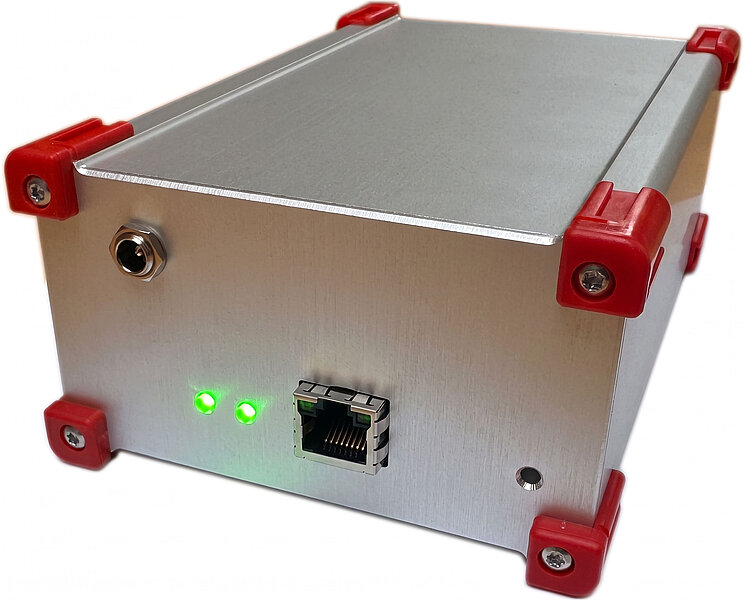
Die Edge-Box — ein kompakter Controller, der alles an Bord erledigt: Nahterkennung, Referenzen, Hüllkurvenvergleich, Statistik, Alarmausgänge, Web-Dashboard und Datenaufzeichnung. Versorgung mit 24 V DC oder direkt über Power over Ethernet.
Binden Sie die Box in Ihr Netzwerk ein — oder auch nicht: Sie läuft ebenso Punkt-zu-Punkt an einem einzigen Ethernet-Kabel vom Laptop, ohne Ihr Anlagennetz je zu berühren.
Ein echtes Edge-Gerät — nichts zu installieren
-
Keine Software auf irgendeinem PC. Sie öffnen das Dashboard in einem beliebigen Browser — das ist alles. Keine Client-Software, kein Lizenzserver.
-
Minimale Angriffsfläche. Kein Windows, kein Desktop-Linux — eine eigens entwickelte Firmware auf einem Mikrocontroller. Keine Betriebssystemdienste, keine Dateifreigaben, nichts, was Ransomware verschlüsseln könnte. Die IT gibt das in einem Termin frei statt in zehn.
-
Updates, wann Sie wollen. Die Box läuft auch ohne Updates; neue Firmware spielen Sie in unter einer Minute im Browser ein — vor der Aktivierung vollständig geprüft.
Vom Auspacken in die Produktion
-
Montieren: Sensor hinter dem Vorschub anbringen, mit der Box verbinden, Ethernet einstecken (mit PoE war es das schon).
-
Browser öffnen und mit der Box verbinden.
-
Aufzeichnen statt programmieren. Ein Überwachungsprogramm entsteht, indem Sie einige Gutteil-Zyklen aufzeichnen. Kein Scripting, keine Parameterstudien — die Gutteile sind das Programm.
-
Scharf schalten und loslassen. Die Box überwacht jedes Bauteil, schaltet ihren Alarmausgang, zeichnet alles an Bord auf — und schickt es auf Wunsch per MQTT an Ihr MES, SCADA oder Ihre Datenbank.
So funktioniert es
1 — Gutteil einlernen
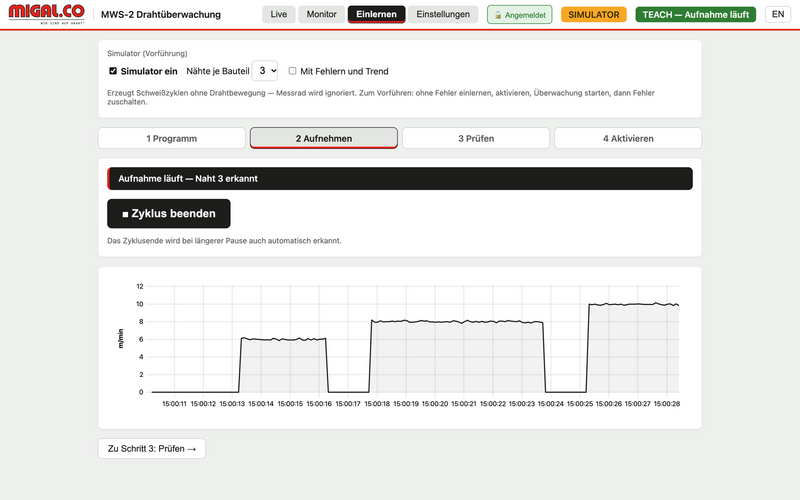
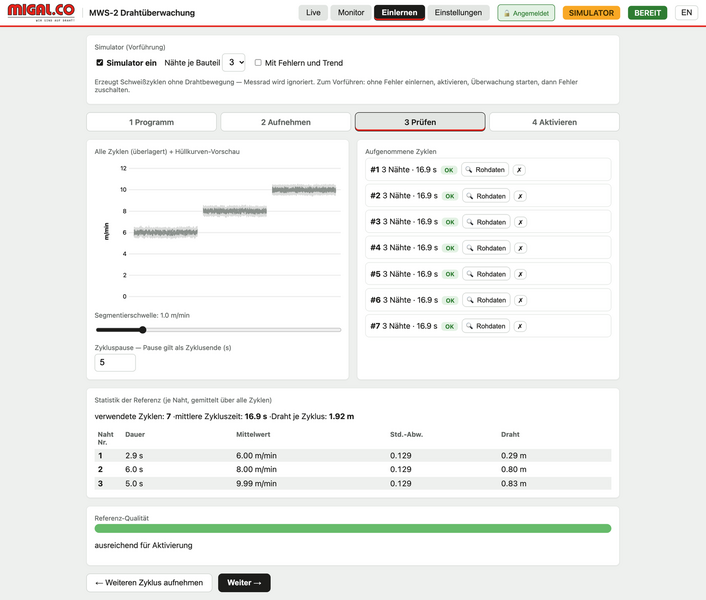
Direkt im integrierten Dashboard: Programm benennen, Aufnahme scharf schalten und ein komplettes Bauteil mit geprüft einwandfreiem Drahtvorschub schweißen. Die Live-Kurve wächst mit, jede erkannte Naht wird mitgezählt. Der Zyklus endet nach der Bauteilpause von selbst.
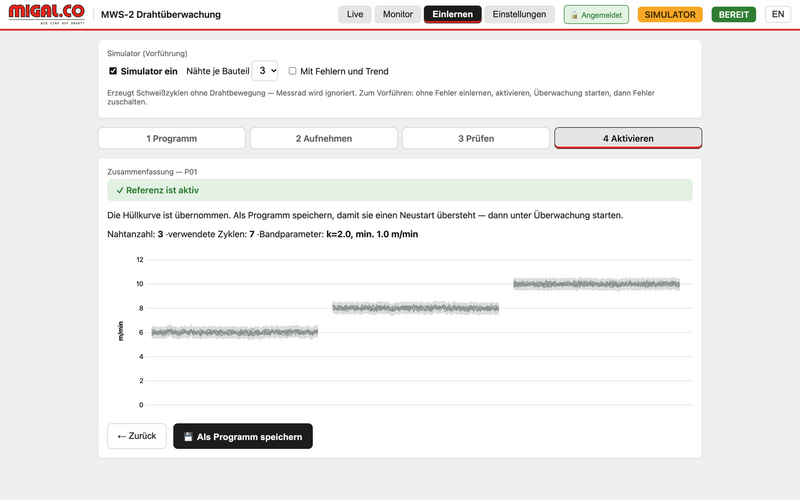
Das wiederholen Sie für eine Handvoll Bauteile. Alle Zyklen werden übereinandergelegt und mit der entstehenden Hüllkurve angezeigt; jeder lässt sich als Rohdaten ansehen oder löschen. Zyklen, die nicht passen — eine fehlende Naht, eine abweichende Dauer —, werden markiert und begründet, aber nie stillschweigend verworfen. Eine Qualitätsanzeige sagt Ihnen, wann die Referenz gut genug ist („ausreichend für Aktivierung“). Daraus bildet das System für jede einzelne Naht eine Mittelwertkurve mit statistischem Toleranzband und gleicht kleine Schwankungen der Nahtdauer automatisch aus.
Speichern Sie die Referenz als Programm — eines je Bauteilvariante. Programme überstehen einen Neustart, lassen sich im Dashboard, per MQTT oder von der SPS umschalten und bringen ihre eigenen Überwachungsschwellen mit.
2 — Nähte erkennen sich selbst
Eine Verdrahtung zum Roboter ist nicht nötig: Der Draht bewegt sich nur beim Schweißen, also werden die Nähte direkt aus dem Drahtsignal erkannt. Naht 1, Naht 2, … Naht n — jede wird gegen ihre eigene Referenz geprüft, 20 und mehr Nähte pro Bauteil sind kein Problem. Drahteinfädeln und Rückbrand werden herausgefiltert. Optional macht ein Startsignal der SPS (24-V-Digitaleingang) oder eine MQTT-Nachricht die Zuordnung vollständig eindeutig.
3 — Jedes Bauteil in der Serie überwachen
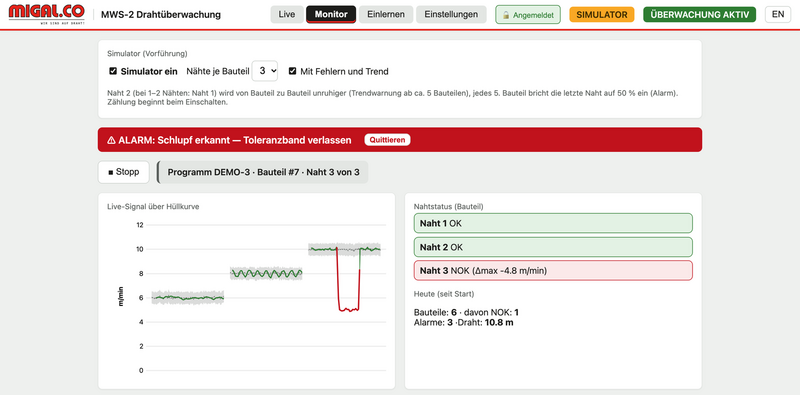
Das Dashboard zeigt das Live-Signal über der eingelernten Hüllkurve: grün im Band, rot außerhalb. Daneben der Status jeder Naht des laufenden Bauteils.
-
Hüllkurvenvergleich — verlässt die Geschwindigkeit das Toleranzband länger als eine einstellbare Zeit, ist die Naht NOK und ein Alarm löst aus, mit genauer Zuordnung zu Bauteil, Naht, Zeitpunkt und maximaler Abweichung.
-
Alarmausgang — ein 24-V-Ausgang im Ruhestromprinzip (bestromt = in Ordnung) stoppt die Linie oder schaltet eine Signalleuchte; ein zweiter Ausgang meldet „Überwachung aktiv“. Quittieren im Browser, per MQTT oder an der Anlage.
-
Sensorprüfung — steht der Draht während einer Naht still, meldet die Box einen eigenen Fehler „Sensor/Draht prüfen“, klar unterscheidbar vom Schlupf.
4 — Frühwarnung statt Ausschuss
Schlupf beginnt selten schlagartig. Verschlissene Rollen zeigen sich zuerst als steigende Streuung der Drahtgeschwindigkeit innerhalb einer Naht. Der MWS-2 verfolgt Mittelwert, Standardabweichung und Drahtlänge jeder Naht über die Bauteile hinweg und warnt, sobald die Streuung deutlich über das eingelernte Niveau steigt — während die Bauteile noch gut sind. Damit ist er zugleich ein Verschleißindikator für Rollen und Drahtführung: Wartung planen statt Linie anhalten.
5 — Lückenlose Rückverfolgbarkeit
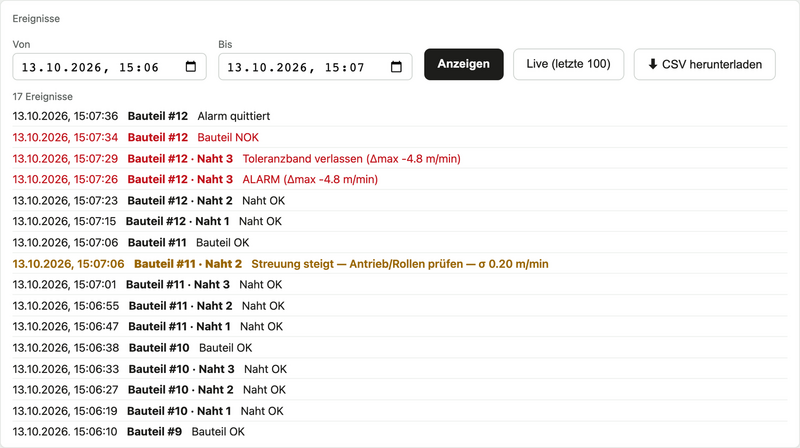
Jedes Ereignis — Naht OK/NOK, Bauteilergebnis, Alarm, Trendwarnung, Quittierung, Programmwechsel — wird mit Bauteilnummer, Naht, Abweichung und Zeitstempel protokolliert, dazu die Nahtstatistik jedes Bauteils. Das Archiv liegt tageweise auf einer microSD-Karte in der Box. Im Dashboard filtern Sie es nach Datum und Uhrzeit und laden es als CSV-Datei für Ihre Qualitätsdokumentation herunter — direkt für Excel. Die Zeitstempel stammen aus einer batteriegepufferten Echtzeituhr, die per NTP synchronisiert wird.
Sie brauchen nur die Messung? Das geht auch.
Die Überwachungsintelligenz müssen Sie gar nicht nutzen. Der MWS-2 ist genauso zu Hause als einfaches, präzises Messgerät für die Drahtgeschwindigkeit: Sensor montieren, Box anschließen, MQTT-Topic abonnieren — fertig. Jede Nachricht enthält Zeitstempel, tatsächliche Drahtgeschwindigkeit in m/min und geförderte Drahtlänge, mit bis zu 10 Nachrichten pro Sekunde.
Im Browser zeigt die Live-Ansicht Geschwindigkeit, gesamte Drahtlänge und den Signalverlauf der letzten 60 Sekunden — ohne Einlernen, ohne Konfiguration. Der Drahtzähler ist batteriegepuffert und übersteht einen Stromausfall.
Ideal für Prozessentwicklung, Schweißlabore, Anlagenbauer und Datenerfassungsprojekte: für alle, die verlässliche Drahtvorschubdaten in ihrem MES, ihrer Datenbank oder ihrem Versuchsaufbau brauchen, ohne selbst eine Messkette aufzubauen. Starten Sie heute mit der Messung — die vollständige Referenzüberwachung ist bereits an Bord, sobald Sie sie einschalten möchten.
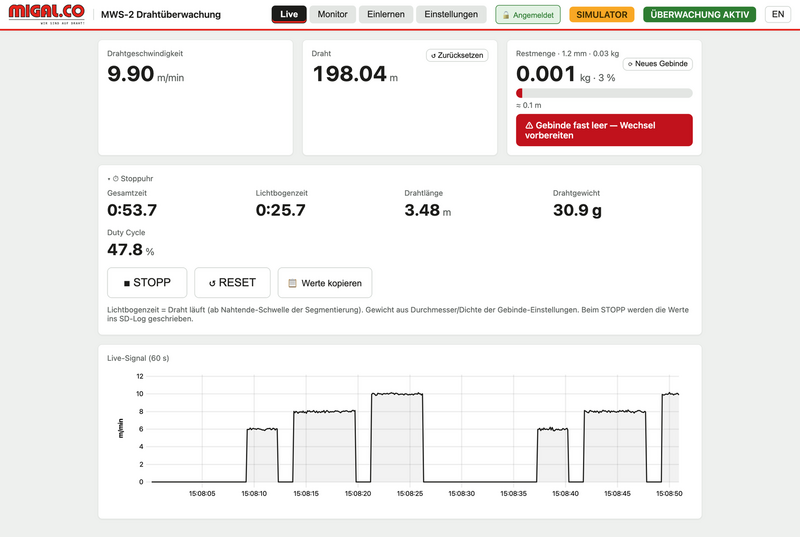
Wissen, was noch auf der Spule oder im Fass ist
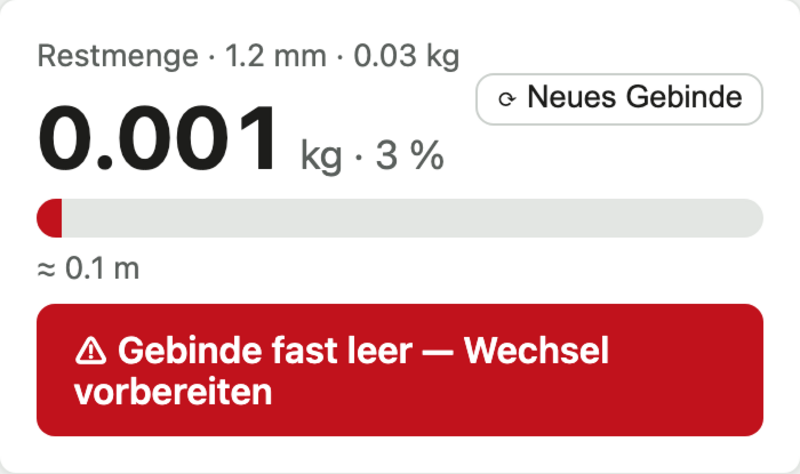
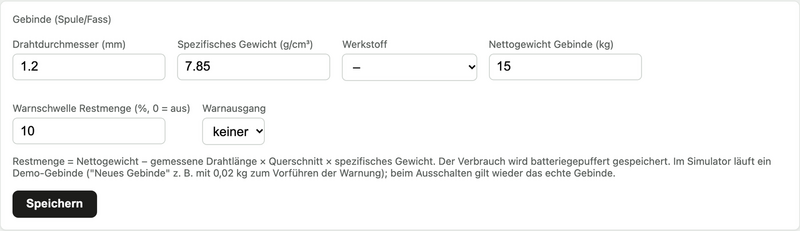
Geben Sie Drahtdurchmesser, Werkstoff und Nettogewicht des Gebindes ein — der MWS-2 berechnet aus der gemessenen Drahtlänge die Restmenge in Kilogramm, Prozent und Metern. Unter einer einstellbaren Schwelle warnt er im Dashboard, protokolliert das Ereignis, meldet es per MQTT und schaltet einen 24-V-Ausgang — damit das nächste Fass bereitsteht, bevor der Roboter trocken läuft. Ein Klick auf „Neues Gebinde“ startet die Zählung neu, auch für angebrochene Gebinde. Der Verbrauch wird batteriegepuffert gespeichert und übersteht einen Stromausfall.
Stoppuhr: Schweißzeit, Lichtbogenzeit und Draht je Bauteil
Für Schweißanweisungen, Kalkulation und Dokumentation: START drücken, Bauteil schweißen, STOPP drücken. Der MWS-2 misst die Gesamtzeit, die Lichtbogenzeit (Draht läuft), Drahtlänge und Drahtgewicht sowie den daraus folgenden Duty Cycle — gemessen in der Box in 20-ms-Schritten, unabhängig vom Browser. Beim STOPP landen die Werte im Archiv; ein Klick kopiert sie für Ihren Bericht.

Eingebauter Simulator für Vorführung und Schulung
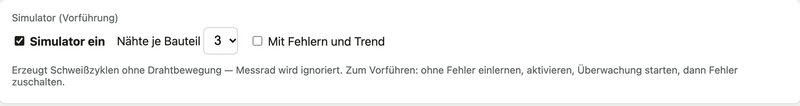
Der komplette Ablauf lässt sich ohne Schweißzelle zeigen: Der Simulator erzeugt Schweißzyklen mit wählbarer Nahtanzahl. Einlernen, Referenz aktivieren, Überwachung starten — und dann „Mit Fehlern und Trend“ zuschalten: Eine Naht wird zunehmend unruhig, bis die Trendwarnung kommt, und jedes fünfte Bauteil rutscht durch und löst einen Alarm aus. Eine deutliche „SIMULATOR“-Kennzeichnung sorgt dafür, dass niemand die Vorführung mit echten Daten verwechselt.
Gebaut für die Fertigung
-
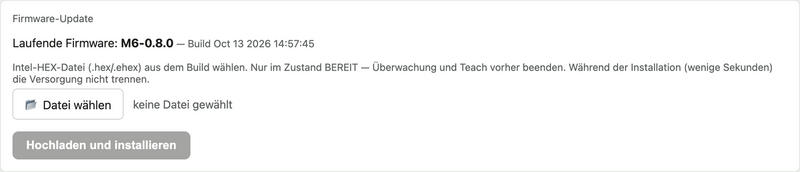
Firmware-Update im Browser — Datei wählen, fertig. Die neue Firmware wird Zeile für Zeile geprüft und vor der Aktivierung vollständig verifiziert; ein abgebrochener Upload ändert nichts.
-
Selbstüberwachung — ein Hardware-Watchdog startet die Box neu, falls etwas hängt; danach setzt sie die Überwachung mit dem zuletzt aktiven Programm automatisch fort.
-
Einstellungen im Browser — Netzwerk (feste IP oder DHCP), MQTT-Broker, Zeitsynchronisation, Kalibrierung und Admin-Passwort. Ansehen kann jeder, Änderungen erfordern die Admin-Anmeldung.
Ihr Nutzen
| 100 % Überwachung | Jede Naht jedes Bauteils — ohne Eingriff in Stromquelle oder Robotersteuerung. Nachrüstbar unabhängig vom Anlagenhersteller. |
| Sofortiger Alarm | Schlupf wird mit genauer Bauteil- und Nahtzuordnung gemeldet, der Alarmausgang hält fehlerhafte Teile auf, bevor sie weiterwandern. |
| Vorausschauende Wartung | Die Trendwarnung deckt schleichenden Verschleiß von Rollen und Drahtführung früh auf — geplante Wartung statt ungeplantem Stillstand. |
| Lückenlose Dokumentation | Ergebnis, Abweichung und Drahtverbrauch jeder Naht, archiviert in der Box und als CSV exportierbar. |
| Keine Überraschung am Fass | Restmenge auf einen Blick, Warnausgang, bevor das Gebinde leer ist. |
| Außergewöhnliches Preis-Leistungs-Verhältnis | Ein eigenständiger Sensor zum Bruchteil der Kosten steuerungsintegrierter Überwachung — kein Engineering-Projekt, kein externer Rechner. Ein einziges vermiedenes Ausschussteil oder ein vermiedener Linienstillstand bezahlt das Gerät typischerweise. |
Gut zu wissen
Der MWS-2 erkennt Abweichungen vom eingelernten Gutzustand — er ergänzt die Qualifizierung Ihres Schweißprozesses, ersetzt sie aber nicht. Nach Änderungen an Schweißparametern oder Roboterprogramm lernen Sie die Referenz einfach neu ein: ein paar Bauteile, ein Knopfdruck.
Technische Daten
| Drahtdurchmesser | 0,8 mm – 1,6 mm (größer auf Anfrage) |
| Messprinzip | Zwei-Rollen-Messwerk mit Inkrementaldrehgeber, 600 Impulse pro Umdrehung |
| Auflösung | 0,0286 mm (Quadraturauswertung) |
| Genauigkeit | 0,7 % bei 10 m/min und 0,1 s Abtastung |
| Drahtvorschubgeschwindigkeit | 0 – 50 m/min |
| Interne Abtastrate | 50 Hz |
| Schnittstelle | Ethernet 10/100 Mbit/s |
| Versorgung | 24 V DC oder Power over Ethernet (IEEE 802.3af) |
| Digitalausgänge | 4 × 24 V, High-Side, mit Diagnose (Alarm im Ruhestromprinzip, Überwachung aktiv, 2 konfigurierbar) |
| Digitaleingang | 1 × 24 V Programmstart |
| Datenausgabe | MQTT 3.1.1 und 5 |
| Nachrichtenfrequenz | 0,1 – 10 pro Sekunde |
| Web-Oberfläche | Einlernen, Überwachung, Live-Ansicht, Ereignisarchiv, Einstellungen, Firmware-Update |
| Einheiten | metrisch oder imperial (m/min ↔ in/min, m ↔ ft, kg ↔ lb, mm ↔ in), im Dashboard umschaltbar |
| Datenaufzeichnung | microSD-Karte: Ereignisse und Nahtstatistik je Bauteil, CSV-Export |
| Echtzeituhr | batteriegepuffert, NTP-Synchronisation |
| Netzwerk | feste IP (Werkseinstellung 192.168.0.100) oder DHCP |
| Abmessungen Sensorbox | 160 x 100 x 60 mm (LxBxH) |
| Gewicht Sensorbox | 0,55 kg |
| Gewicht Drehgeber | 0,40 kg |
| Schutzart | IP 20 |
MQTT-Schnittstelle
Alle Nachrichten sind JSON-Objekte. Das Topic-Präfix ist einstellbar (Standard mws).
mws/speed — Messwerte, 0,1 bis 10 Nachrichten pro Sekunde
-
ts: int – Zeitstempel in Millisekunden (Unix-Zeit)
-
v: float – Drahtvorschubgeschwindigkeit in m/min
-
mm: float – gesamte Drahtlänge in mm seit dem letzten Zähler-Reset
{"ts": 1791894943120, "v": 8.02, "mm": 148053.2}
mws/seam — Ergebnis jeder Naht
{"t": "seam", "part": 1284, "seam": 3, "result": "NOK", "dev": -4.8, "dur": 5.0}
mws/part — Ergebnis jedes Bauteils
{"t": "part", "part": 1284, "ok": false}
mws/alarm — Alarm ausgelöst oder quittiert (Grund: ENVELOPE, SENSOR, DURATION, EXTRA_SEAM)
{"t": "alarm", "active": true, "reason": "ENVELOPE", "part": 1284, "seam": 3}
mws/status (retained) — Zustand, aktives Programm, Firmware
{"state": "MONITOR", "prog": "P01", "fw": "M6-0.8.0"}
mws/spool (retained) — Restmenge des Gebindes und Warnung
{"valid": true, "restKg": 12.41, "pct": 82.7, "restM": 1397, "low": false, "warnPct": 10.0, "netKg": 15.00}
Befehle — mws/cmd/start, mws/cmd/stop, mws/cmd/ack (Alarm quittieren), mws/cmd/prog (Nutzlast: Programmname)