Warum sind Nahtanfang und Nahtende beim Aluminium kritisch?
Weil Aluminium die Wärme sehr schnell ableitet. Am Nahtanfang ist das Werkstück noch kalt, und der Lichtbogen schmilzt den Grundwerkstoff schlecht auf. Während des Schweißens läuft die Wärme dann so rasch voraus, dass am Nahtende ungünstige Bedingungen für eine saubere Kraterfüllung entstehen.
- Am Nahtanfang drohen Bindefehler und Poren, weil die Schmelze auf kalten Werkstoff trifft. Der Nahtanfang ist außerdem die Stelle, an der Aluminium am leichtesten Heißrisse bildet. Das hat das Forschungsvorhaben AiF 13.983 der Universität Magdeburg gezeigt.
- Am Nahtende bleibt ein Krater zurück, wenn der Lichtbogen abrupt erlischt. Aluminium schwindet beim Erstarren um etwa 6 % seines Volumens. Fehlt im Krater Schmelze, entstehen Lunker und Endkraterrisse. Im selben Vorhaben lagen die Risse bei ohne Zusatz geschweißten Proben besonders im Endkrater.
Wie der Lichtbogen sicher zündet, steht unter Lichtbogenzündung.
Was leisten Stromprogramme für Nahtanfang und Endkrater?
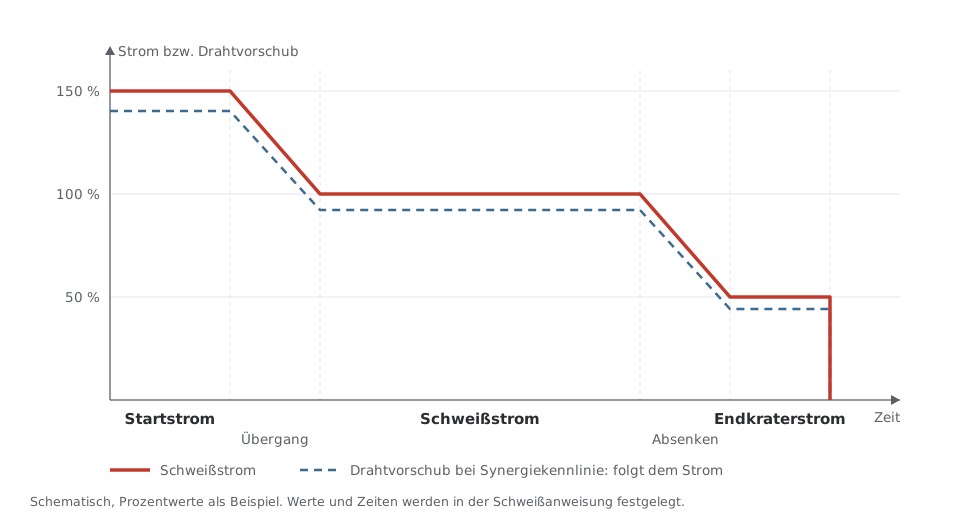
Sie verbessern beides, beseitigen die Fehler aber nicht sicher. Moderne Stromquellen fahren am Nahtanfang einen erhöhten Startstrom und senken am Nahtende auf einen Endkraterstrom ab, bevor sie abschalten.
Ein typisches Programm beginnt mit etwa 150 % des Schweißstroms, geht nach kurzer Zeit auf 100 % über und endet mit etwa 50 % zum Füllen des Kraters. Die genauen Werte und Zeiten gehören in die Schweißanweisung und werden am Bauteil erprobt. DIN EN 1011-4 nennt das Kraterfüllprogramm ausdrücklich als Mittel gegen Endkraterrisse.
Die Grenze beim MIG-Schweißen: Bei Synergiekennlinien hängt der Drahtvorschub am Strom. Mehr Leistung am Nahtanfang bedeutet zugleich mehr Draht, weniger Leistung am Nahtende weniger Draht. Gebraucht würde genau das Gegenteil: am Anfang viel Wärme bei wenig Draht, am Ende genug Draht zum Füllen bei wenig Wärme. Deshalb lassen sich Anfangsbindefehler, Poren und Endkraterrisse mit Stromprogrammen allein nicht sicher vermeiden.
Welche Maßnahmen helfen zusätzlich?
Alles, was Nahtanfang und Endkrater aus dem Bauteil heraushält oder die Wärmeverhältnisse ausgleicht. Wo es die Konstruktion zulässt, sind Anlauf- und Auslaufbleche die sicherste Lösung.
| Maßnahme | Wirkung |
|---|---|
| Anlauf- und Auslaufbleche | Zündung und Endkrater liegen außerhalb der Naht und werden danach abgetrennt; DIN EN 1011-4 empfiehlt, den Endkrater auf das Auslaufblech zu legen |
| Zünden und Beenden im Grundwerkstoff | wo kein Auslaufblech möglich ist, zum Beispiel in der Fuge vor dem eigentlichen Nahtbeginn zünden und den Endkrater auf bereits geschweißtes Gut zurückführen |
| Naht in den Grundwerkstoff ausziehen | die Naht am Ende einige Millimeter über die Fuge hinaus in den Grundwerkstoff ziehen, sodass der Endkrater außerhalb des tragenden Nahtquerschnitts liegt |
| Vorwärmen | gleicht den Wärmeunterschied zwischen Anfang und Ende aus und verbessert die Aufschmelzung am Nahtanfang |
| Gekühlte Schweißvorrichtungen | halten die Wärme gleichmäßig und verhindern, dass sie zum Nahtende hin immer weiter vorausläuft |
| Weniger Unterbrechungen | jede Unterbrechung erzeugt einen neuen Anfang und einen neuen Krater; mechanisierte Längs- und Rundnähte ohne Absetzen vermeiden das Problem weitgehend |
Wann und wie warm vorgewärmt wird, steht unter Vorwärmen und Zwischenlagentemperatur. Wo Heftstellen hingehören, beschreibt Nahtvorbereitung.
Wie füllt man den Endkrater von Hand?
Nicht einfach abreißen. Am Nahtende den Vorschub kurz anhalten und den Krater füllen, bevor er erstarrt, dann den Lichtbogen beenden.
- WIG mit Fern- oder Fußregler: den Strom langsam absenken und dabei Zusatz zugeben, bis das Bad erstarrt.
- Ohne Stromabsenkung: den Lichtbogen am Ende rasch ein Stück auf die fertige Naht zurückführen und dabei schneller werden, sodass die Naht auf kurzer Strecke ausläuft und der Krater klein bleibt.
- Mechanisiert: Drahtvorschub, Strom und Spannung so programmieren, dass der Krater beim Anhalten gefüllt und die Werte dabei allmählich zurückgenommen werden.
So beschreibt es auch das AWS Welding Handbook. Ein Endkraterriss lässt sich danach nicht durch Überschweißen beheben: Er muss ausgeschliffen oder ausgefräst und neu geschweißt werden.
Wie sich Risse grundsätzlich vermeiden lassen und welcher Zusatz die Rissneigung senkt, zeigt Schweißnahtfehler und Vermeidung.
Häufige Fragen
Was ist ein Endkraterriss?
Ein Erstarrungsriss im Krater am Nahtende. Er entsteht, wenn der Lichtbogen abrupt erlischt und das Bad ohne Nachspeisung erstarrt. Aluminium ist wegen seiner hohen Erstarrungsschwindung besonders anfällig.
Wie stellt man ein Kraterfüllprogramm ein?
Als Ausgangspunkt kann ein Endkraterstrom von etwa der Hälfte des Schweißstroms dienen. Die genauen Werte und Zeiten hängen von Werkstoff, Dicke und Nahtform ab und werden an Probenähten ermittelt und in der Schweißanweisung festgehalten.
Warum hat die Naht am Anfang Bindefehler, obwohl der Startstrom erhöht ist?
Beim MIG-Schweißen steigt mit dem Strom auch der Drahtvorschub. Die zusätzliche Wärme geht dann zum Teil in den zusätzlichen Draht statt in den Grundwerkstoff. Anlaufbleche oder Vorwärmen helfen hier mehr.
Weiterlesen: Fachbeiträge zum Aluminiumschweißen
Die Reihe in der Reihenfolge der Fertigung, von der Oberfläche bis zur Prüfung der Naht. Den Überblick gibt Aluminium schweißen: Was anders ist als bei Stahl.
Über den Autor
Robert Lahnsteiner, Ing., ist Schweißfachingenieur (SFI/IWE) und Geschäftsführer der MIGAL.CO GmbH. Nach seiner Ausbildung in Nachrichtentechnik und Elektronik an der HTL Braunau arbeitete er ab 1983 achtzehn Jahre bei Fronius in der Schweißtechnik. Seit 2001 führt er MIGAL.CO, den Hersteller von Aluminium-Schweißdraht in Landau an der Isar, gemeinsam mit Martin Erl. Seine Schwerpunkte sind Aluminium-Schweißzusätze, Drahtfertigung und Drahtförderung sowie die Überwachung von Schweißprozessen. Im DVS arbeitet er seit rund 30 Jahren im Fachausschuss FA03 „Lichtbogenschweißen“ mit und ist Obmann der Arbeitsgruppe 2.4.4 „MIG-Schweißen von Aluminium“.