Pourquoi le début et la fin du cordon sont-ils critiques avec l’aluminium ?
Parce que l’aluminium évacue très rapidement la chaleur. Au début du cordon, la pièce est encore froide et l’arc fond mal le métal de base. Pendant le soudage, la chaleur prend ensuite si vite de l’avance qu’en fin de cordon les conditions deviennent défavorables à un remplissage propre du cratère.
- Au début du cordon, il y a un risque de manques de fusion et de porosités, car le métal fondu rencontre un matériau froid. Le début du cordon est aussi l’endroit où l’aluminium forme le plus facilement des fissures à chaud. C’est ce qu’a montré le projet de recherche AiF 13.983 de l’université de Magdebourg.
- En fin de cordon, un cratère subsiste si l’arc s’éteint brusquement. L’aluminium se rétracte d’environ 6 % de son volume à la solidification. S’il n’y a pas assez de métal fondu dans le cratère, des retassures et des fissures de cratère se forment. Dans le même projet, les fissures des éprouvettes soudées sans métal d’apport se trouvaient surtout dans le cratère final.
Comment amorcer l’arc de façon fiable : voir Amorçage de l’arc.
Qu’apportent les programmes de courant pour le début de cordon et le cratère final ?
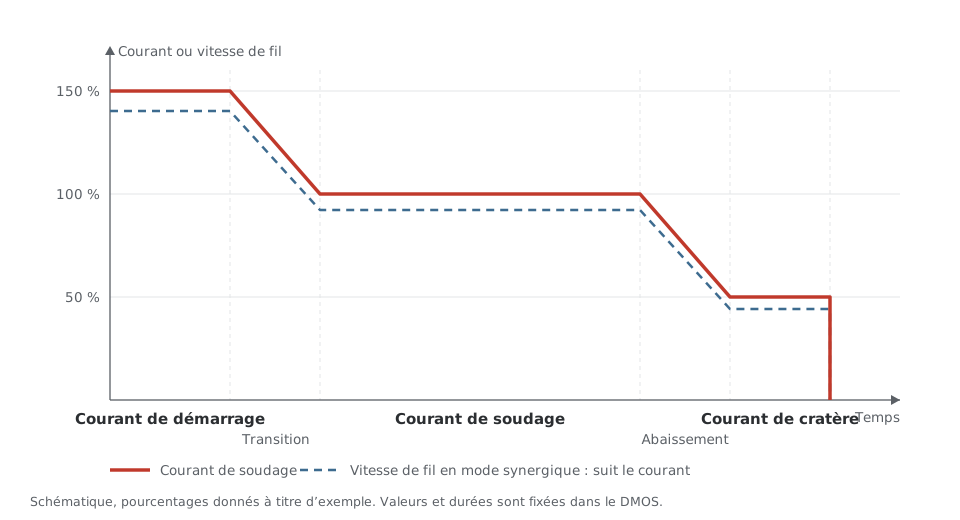
Ils améliorent les deux, mais n’éliminent pas les défauts de façon sûre. Les sources de courant modernes appliquent un courant de démarrage majoré au début du cordon et descendent en fin de cordon à un courant de remplissage de cratère avant de couper.
Un programme typique démarre à environ 150 % du courant de soudage, passe à 100 % après un court instant et se termine à environ 50 % pour remplir le cratère. Les valeurs et durées exactes relèvent du descriptif de mode opératoire de soudage (DMOS) et sont vérifiées sur la pièce. L’EN 1011-4 cite explicitement le programme de remplissage de cratère comme remède contre les fissures de cratère.
La limite en soudage MIG : avec les lois synergiques, la vitesse de fil est liée au courant. Plus de puissance au début du cordon signifie aussi plus de fil, moins de puissance en fin de cordon moins de fil. Il faudrait exactement l’inverse : beaucoup de chaleur avec peu de fil au début, assez de fil pour remplir avec peu de chaleur à la fin. C’est pourquoi les manques de fusion au départ, les porosités et les fissures de cratère ne peuvent pas être évités de façon sûre par les seuls programmes de courant.
Quelles mesures complémentaires sont utiles ?
Tout ce qui maintient le début du cordon et le cratère final hors de la pièce ou égalise les conditions thermiques. Lorsque la construction le permet, les appendices d’amorçage et de fin sont la solution la plus sûre.
| Mesure | Effet |
|---|---|
| Appendices d’amorçage et de fin | l’amorçage et le cratère final se trouvent hors du cordon et sont coupés ensuite ; l’EN 1011-4 recommande de placer le cratère final sur l’appendice de fin |
| Commencer et finir dans le métal de base | lorsqu’aucun appendice de fin n’est possible, amorcer par exemple dans le chanfrein en avant du début réel du cordon et ramener le cratère final sur du métal déjà soudé |
| Prolonger le cordon dans le métal de base | en fin de cordon, tirer le cordon de quelques millimètres au-delà du chanfrein dans le métal de base, afin que le cratère final se trouve hors de la section portante du cordon |
| Préchauffage | égalise l’écart de température entre le début et la fin et améliore la fusion au début du cordon |
| Montages de soudage refroidis | maintiennent une chaleur régulière et l’empêchent de prendre de plus en plus d’avance vers la fin du cordon |
| Moins d’interruptions | chaque interruption crée un nouveau départ et un nouveau cratère ; les soudures longitudinales et circulaires mécanisées sans arrêt évitent largement le problème |
Quand et à quelle température préchauffer : voir Préchauffage et température entre passes. La place des points de pointage est décrite dans l’article Préparation des joints.
Comment remplir manuellement le cratère final ?
Ne pas simplement couper l’arc. En fin de cordon, s’arrêter brièvement d’avancer et remplir le cratère avant qu’il ne se solidifie, puis éteindre l’arc.
- TIG avec commande à distance ou pédale : réduire lentement le courant tout en ajoutant du métal d’apport jusqu’à la solidification du bain.
- Sans réduction du courant : en fin de cordon, ramener rapidement l’arc sur une courte distance sur le cordon terminé en accélérant, de sorte que le cordon s’amincisse sur une courte longueur et que le cratère reste petit.
- En mécanisé : programmer la vitesse de fil, le courant et la tension de sorte que le cratère soit rempli à l’arrêt et que les valeurs soient réduites progressivement.
C’est aussi ce que décrit l’AWS Welding Handbook. Une fissure de cratère ne se répare pas après coup en ressoudant par-dessus : elle doit être meulée ou fraisée, puis ressoudée.
Comment éviter les fissures en général et quel métal d’apport réduit la sensibilité à la fissuration : voir Défauts de soudure et comment les éviter.
Questions fréquentes
Qu’est-ce qu’une fissure de cratère ?
Une fissure de solidification dans le cratère en fin de cordon. Elle apparaît lorsque l’arc s’éteint brusquement et que le bain se solidifie sans être alimenté. L’aluminium y est particulièrement sensible en raison de son retrait de solidification élevé.
Comment régler un programme de remplissage de cratère ?
Un courant de remplissage de cratère d’environ la moitié du courant de soudage peut servir de point de départ. Les valeurs et durées exactes dépendent du matériau, de l’épaisseur et de la forme du cordon ; elles sont déterminées sur des soudures d’essai et consignées dans le DMOS.
Pourquoi le cordon présente-t-il des manques de fusion au départ alors que le courant de démarrage est majoré ?
En soudage MIG, la vitesse de fil augmente en même temps que le courant. Une partie de la chaleur supplémentaire va alors dans le fil supplémentaire au lieu d’aller dans le métal de base. Les appendices d’amorçage ou le préchauffage sont ici plus efficaces.
Pour aller plus loin : articles sur le soudage de l’aluminium
La série suit l’ordre de la fabrication, de la préparation de surface jusqu’au cordon terminé. Pour une vue d’ensemble, voir Souder l’aluminium : ce qui change par rapport à l’acier.
- Couche d’oxyde
- Solubilité de l’hydrogène
- Condensation
- Préparation de surface avant soudage
- Préparation des joints
- Préchauffage et température entre passes
- Soudage sous protection gazeuse
- Dévidage du fil
- Amorçage de l’arc
- Dépôt noir
- Anodisation
- Points particuliers
- Défauts de soudure et comment les éviter
À propos de l’auteur
Robert Lahnsteiner, Ing., est ingénieur international en soudage (IWE) et gérant de MIGAL.CO GmbH. Après une formation en télécommunications et en électronique à la HTL de Braunau, il a travaillé dix-huit ans dans les techniques de soudage chez Fronius à partir de 1983. Depuis 2001, il dirige avec Martin Erl MIGAL.CO, le fabricant de fil de soudage en aluminium établi à Landau an der Isar. Ses domaines de prédilection sont les métaux d’apport en aluminium, la fabrication et le dévidage du fil ainsi que la surveillance des procédés de soudage. Au sein du DVS, il participe depuis une trentaine d’années au comité technique FA03 « Soudage à l’arc » et préside le groupe de travail 2.4.4 « Soudage MIG de l’aluminium ».