COMING SOON
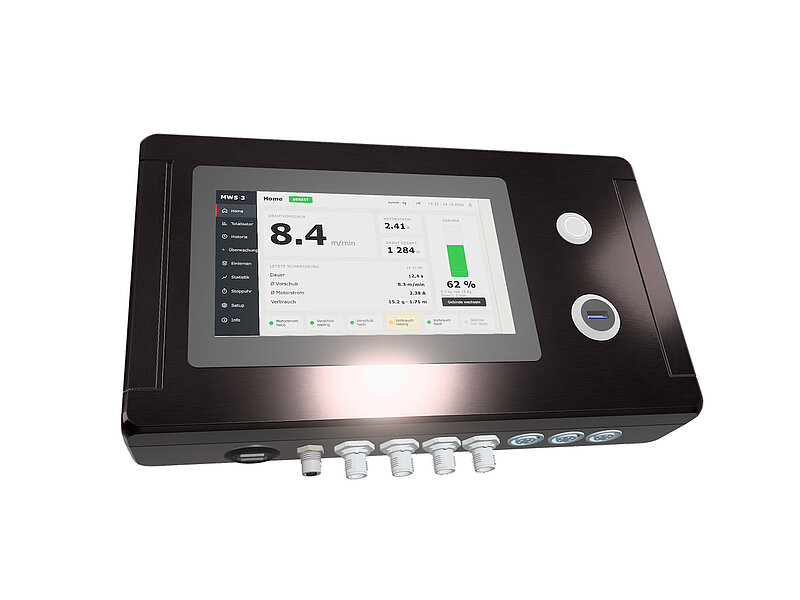
Le Drahtsensor MWS-3 est actuellement en cours de développement. Les images montrent une étude de design ; les caractéristiques techniques sont provisoires et peuvent évoluer. Vous souhaitez être informé du lancement commercial ou tester un appareil de présérie ? Écrivez-nous à info@migal.co.
Voyez votre dévidage du fil à la machine – pas seulement sur le réseau.
L'idée : un seul appareil pour l'opérateur, la maintenance et l'automate
Le Drahtsensor MWS-2 mesure le mouvement réel du fil avec un codeur à deux galets sans glissement et compare chaque pièce à une pièce de référence apprise. C'est un pur appareil edge : on le consulte via un navigateur.
Le MWS-3 amène cette mesure directement à la cellule de soudage. Un écran tactile lumineux de 7 pouces affiche la vitesse de dévidage, le courant moteur, la longueur de fil et la quantité restante dans le fût – en direct, en grand et lisible de loin. L'opérateur voit d'un coup d'œil si le fil avance, combien il en reste et si une alarme est en attente. Ni réseau, ni PC, ni navigateur nécessaires.
Trois produits dans un seul boîtier
-
Compteur de dévidage et de consommation de fil – chaque soudure est enregistrée avec sa durée, la vitesse de dévidage moyenne, le courant moteur moyen et la consommation de fil. Les totaux, l'historique et la quantité restante du conditionnement sont toujours visibles à l'écran.
-
Moniteur de process – la surveillance complète par pièce de référence du MWS-2 : apprentissage, comparaison d'enveloppe soudure par soudure, alerte de tendance pour l'usure progressive des galets, programmes, chronomètre et simulateur.
-
Interface machine – six alarmes configurables, quatre sorties 24 V programmables, six entrées 24 V et Modbus RTU sur RS-485 pour l'automate (API).
Pourquoi mesurer ?
Les générateurs de soudage ne mesurent pas la vitesse du fil – ils la déduisent de la rotation du moteur de dévidage. Le glissement entre les galets d'entraînement et le fil, une gaine usée ou une fin de fil dans le fût restent donc invisibles pour la machine. Le MWS-3 mesure directement sur le fil, indépendamment du générateur et de la commande du robot. Il peut être installé a posteriori sur n'importe quelle installation de soudage, quel que soit le fabricant.
Grâce au codeur numérique, aucun étalonnage annuel n'est nécessaire : la roue de mesure compte des impulsions, elle ne dérive pas.
Ce que voit l'opérateur
L'écran d'accueil est conçu pour l'atelier : grands chiffres, couleurs claires, aucun menu à parcourir. Présenté dans l'aperçu ci-dessous (étude de design, interface utilisateur en allemand) :
-
Vitesse de dévidage en m/min ou in/min, actualisée dix fois par seconde.
-
Courant moteur du dévidoir – le second indicateur de friction, de galets usés ou de gaine bouchée.
-
Longueur de fil de la pièce en cours et taux d'utilisation de la cellule.
-
Niveau du conditionnement sous forme de barre avec la quantité restante en kilogrammes – un appui ouvre la configuration du conditionnement.
-
État et alarmes – six champs d'alarme, verts ou jaunes, plus une ligne d'état avec le programme actif.
Démarrage, arrêt, apprentissage, chronomètre et réglages sont accessibles d'un seul appui. L'interface est disponible en anglais et en allemand ; d'autres langues sont préparées. Les unités métriques et impériales peuvent être commutées pour l'ensemble de l'appareil.
Neuf écrans, un seul écran tactile
Tout ce que mesure le MWS-3 est disponible directement à la cellule de soudage – sans PC, navigateur ni réseau. La navigation latérale est toujours visible ; l'en-tête affiche l'état de l'appareil, les unités actuelles, la langue, l'heure et le verrouillage du setup. Vous voyez ci-dessous les neuf écrans de l'interface utilisateur (étude de design, version anglaise ; l'interface est disponible en anglais et en allemand, d'autres langues sont prévues).
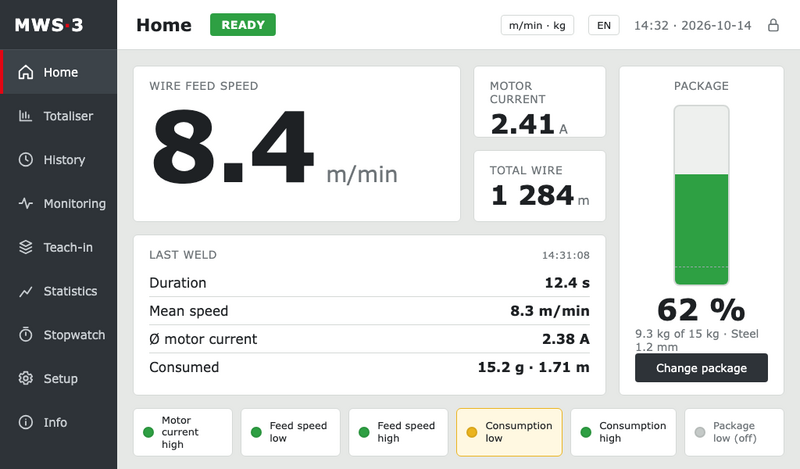
1 · Accueil – la vue en direct pour l'opérateur
La vitesse de dévidage s'affiche en grands chiffres en m/min ou in/min, rafraîchie dix fois par seconde. À côté : le courant moteur du dévidoir et le fil total dévidé. La carte dernière soudure indique la durée, la vitesse moyenne, le courant moteur moyen et le fil consommé en grammes et en mètres. La colonne conditionnement montre la quantité restante dans le fût ou sur la bobine sous forme de barre et en kilogrammes – un appui ouvre le réglage du conditionnement. Six tuiles d'alarme passent au jaune lorsqu'un seuil est dépassé ; une bannière d'alarme avec acquittement apparaît dans l'en-tête.
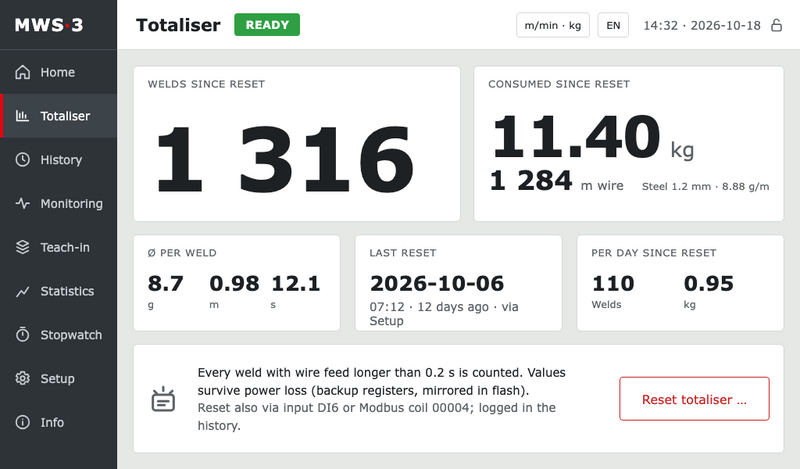
2 · Totalisateur – la consommation depuis la dernière remise à zéro
Nombre de soudures et consommation de fil en kilogrammes et en mètres depuis la dernière remise à zéro, ainsi que les moyennes par soudure (grammes, mètres, secondes) et le rythme par jour. Tout mouvement de fil de plus de 0,2 s compte comme une soudure. Les valeurs sont conservées dans des registres sauvegardés par batterie et dupliquées en flash : elles survivent à une coupure de courant. Le totalisateur se remet à zéro via une boîte de dialogue de confirmation à l'écran, via l'entrée DI6 ou via une bobine (coil) Modbus – chaque remise à zéro est consignée dans l'historique avec la date, l'heure et la source.
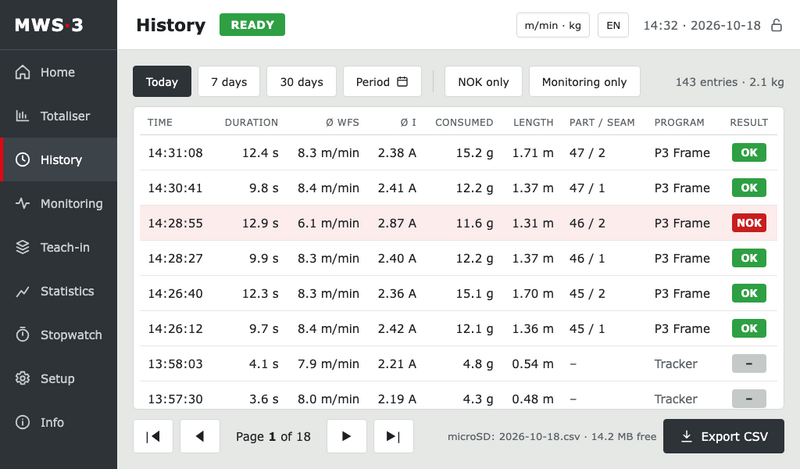
3 · Historique – chaque soudure enregistrée
Une ligne par soudure : heure, durée, vitesse de dévidage moyenne, courant moteur moyen, consommation, longueur de fil, numéro de pièce et de cordon, programme et résultat OK / NOK de la surveillance par pièce de référence. Filtrez par aujourd'hui, 7 jours, 30 jours ou une période libre, affichez uniquement les NOK ou uniquement la surveillance ; l'en-tête compte les entrées et additionne la masse de fil. Les données se trouvent sur la carte microSD sous forme de fichiers CSV quotidiens – consultez-les à l'écran ou emportez la carte au bureau. Exporter en CSV écrit la sélection actuelle dans un fichier pour Excel.
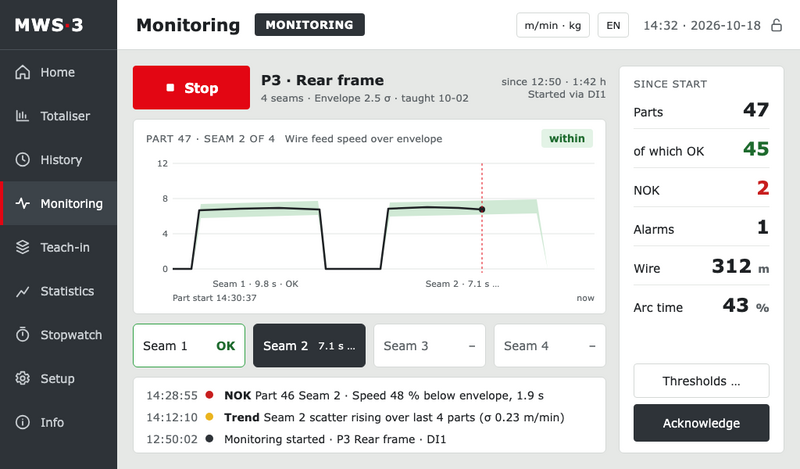
4 · Surveillance – comparaison avec la pièce de référence en temps réel
Démarrez la surveillance à l'écran, via l'entrée DI1 ou via Modbus. Le MWS-3 compare la vitesse de dévidage de chaque cordon à l'enveloppe de la pièce bonne apprise (±σ, configurable). Le graphique montre la courbe en direct dans l'enveloppe, les tuiles de cordons indiquent la durée et le résultat par cordon, et la liste d'événements consigne les cordons NOK avec l'écart, les alertes de tendance (un cordon dont la dispersion augmente) et les événements de démarrage/arrêt. Le panneau latéral compte les pièces, OK, NOK, alarmes, fil et pourcentage de temps d'arc depuis le démarrage. Les seuils sont à un appui de distance ; les alarmes s'acquittent à l'écran.
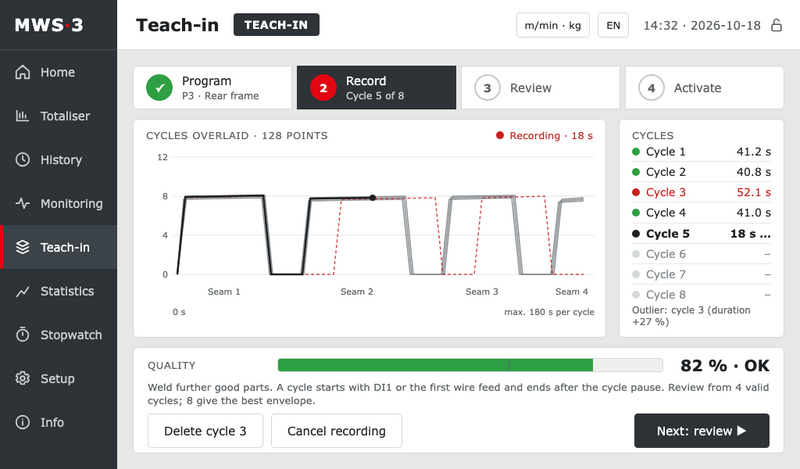
5 · Apprentissage – apprendre la pièce bonne en quatre étapes
Programme → Enregistrer → Contrôler → Activer. Soudez des pièces bonnes comme d'habitude : un cycle démarre avec DI1 ou au premier mouvement du fil et se termine après la pause de cycle (jusqu'à 180 s par cycle). Les cycles enregistrés sont superposés à l'écran avec 128 points chacun ; les valeurs aberrantes – ici un cycle 27 % plus long – sont signalées et peuvent être supprimées. Une barre de qualité indique quand l'enveloppe est suffisante : quatre cycles valides sont le minimum, huit donnent la meilleure enveloppe. Le résultat est enregistré sous forme de programme avec jusqu'à huit cordons ; 16 programmes sont disponibles et peuvent être sélectionnés depuis l'automate.
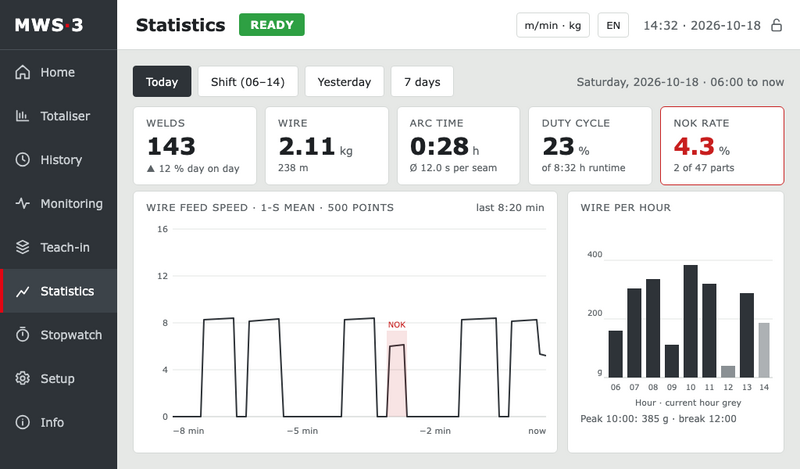
6 · Statistiques – le poste en un coup d'œil
Sélectionnez aujourd'hui, poste, hier ou 7 jours. Cinq tuiles résument les soudures (avec l'évolution par rapport à la veille), le fil en kilogrammes et en mètres, le temps d'arc avec la moyenne par cordon, le facteur de marche de la cellule et le taux de NOK. La vitesse de dévidage des dernières minutes est tracée en moyenne sur 1 seconde, les cordons NOK étant mis en évidence, et le diagramme en barres du fil par heure rend visibles les pics et les arrêts – la base des discussions sur le taux d'utilisation et la consommation, sans aucun export.
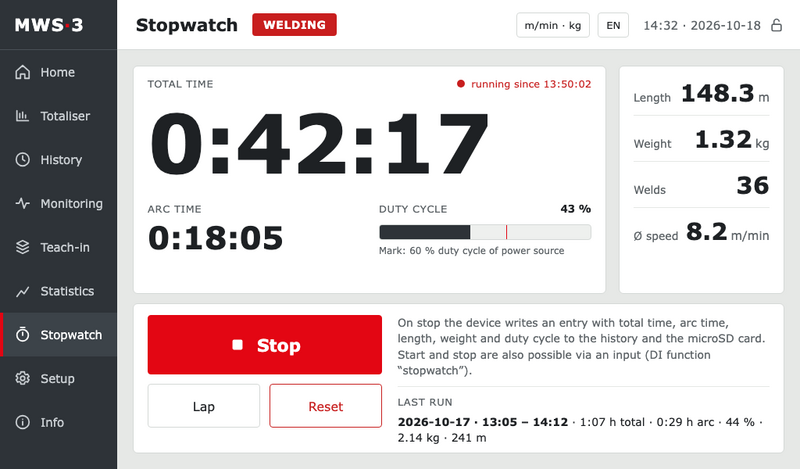
7 · Chronomètre – études de temps et contrôle du facteur de marche
Démarrer, arrêter, tour intermédiaire et remise à zéro. Pendant la mesure, le MWS-3 cumule le temps total, le temps d'arc et le facteur de marche – affichés par rapport au repère de 60 % d'un générateur typique – ainsi que la longueur de fil, le poids, le nombre de soudures et la vitesse de dévidage moyenne. À l'arrêt, une entrée avec toutes les valeurs est enregistrée dans l'historique et sur la carte microSD ; la dernière mesure reste visible. Le démarrage et l'arrêt peuvent aussi être commandés par une entrée digitale : un travail ou un essai peut ainsi être documenté sans toucher l'écran.
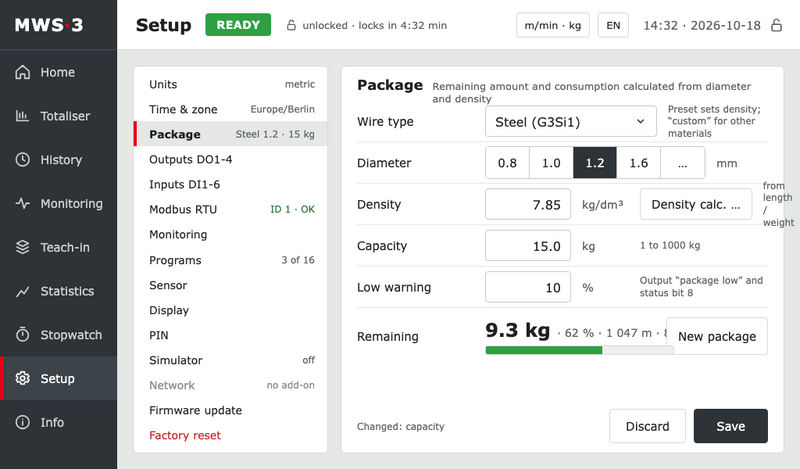
8 · Setup – tous les réglages sur l'appareil
Unités, fuseau horaire, conditionnement (préréglages de types de fil avec densité, diamètre, capacité de 1 à 1000 kg, seuil d'alerte de niveau bas qui pilote la sortie « conditionnement bas » et le bit d'état), les quatre sorties DO1–4, les six entrées DI1–6, adresse et débit en bauds Modbus RTU, seuils de surveillance, programmes, capteur, écran, verrouillage par code PIN avec reverrouillage automatique, simulateur, option réseau, mise à jour du firmware et retour aux réglages d'usine. Les modifications sont listées avant que vous les enregistriez ou les annuliez – aucun logiciel PC n'est nécessaire pour la mise en service.
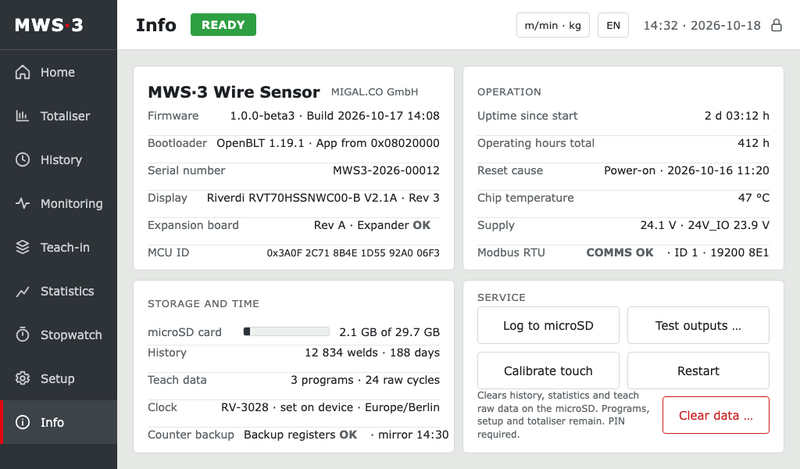
9 · Info – diagnostic et service
Firmware, bootloader, numéro de série, révision de l'écran et de la carte d'extension et ID du MCU pour les demandes d'assistance. Fonctionnement : durée de fonctionnement, heures de service, cause de la dernière réinitialisation, température de la puce, tensions d'alimentation et état de la liaison Modbus. Stockage et heure : occupation de la carte microSD, taille de l'historique, données d'apprentissage, horloge temps réel et état de la sauvegarde des compteurs. Service : écrire un journal de diagnostic sur la carte microSD, tester les sorties, étalonner l'écran tactile, redémarrer et – protégé par PIN – effacer l'historique et les statistiques tout en conservant les programmes, le setup et le totalisateur.
Consommation, totaux et historique
Chaque fois que le fil avance pendant plus de 0,2 s, le MWS-3 enregistre une soudure : heure de début, durée, vitesse de dévidage moyenne, courant moteur moyen, longueur et poids de fil. La dernière soudure est toujours affichée sur l'écran d'accueil.
-
Totalisateur – nombre de soudures et consommation totale en kilogrammes et en mètres depuis la dernière remise à zéro. Sauvegardé sur batterie, résiste à une coupure de courant.
-
Historique – chaque soudure est enregistrée sur la carte microSD. Parcourez et filtrez par date directement à l'écran, ou emportez la carte au bureau : les données sont stockées en CSV, prêtes pour Excel.
-
Niveau du conditionnement – saisissez le type de fil, le diamètre et le poids net de la bobine ou du fût. Le MWS-3 calcule la quantité restante à partir de la longueur de fil mesurée et avertit avant que le conditionnement ne soit vide – à l'écran, sur une sortie 24 V et, s'il est connecté, via Modbus ou MQTT. Les conditionnements entamés peuvent également être saisis.
Courant moteur : le second œil sur l'entraînement
Une pince ampèremétrique externe sur le moteur de dévidage (0–5 V ou 4–20 mA) fournit au MWS-3 une seconde mesure : l'effort que l'entraînement doit fournir pour pousser le fil. Un courant moteur qui augmente à vitesse de fil constante signifie une friction croissante – une gaine qui s'use, un tube contact qui accroche, un fût presque vide. L'alarme courant moteur élevé le signale bien avant que le fil ne s'arrête réellement.
Six alarmes, quatre sorties
Chaque alarme possède son propre seuil et peut être désactivée individuellement. Les alarmes sont évaluées à la fin de chaque soudure et affichées sous forme de champs verts ou jaunes sur l'écran d'accueil :
-
Courant moteur élevé
-
Conditionnement vide
-
Vitesse de dévidage basse / élevée
-
Consommation par soudure basse / élevée
Les quatre sorties 24 V high-side (0,5 A, protégées contre les courts-circuits, avec diagnostic) sont librement affectables : toujours activée/désactivée, heartbeat, fil en mouvement, vitesse de dévidage élevée ou basse, courant moteur élevé, consommation élevée ou basse, conditionnement bas, alarme en logique de sécurité positive, surveillance active, impulsion NOK, alerte de tendance ou appareil OK. Les six entrées 24 V acceptent un signal de début de pièce, un numéro de programme de l'automate, un acquittement d'alarme et une remise à zéro des compteurs.
Surveillance par pièce de référence intégrée
Tout ce qui a fait du MWS-2 un moniteur de process basé sur une référence est inclus – commandé sur l'écran tactile au lieu d'un navigateur :
-
Apprentissage – enregistrez quelques pièces bonnes vérifiées, le MWS-3 construit une courbe moyenne avec une bande de tolérance statistique pour chaque soudure. Un indicateur de qualité vous indique quand la référence est suffisamment bonne.
-
Surveillance – le signal en direct est comparé à l'enveloppe soudure par soudure. Vert à l'intérieur de la bande, rouge à l'extérieur. Les écarts sont signalés avec la pièce, la soudure, l'heure et l'écart maximal ; la sortie d'alarme arrête la ligne ou commute une lampe de signalisation.
-
Alerte de tendance – les galets usés se manifestent d'abord par une dispersion croissante de la vitesse du fil. Le MWS-3 avertit tant que les pièces sont encore bonnes : planifiez la maintenance au lieu d'arrêter la ligne.
-
Programmes – jusqu'à 16 références avec leurs propres seuils, sélectionnées à l'écran, via les entrées numériques ou par Modbus.
-
Chronomètre – temps total, temps d'arc, longueur de fil, poids de fil et facteur de marche d'une pièce, pour les descriptifs de mode opératoire de soudage et le calcul des coûts.
-
Simulateur – démontrez et formez au workflow complet sans cellule de soudage.
Modbus RTU pour l'automate
L'interface RS-485 parle Modbus RTU (adresse 1–247, 4800 à 115200 bauds). La table des registres fournit la vitesse en direct, le courant moteur, la dernière soudure, les totaux, le niveau du conditionnement, les alarmes et l'état de l'appareil. Un profil de compatibilité reproduit la table des registres des moniteurs de dévidage courants sur le marché, de sorte que les programmes automate existants peuvent être réutilisés ; un profil métrique natif ajoute les valeurs spécifiques au MWS. Le même protocole est disponible sur le port de service USB.
Réseau – quand vous le souhaitez
Le MWS-3 fonctionne de manière totalement autonome. Pour les usines qui souhaitent intégrer les données dans leur MES, SCADA ou base de données, une option Ethernet/PoE ajoute le tableau de bord web, les messages MQTT et la synchronisation horaire NTP connus du MWS-2 – et fait de l'appareil une source de données pour RoboCenter.
Conçu pour l'atelier
-
Boîtier robuste – boîtier en aluminium avec coins de protection, écran tactile capacitif utilisable avec des gants, écran IPS lumineux lisible en plein jour.
-
Alimentation 24 V CC depuis la cellule – pas de bloc d'alimentation supplémentaire.
-
Horloge temps réel sauvegardée sur batterie et compteurs non volatils : les totaux et le niveau du conditionnement résistent à une coupure de courant.
-
Mise à jour du firmware depuis une carte microSD ou par USB en quelques minutes ; le nouveau firmware est vérifié avant d'être activé.
-
Protection par code PIN pour la configuration et l'apprentissage, afin que personne ne modifie les seuils par inadvertance.
Ce que vous y gagnez
| Transparence à la cellule | Vitesse du fil, consommation, courant moteur et quantité restante visibles par tous – sans connexion, sans réseau. |
| Pas de surprise au fût | Quantité de fil restante d'un coup d'œil, sortie d'alerte avant que le conditionnement ne soit vide. |
| Surveillance à 100 % | Chaque soudure de chaque pièce comparée à la pièce de référence apprise – installable a posteriori quel que soit le fabricant de l'équipement. |
| Maintenance prédictive | L'alerte de tendance et le courant moteur révèlent tôt l'usure progressive des galets, des gaines et des tubes contact. |
| Documentation complète | Chaque soudure avec durée, vitesse, courant et consommation, archivée sur microSD en CSV. |
| Intégration automate sans ingénierie | Entrées et sorties 24 V plus Modbus RTU – raccordé en une heure, pas en un projet. |
| Pas de service d'étalonnage | Codeur numérique au lieu d'un capteur analogique : pas de réétalonnage annuel, pas de dérive. |
MWS-2 ou MWS-3 ?
| Drahtsensor MWS-2 | Drahtsensor MWS-3 | |
|---|---|---|
| Utilisation | Navigateur web | Écran tactile 7 pouces à la cellule, navigateur web en option |
| Réseau | Ethernet/PoE requis pour le fonctionnement | Autonome ; Ethernet/PoE en option |
| Vitesse du fil, longueur de fil | oui | oui |
| Courant moteur | – | oui, pince ampèremétrique externe |
| Historique des soudures, totaux, niveau du conditionnement | archive d'événements, niveau du conditionnement | historique par soudure, totalisateur, niveau du conditionnement, le tout à l'écran |
| Surveillance par pièce de référence, alerte de tendance | oui | oui |
| Entrées / sorties numériques | 1 / 4 | 6 / 4 |
| Interface automate | MQTT | Modbus RTU (RS-485), MQTT avec l'option réseau |
| Utilisation typique | Cellules en réseau, acquisition de données, laboratoires | Cellules sans réseau, information de l'opérateur, suivi de la consommation |
Bon à savoir
Le MWS-3 détecte les écarts par rapport à l'état de référence appris – il complète la qualification de votre procédé de soudage, il ne la remplace pas. Après une modification des paramètres de soudage ou du programme robot, il suffit de réapprendre la référence : quelques pièces, un bouton.
Caractéristiques techniques (provisoires)
| Écran | Écran tactile IPS 7 pouces, 1024 × 600 pixels, 850 cd/m², tactile capacitif |
| Diamètres de fil | 0,8 mm – 1,6 mm (plus grands sur demande) |
| Principe de mesure | Roue de mesure à deux galets avec codeur incrémental, 600 impulsions par tour |
| Résolution | 0,0286 mm (évaluation en quadrature) |
| Précision | 0,7 % à 10 m/min et 0,1 s d'échantillonnage |
| Vitesse de dévidage | 0 – 50 m/min (0 – 1970 in/min) |
| Entrée courant moteur | Pince ampèremétrique externe, 0 – 5 V ou 4 – 20 mA, 16 bits, zéro et échelle réglables ; seconde entrée analogique pour un second capteur |
| Entrées numériques | 6 × 24 V (début de pièce, numéro de programme, acquittement, remise à zéro des compteurs) |
| Sorties numériques | 4 × 24 V high-side, 0,5 A, protégées contre les courts-circuits, avec diagnostic, librement affectables |
| Alarmes | Courant moteur élevé, conditionnement vide, vitesse de dévidage basse/élevée, consommation basse/élevée – seuils réglables, désactivables individuellement |
| Interface automate (API) | Modbus RTU sur RS-485, adresse 1–247, 4800 – 115200 bauds |
| Interface de service | USB (Modbus, console, mise à jour du firmware) |
| Réseau (option) | Ethernet 10/100 Mbit/s, Power over Ethernet, tableau de bord web, MQTT 3.1.1 et 5, NTP |
| Enregistrement des données | Carte microSD : soudures, événements et statistiques par pièce, export CSV |
| Surveillance | Apprentissage avec jusqu'à 16 programmes, comparaison d'enveloppe par soudure, alerte de tendance, chronomètre, simulateur |
| Horloge temps réel | Sauvegardée sur batterie, fuseau horaire et heure d'été configurables |
| Unités | Métriques ou impériales (m/min ↔ in/min, m ↔ ft, kg ↔ lb, mm ↔ in), commutables sur l'appareil |
| Langues | Anglais, allemand (autres langues préparées) |
| Alimentation | 24 V CC (18 – 30 V), typiquement 10 W |
| Indice de protection | Face avant IP54, face arrière IP20 (objectif) |
| Température de fonctionnement | 0 – 50 °C |
| Boîtier | Aluminium, env. 230 × 170 × 60 mm (étude de design, dimensions définitives à venir) |
Contenu de la livraison
-
Unité d'affichage MWS-3 avec connecteurs pour 24 V CC, capteur de fil, RS-485, USB et entrées/sorties numériques.
-
Capteur de fil (codeur) avec câble de 1,5 m et connecteur.
-
En option : pince ampèremétrique pour le courant moteur, option Ethernet/PoE, kit de montage pour installation en façade ou sur support.