Pourquoi l’arc s’amorce-t-il moins facilement sur l’aluminium que sur l’acier ?
Parce que l’aluminium conduit très bien l’électricité et qu’il est recouvert d’une couche d’oxyde isolante. Lors de l’amorçage par court-circuit, l’extrémité du fil doit chauffer au point de fondre et d’ioniser le gaz de protection. Avec l’aluminium, l’échauffement par effet Joule est bien plus faible qu’avec l’acier.
- Conductivité : la chaleur dans l’extrémité du fil est produite par le courant dans la résistance électrique (I²·R). L’aluminium conduit bien mieux que l’acier, si bien que l’extrémité du fil chauffe plus lentement. Plus le fil est pur, plus la conductivité est élevée et plus l’amorçage est difficile.
- Couche d’oxyde : l’extrémité du fil et la pièce portent une couche d’oxyde dure et isolante. Elle doit être percée avant que le courant puisse passer. Des couches épaisses après un traitement thermique, un stockage humide ou une anodisation empêchent complètement l’amorçage.
- Conduction thermique : l’aluminium évacue rapidement la chaleur. Sur une pièce froide, le début du cordon fond donc moins bien que sur l’acier.
- Gaz de protection : l’hélium s’ionise plus difficilement que l’argon. Plus la teneur en hélium augmente, plus l’amorçage est difficile.
Plus d’informations sur la couche d’oxyde dans l’article Couche d’oxyde, sur l’argon et l’hélium dans l’article Soudage sous protection gazeuse.
Comment une source de courant MIG amorce-t-elle l’arc ?
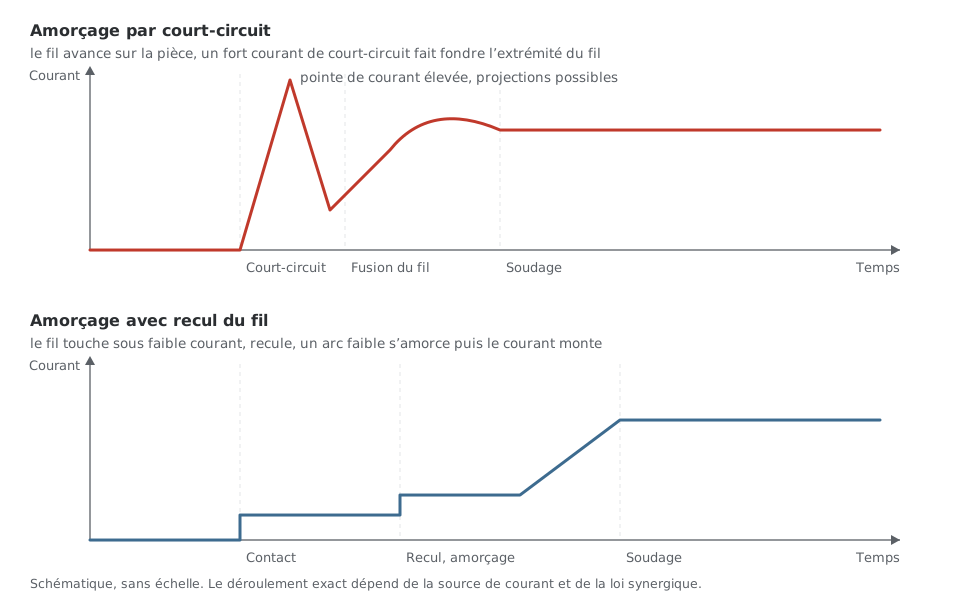
Presque toujours par court-circuit : le fil avance sur la pièce, un courant élevé fait fondre l’extrémité du fil et l’arc s’établit. La réussite de l’opération avec l’aluminium dépend de la rapidité avec laquelle la source de courant peut réguler le courant.
| Méthode d’amorçage | Fonctionnement |
|---|---|
| Amorçage par court-circuit classique | La montée du courant est réglée au moyen de selfs. Avec l’aluminium, cela ne résolvait souvent qu’en partie le problème d’amorçage. |
| Amorçage à régulation électronique | Les sources de courant modernes font monter très rapidement le courant d’amorçage, puis reviennent rapidement aux paramètres de soudage. |
| Amorçage avec recul du fil | Le fil avance lentement jusqu’au contact, recule de quelques millimètres et un arc de faible puissance s’amorce. Il est ensuite porté rapidement aux paramètres de soudage. L’amorçage est pratiquement sans projections et précis dans le temps. |
L’amorçage avec recul du fil nécessite un entraînement du fil directement à la torche, qui fait avancer et reculer le fil avec précision. La torche devient ainsi plus grosse et plus lourde, ce qui est un inconvénient en soudage manuel et sur les robots. Le fonctionnement des entraînements à la torche est décrit dans l’article Dévidage du fil.
Qu’est-ce qui perturbe l’amorçage dans la pratique ?
Le plus souvent, ce n’est pas la source de courant mais le circuit du courant : extrémité du fil, tube contact, prise de masse et dévidage. Chaque mauvais point de contact et chaque retard dans l’avance du fil dégrade l’amorçage.
| Cause | Remède |
|---|---|
| Boule solidifiée et oxydée à l’extrémité du fil | couper l’extrémité du fil avant l’amorçage ; de nombreuses sources de courant mettent en forme l’extrémité du fil en fin de soudure, de sorte qu’il ne reste pas de grosse boule |
| Prise de masse sur de l’oxyde ou une couche anodique | raccorder la masse sur du métal nu ; les couches anodiques isolent et doivent aussi être éliminées à l’endroit de la prise de masse |
| Tube contact usé ou rétréci | contrôler et remplacer le tube contact ; un mauvais transfert de courant rend l’amorçage et l’arc instables |
| Le fil arrive en retard ou irrégulièrement | contrôler la pression des galets, la gaine et le faisceau, voir dévidage du fil |
| Pas de protection gazeuse à l’amorçage | régler un temps de pré-gaz afin que le gaz de protection soit déjà présent sur le joint au moment où l’arc s’amorce |
Comment éviter les défauts en début de cordon ?
Avec suffisamment de chaleur dès le départ. Sur une pièce froide, le début du cordon fond mal, et les manques de fusion, porosités et fissures sont probables. Le début du cordon est aussi l’endroit où l’aluminium forme le plus facilement des fissures à chaud.
- Utiliser un programme de démarrage : de nombreuses sources de courant proposent un courant de démarrage majoré, qui passe au courant de soudage après un court instant. Le début du cordon fond ainsi de façon sûre.
- Appendices d’amorçage : lorsque la construction le permet, amorcer sur un appendice d’amorçage et garder le début incertain hors de la pièce.
- Points de pointage : ne pas les placer directement au début du cordon, mais un peu après. Dans le projet AiF 13.983 de l’université de Magdebourg, le début du cordon était l’endroit le plus sensible à la fissuration à chaud, et le fait de ne pas pointer le début du cordon a nettement réduit la sensibilité à la fissuration.
- Ne pas « chercher » sur la pièce : les tentatives d’amorçage à côté du joint laissent des coups d’arc avec des points fondus et de l’oxyde sur la surface.
Après l’amorçage, l’arc doit continuer à brûler de façon stable. Pour l’arc pulsé, l’AiF 12.239 N recommande de ne pas laisser le courant de base descendre en dessous d’environ 20 A. Les points à surveiller en fin de cordon sont traités dans l’article Début de cordon et cratère final, la préparation et le pointage des joints dans l’article Préparation des joints.
Comment amorcer en soudage TIG de l’aluminium ?
Généralement sans contact, par haute fréquence. Une impulsion haute tension ionise l’espace entre l’électrode de tungstène et la pièce sans que l’électrode touche la pièce. Le tungstène reste ainsi hors du cordon.
Un article des DVS-Berichte (Willinger et Schörghuber, 2022) décrit ce qui compte ici. Sur les surfaces rugueuses et avec les tôles minces, l’arc s’amorce mieux si l’électrode est reliée au pôle positif pendant l’amorçage. Cet amorçage en polarité positive n’existe que sur les postes à courant alternatif. Sur des surfaces lisses ou polies, il peut en revanche entraîner un long retard d’amorçage et une large zone de nettoyage. Pour les applications mécanisées, une aide à l’amorçage est recommandée.
Lorsque la haute fréquence perturbe d’autres équipements, de nombreuses sources de courant proposent l’amorçage par contact (lift-arc) : l’électrode est posée sur la pièce puis relevée, et le courant ne passe qu’ensuite. Lors du contact sur l’aluminium, un risque résiduel d’inclusions de tungstène subsiste toutefois.
Questions fréquentes
Pourquoi l’arc s’amorce-t-il mal sur l’aluminium ?
L’aluminium conduit très bien l’électricité, de sorte que l’extrémité du fil chauffe à peine pendant le court-circuit. S’y ajoute la couche d’oxyde isolante sur le fil et la pièce. Les sources de courant modernes compensent cela par une montée de courant très rapide.
Que faire si l’arc MIG ne s’amorce pas sur l’aluminium ?
Couper l’extrémité du fil, mettre à nu l’endroit de la prise de masse, contrôler le tube contact et vérifier le dévidage. Sur les pièces anodisées, la couche anodique doit être éliminée au niveau du joint et de la prise de masse.
Pourquoi le début du cordon présente-t-il souvent des manques de fusion sur l’aluminium ?
Parce que l’aluminium évacue rapidement la chaleur et que la pièce froide fond mal au départ. Un programme de démarrage avec courant de démarrage majoré ou un appendice d’amorçage aide.
L’amorçage avec recul du fil est-il meilleur ?
L’amorçage est très propre et reproductible. Il nécessite toutefois un entraînement directement à la torche, ce qui rend la torche plus grosse et plus lourde. Son intérêt dépend de l’application.
Pour aller plus loin : articles sur le soudage de l’aluminium
La série suit l’ordre de la fabrication, de la préparation de surface jusqu’au cordon terminé. Pour une vue d’ensemble, voir Souder l’aluminium : ce qui change par rapport à l’acier.
- Couche d’oxyde
- Solubilité de l’hydrogène
- Condensation
- Préparation de surface avant soudage
- Préparation des joints
- Préchauffage et température entre passes
- Soudage sous protection gazeuse
- Dévidage du fil
- Début de cordon et cratère final
- Dépôt noir
- Anodisation
- Points particuliers
- Défauts de soudure et comment les éviter
À propos de l’auteur
Robert Lahnsteiner, Ing., est ingénieur international en soudage (IWE) et gérant de MIGAL.CO GmbH. Après une formation en télécommunications et en électronique à la HTL de Braunau, il a travaillé dix-huit ans dans les techniques de soudage chez Fronius à partir de 1983. Depuis 2001, il dirige avec Martin Erl MIGAL.CO, le fabricant de fil de soudage en aluminium établi à Landau an der Isar. Ses domaines de prédilection sont les métaux d’apport en aluminium, la fabrication et le dévidage du fil ainsi que la surveillance des procédés de soudage. Au sein du DVS, il participe depuis une trentaine d’années au comité technique FA03 « Soudage à l’arc » et préside le groupe de travail 2.4.4 « Soudage MIG de l’aluminium ».