Qu’est-ce que le brasage TIG ?
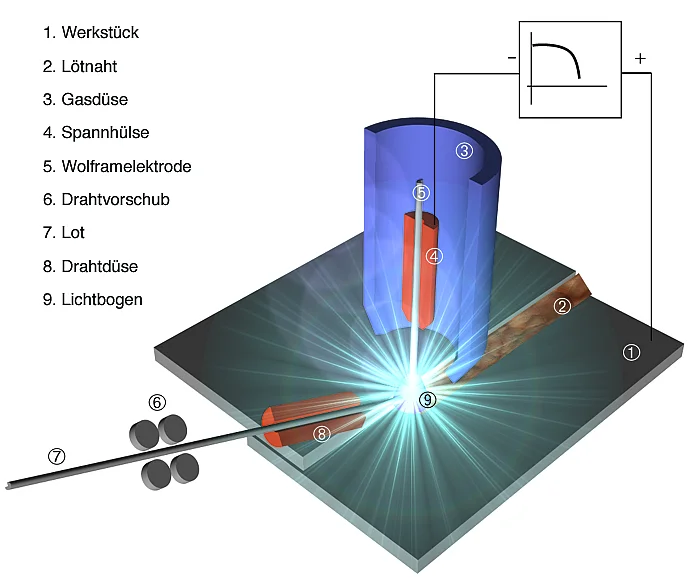
En brasage TIG, l’arc jaillit entre une électrode en tungstène et la tôle. Le métal d’apport est amené hors courant par le côté, à la main sous forme de baguette ou de façon mécanisée sous forme de fil froid. Comme l’arc et la quantité de métal d’apport se règlent séparément, la chaleur dans la tôle se dose finement.
C’est la différence essentielle avec le brasage MIG : là, le fil est lui-même l’électrode, et plus de fil signifie aussi plus de courant. En brasage TIG, la chaleur reste la même, que l’on ajoute plus ou moins de métal d’apport. On brase presque toujours avec un arc continu, de préférence dans les positions PA et PB.
À la main, le travail ressemble au brasage à la flamme avec baguette, mais sans flux. En mécanisé, le fil arrive latéralement dans l’arc par un dévidoir fil froid. Dans le procédé fil chaud, le fil est en plus chauffé par résistance. Cela apporte de la vitesse ou moins de déformation.
Quand le brasage TIG est-il préférable au brasage MIG ?
Lorsque le joint doit être propre et sans projections et que la couche de zinc à côté du joint doit être préservée autant que possible, par exemple pour les joints visibles, les petites séries ou les réparations. Pour les séries rapides et les joints difficiles d’accès dans l’espace, le brasage MIG est le plus souvent le meilleur choix.
- Couche de zinc : dans une étude de la SLV de Munich, la chaleur a pu être réglée en brasage TIG de telle sorte que la couche de zinc à côté du joint soit préservée. Au bord du joint ne s’est formé qu’un liseré étroit de laiton, et aucune fissure ouverte n’est apparue à côté du joint.
- Projections : selon DVS 0938-3, le brasage TIG et le brasage plasma sont considérés comme exempts de projections. Les retouches sur les surfaces visibles disparaissent en grande partie.
- Limite de vitesse et d’accessibilité : l’amenée latérale du fil rend la torche dépendante de la direction. Pour des joints dans toutes les directions sur robot, c’est un inconvénient.
- Limite de dissolution : dans la même étude, les brasages TIG ont montré une dissolution du matériau de base plus importante que les brasages MIG. Si l’on brase trop lentement ou si l’on laisse l’arc stationner trop longtemps, la tôle fond.
Sur les tôles à haute résistance, le bridage a un effet marqué : sur HCT600X, le nombre de petites pénétrations de métal d’apport est passé de 2 à 13 en brasage TIG avec bridage rigide (Aicher et Cramer, DVS-Berichte 244, 2007). Pour en savoir plus : Défauts et fissuration au brasage.
Quelle installation faut-il pour le brasage TIG ?
Toute source de courant continu TIG courante. Une source pulsée n’est pas nécessaire, 20 à 150 A suffisent pour la plupart des travaux. Pour le brasage mécanisé, on ajoute un dévidoir fil froid.
- Torche : torches TIG du commerce. Il existe des torches manuelles avec amenée de fil intégrée, commandée par la gâchette de la torche.
- Mécanisé : l’amenée de fil est fixée à l’extérieur de la torche. Les torches robot avec amenée de fil externe et interface de changement de torche sont l’état de la technique.
- Amorçage : amorcer sans contact par haute fréquence, pas par grattage. Cela évite les inclusions de tungstène dans le joint.
- Distance : en brasage automatisé, un capteur de distance maintient la longueur d’arc constante et empêche l’électrode de plonger dans le bain.
Qu’est-ce que le brasage plasma ?
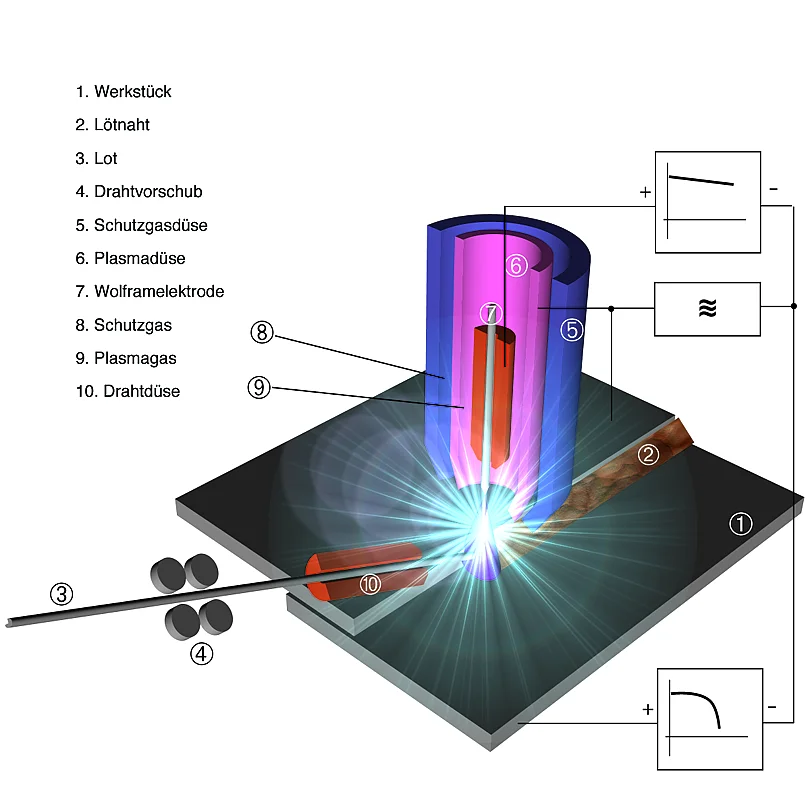
Le brasage plasma fonctionne comme le brasage TIG avec une électrode en tungstène et un fil amené hors courant, mais avec un arc constricté par une tuyère. La chaleur agit ainsi de façon plus concentrée, on brase plus vite et presque sans projections.
Comme le fil ne conduit pas de courant, la quantité de métal d’apport fondue dépend peu de la chaleur apportée. La forme du joint se règle donc dans de larges limites, plate et large ou étroite et haute. On brase avec un arc continu ou pulsé, de préférence en PA ou PB.
Un exemple connu tiré de DVS 0938-2 est le pavillon de véhicule brasé plasma de façon automatisée : tôle DC05 à revêtement de zinc électrolytique ZE 75/75, 0,8 mm d’épaisseur, métal d’apport CuSi3 de 1,2 mm, argon comme gaz de protection et gaz plasmagène. Comme en brasage TIG, l’amenée latérale du fil limite la mobilité sur robot.
Quelle installation faut-il pour le brasage plasma ?
Une source de courant à caractéristique fortement plongeante avec amorçage sans contact, une torche plasma refroidie par eau et une amenée de fil externe. À la main, on brase avec 5 à 75 A, en mécanisé et sur robot avec jusqu’à 250 A.
- Amorçage : le plus souvent, une unité haute fréquence amorce l’arc directement vers la pièce ou un arc pilote vers la tuyère. Sur robot, la commande et le robot doivent être blindés contre les impulsions haute fréquence.
- Torche : les torches plasma sont refroidies par eau pour que la tuyère et l’électrode durent longtemps. Sur robot, la tête de torche se change par une interface vissée.
- Amenée du fil : le fil de cuivre tendre est dévidé en push-pull, avec un entraînement placé près de la torche. Des entraînements légers à deux galets améliorent l’accessibilité.
- Refusion sans fil : comme l’arc et l’amenée du fil sont séparés, un joint peut être refondu une nouvelle fois sans fil. Les torches manuelles ont pour cela un interrupteur dédié.
Valeurs indicatives pour le brasage plasma
DVS 0938-1 donne des valeurs indicatives pour le brasage plasma manuel en arc pulsé sur le cordon d’angle d’un assemblage à recouvrement : courant d’impulsion de 35 à 85 A pour les tôles jusqu’à 2 mm, de 100 à 120 A pour 3 mm, fil CuSi3Mn1 de 1,0 mm.
| Épaisseur de tôle | 0,6 mm | 0,8 mm | 1,0 mm | 1,2 mm | 1,5 mm | 2,0 mm | 3,0 mm |
|---|---|---|---|---|---|---|---|
| Courant d’impulsion | 35–85 A | 100–120 A | |||||
| Courant de base | 17–42 A | 50–60 A | |||||
| Tension | 23–32 V | ||||||
| Fréquence d’impulsion | 2,5–3,0 Hz | ||||||
| Vitesse de fil | 2,5 m/min | 2,7 m/min | 4,0 m/min | 5,7 m/min | 6,5 m/min | 8,5 m/min | 11,0 m/min |
Valeurs indicatives selon DVS 0938-1:2012, tableau 4 : matériau de base DC05 + ZE 75/75, tôles de même épaisseur, jeu technique nul, métal d’apport S-CuSi3Mn1 1,0 mm, gaz de protection I1 (argon) 12 l/min, gaz plasmagène I1 0,9 l/min, torche neutre, métal d’apport amené en position tirée, position PA ou PB. Les valeurs dépendent de la source de courant et doivent être déterminées pour chaque application.
Pour le brasage TIG, la fiche technique ne donne pas de tableau. Le cadre est de 20 à 150 A en courant continu, réglé de façon que le métal d’apport mouille bien sans que la tôle fonde.
Quelles variantes existe-t-il ?
Outre le brasage avec fil froid, il existe le fil chaud, le brasage plasma poudre, le brasage plasma à un seul flux gazeux et le brasage plasma-MIG. Toutes visent plus de vitesse ou une meilleure adaptation à la pièce.
- Fil chaud (TIG et plasma) : le fil est chauffé par résistance au moyen d’une source de courant propre. La chaleur supplémentaire dans le métal d’apport se traduit en vitesse ou en déformation moindre.
- Brasage plasma poudre (PPAB) : le métal d’apport arrive sous forme de poudre, coaxialement à l’arc. La torche est indépendante de la direction, ce qui aide sur robot. Toutes les particules de poudre ne fondent pas, la surface du joint peut devenir rugueuse et demander des retouches.
- Plasma à un seul flux gazeux : le plasma se forme par un flux gazeux ciblé à l’extérieur de la torche. La puissance et la vitesse de brasage augmentent nettement, la forme de la tuyère adapte le procédé à la tâche.
- Brasage plasma-MIG : un arc MIG brûle à l’intérieur d’un plasma annulaire. Ici, le fil conduit le courant, seule exception parmi les variantes plasma.
Le couplage avec le laser est décrit dans la page Brasage laser et hybride. Tous les procédés comparés : Les procédés en un coup d’œil.
Quel métal d’apport et quel gaz ?
CuSi3Mn1 sous argon. Les métaux d’apport contenant de l’aluminium comme CuAl8 mouillent mal en brasage TIG et plasma et ne conviennent donc pas selon DVS 0938-1.
La retouche fait exception : un joint brasé MIG avec CuAl8 ne peut être repris qu’avec le même métal d’apport, et DVS 0938-2 indique pour cela le brasage TIG en courant alternatif. Le principe vaut ici aussi : ne jamais resouder un joint brasé, même meulé.
Le gaz de protection est l’argon pur en brasage TIG ; en brasage plasma, l’argon sert de gaz de protection et de gaz plasmagène. Détails dans Métaux d’apport et désignations normalisées et Gaz de protection.
- ML CuSi3 : métal d’apport standard pour le brasage TIG et plasma des tôles galvanisées
- tous les fils de cuivre : Fil à souder en alliages de cuivre
Défauts typiques en brasage TIG et plasma
Le défaut typique du procédé est l’inclusion de tungstène. Elle apparaît lors d’un amorçage par grattage ou lorsque l’électrode touche le bain de métal d’apport.
- Amorcer sans contact par haute fréquence.
- Ne pas plonger l’électrode dans le bain ; sur robot, capteur de distance ou programmation adaptée.
- Vérifier la position de l’amenée du métal d’apport : si le fil ne rencontre pas l’arc, des manques de liaison et des défauts de remplissage apparaissent.
- Le soufflage magnétique dévie l’arc. Le remède est un meilleur emplacement pour la prise de masse.
Tous les types de défauts avec leurs causes : Défauts et fissuration au brasage. Jeux et types d’assemblage : Types d’assemblage et géométrie du joint.
Questions fréquentes
Peut-on braser avec n’importe quel poste TIG ?
Oui, avec toute source de courant continu TIG courante. Une fonction pulsée n’est pas nécessaire. Ce qui compte, c’est un amorçage sans contact et une intensité finement réglable dans la plage basse.
Faut-il un flux en brasage TIG ?
Non. Le gaz de protection assure le rôle du flux, comme dans tous les procédés de brasage à l’arc. C’est ce qui distingue le brasage TIG du brasage à la flamme.
Brasage TIG ou brasage MIG ?
Le brasage MIG pour la série, la vitesse et les joints dans toutes les directions. Le brasage TIG pour les joints visibles sans projections, les réparations et les endroits où la galvanisation à côté du joint doit être préservée autant que possible.
Quand choisir le brasage plasma ?
Pour des joints mécanisés sur tôles minces qui doivent être brasés rapidement, sans projections et avec une forme de joint régulière, par exemple sur des pièces de carrosserie.
Peut-on braser au TIG avec CuAl8 ?
Pour assembler, non : les métaux d’apport contenant de l’aluminium mouillent mal dans ce cas. Pour retoucher un joint en CuAl8, le brasage TIG en courant alternatif est la voie prévue.
Pour aller plus loin : articles sur le brasage à l’arc
La série suit l’ordre dans lequel les questions se posent en pratique : du procédé au joint terminé, en passant par le métal d’apport, le gaz et le matériau de base. Pour une vue d’ensemble, voir Le brasage à l’arc.
- Braser ou souder ?
- Les procédés en un coup d’œil
- Brasage MIG
- Brasage laser et hybride
- Métaux d’apport et désignations normalisées
- Gaz de protection
- Matériaux de base et revêtements
- Dévidage du fil
- Types d’assemblage et géométrie du joint
- Défauts et fissuration au brasage
- Contrôle, retouche, sécurité au travail
À propos de l’auteur
Robert Lahnsteiner, Ing., est ingénieur international en soudage (IWE) et gérant de MIGAL.CO GmbH. Après une formation en télécommunications et en électronique à la HTL de Braunau, il a travaillé dix-huit ans dans les techniques de soudage chez Fronius à partir de 1983. Depuis 2001, il dirige avec Martin Erl MIGAL.CO, le fabricant de fil de soudage en aluminium établi à Landau an der Isar. Ses domaines de prédilection sont les métaux d’apport en aluminium, la fabrication et le dévidage du fil ainsi que la surveillance des procédés de soudage. Au sein du DVS, il participe depuis une trentaine d’années au comité technique FA03 « Soudage à l’arc » et préside le groupe de travail 2.4.4 « Soudage MIG de l’aluminium ».