Pourquoi le fil d’aluminium est-il plus difficile à dévider que le fil d’acier ?
Parce qu’il est tendre et flambe facilement. Les systèmes de dévidage ont été conçus pour le fil d’acier, rigide et qui glisse bien. Le fil d’aluminium a une rigidité au flambage bien plus faible, se déforme sous la pression des galets d’entraînement et se fait raboter sur chaque arête vive.
L’aluminium pur et les fils AlSi sont les plus difficiles, car ils sont plus tendres que les fils AlMg. Or une vitesse de fil constante est l’une des grandeurs les plus importantes en soudage MIG. Si elle varie, la longueur d’arc, la pénétration et la forme du cordon varient aussi. Dans le projet de recherche AiF 12.239 N, la pression des galets, le frein, l’encrassement et le cheminement du faisceau ont eu une « influence décisive » sur le résultat. Après chaque modification du système de dévidage, il fallait régler à nouveau le procédé.
Pourquoi ne faut-il pas tirer le fil d’aluminium dans une gaine ?
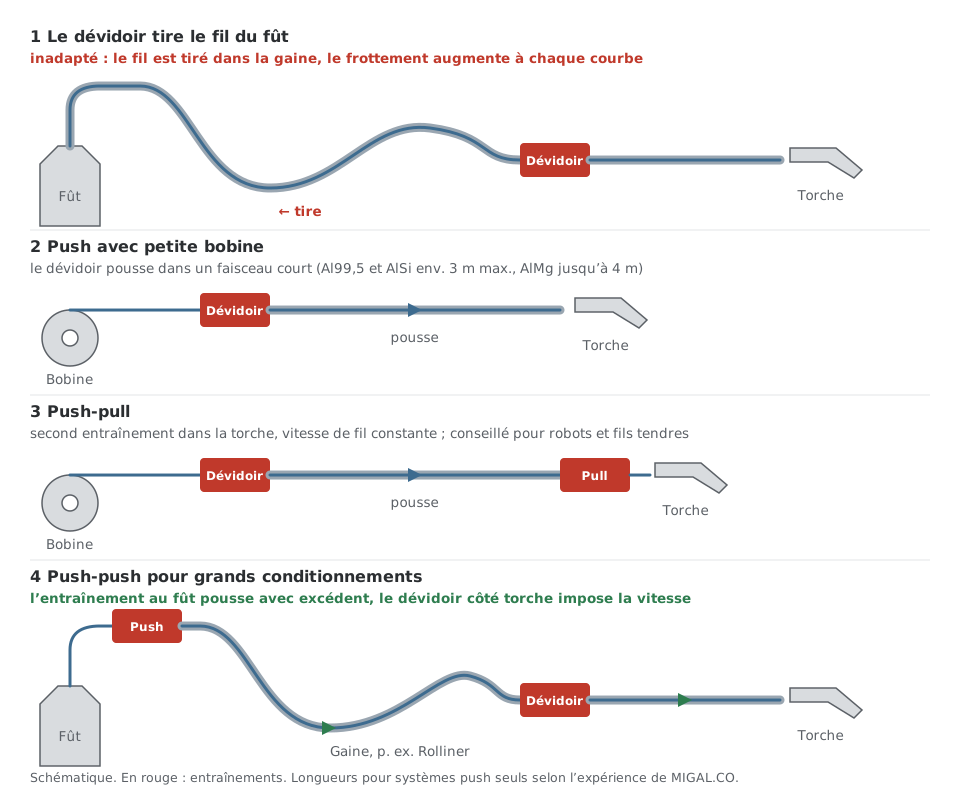
Parce que le frottement s’auto-amplifie. Un fil tiré s’appuie contre l’intérieur de la gaine dans chaque courbe. Plus on tire, plus il appuie, et la force croît de façon exponentielle avec la somme de toutes les courbes.
C’est ce que décrit la formule d’Euler-Eytelwein (frottement d’un câble sur un cabestan). Le tableau suivant indique de quel facteur augmente la force de traction nécessaire. Pour une gaine neuve, MIGAL.CO travaille avec un coefficient de frottement d’environ 0,2. L’ISF d’Aix-la-Chapelle a mesuré en laboratoire des valeurs de 0,05 à 0,07 pour le fil d’aluminium contre des gaines de dévidage. Le tableau présente les deux cas.
| Somme de toutes les courbes | µ = 0,07 | µ = 0,2 |
|---|---|---|
| 90° (quart de cercle) | 1,1 fois | 1,4 fois |
| 360° (une boucle) | 1,6 fois | 3,5 fois |
| 720° | 2,4 fois | 12 fois |
| 1080° | 3,7 fois | 43 fois |
Calcul selon Euler-Eytelwein, F₂ = F₁ · eµ·α. µ = 0,07 : valeur de laboratoire de l’ISF (IGF 17.524 N) ; µ = 0,2 : valeur d’expérience de MIGAL.CO pour une gaine neuve.
Avec une petite bobine, cela ne joue guère, car le dévidoir se trouve juste à côté. Avec les fûts et les grandes bobines, en revanche, le dévidoir tire souvent le fil à travers une longue gaine. C’est précisément ce qui pose problème avec l’aluminium : le fil freine, la vitesse varie et, dans le cas extrême, il se bloque.
Quel système de dévidage convient à l’aluminium ?
Un système dans lequel le fil n’est poussé que sur de courtes distances et n’est jamais tiré dans une longue gaine. Plus le fil est tendre et le trajet long, plus un second entraînement devient nécessaire.
| Système | Utilisation |
|---|---|
| Push, petite bobine | soudage manuel avec un faisceau court : pour Al99,5 et AlSi environ 3 m au maximum, pour AlMg jusqu’à 4 m |
| Push-pull | second entraînement dans la torche ; pour les fils tendres, les faisceaux plus longs ainsi que pour les robots et les installations automatisées, avec alors des faisceaux de 1,5 à 2 m |
| Push-push | pour les fûts et les grandes bobines : un entraînement au niveau du conditionnement pousse le fil avec excédent dans la gaine, le dévidoir côté torche impose la vitesse |
L’importance du second entraînement ressort de l’AiF 12.239 N : avec une torche push-pull, le fonctionnement avec le seul entraînement arrière ne donnait plus de cordons exploitables. En revanche, un faisceau courbé jusqu’à environ 180° n’a eu aucun effet sur le cordon dans le même essai.
Qu’est-ce qui compte pour les galets d’entraînement, la gaine et le tube contact ?
Un guidage en douceur sur tout le trajet. Le fil ne doit frotter, se déformer ou flamber nulle part. L’équipement suit les prescriptions du fabricant de l’installation pour l’aluminium.
- Galets d’entraînement : galets à gorge lisse et arrondie pour l’aluminium, idéalement un entraînement à quatre galets. Ne régler la pression qu’aussi haut que nécessaire. Une pression trop faible fait varier la vitesse du fil, une pression trop forte déforme le fil.
- Gaine : une gaine en matière plastique au lieu d’une spirale en acier, guidée sans interstice aussi près que possible des galets et du tube contact, afin que le fil ne puisse pas flamber. Remplacer les gaines usées ou encrassées.
- Tube contact : alésage plus grand que pour l’acier ; 1,6 mm pour un fil de 1,2 mm, par exemple, a fait ses preuves. Le tube contact est une pièce d’usure à contrôler régulièrement.
Dans le projet AiF 12.239 N, les tubes contact ont tenu entre 1 et 100 essais de soudage, sans signe avant-coureur de leur fin. La cause était des dépôts d’aluminium qui rétrécissaient l’alésage et bloquaient le fil. Un fil déformé par une pression de galets excessive favorise ces dépôts. Une étude sur les surfaces de fil (Der Praktiker, 2023) voit aussi dans le transfert de courant dans le tube contact la cause de nombreux problèmes de dévidage.
Une partie des problèmes naît avant la torche. Les particules détachées et les résidus de la surface du fil s’accumulent dans la gaine et le tube contact. Une surface lisse et propre est donc importante aussi pour le dévidage. La façon dont MIGAL.CO rase et conditionne son fil à cet effet est décrite dans l’article Couche d’oxyde.
Comment dévider le fil d’aluminium depuis un fût ?
Avec une liaison courte et droite jusqu’au dévidoir et, sur de plus grandes distances, avec une gaine à faible frottement ou un entraînement supplémentaire. Les fûts fournissent beaucoup de fil sans changement de bobine, mais ils demandent un trajet de dévidage bien étudié.
Le fil est extrait du fût vers le haut ; le fût ne tourne pas. Le fil subit ainsi une torsion. Selon le matériau, il peut s’emmêler brusquement ; les fils en alliages AlMg y sont particulièrement sujets. Les coiffes pour fûts et les aides au dévidage guident le fil pendant l’extraction.
- Trajet court et sans boucles. Chaque courbe augmente le frottement, voir le tableau ci-dessus.
- Des galets plutôt que du frottement de glissement : dans les Rolliner 3G, Rolliner NG et Rolliner XL2, le fil ne passe que sur des paires de galets décalées chacune de 90°.
- Entraînement supplémentaire : le moteur pneumatique d’entraînement de fil DLDA1 compense le frottement dans la gaine. RoboFeed pousse le fil jusqu’au robot en tant que second entraînement, même sur des distances de dévidage de plus de 50 m.
Les fûts ECO-drum et Jumbo de MIGAL.CO ne nécessitent pas de dispositif de dévidage séparé. Les dimensions et les poids figurent sur la page Dimensions des fûts, tous les accessoires sur la page Guidage de fil. Nous vous conseillons volontiers pour la conception du trajet de dévidage.
Vidéo : Rolliner 3G, la gaine de dévidage à galets pour moins de frottement.
Questions fréquentes
Quelle longueur de faisceau pour souder l’aluminium ?
En fonctionnement push seul, environ 3 m au maximum pour Al99,5 et AlSi, jusqu’à 4 m pour les fils AlMg, plus rigides. Les faisceaux plus longs nécessitent une torche push-pull. Sur les robots et les installations automatisées, 1,5 à 2 m ont fait leurs preuves.
Quel tube contact pour le fil d’aluminium ?
Un tube contact avec un alésage plus grand que pour un fil d’acier de même diamètre, par exemple 1,6 mm pour un fil de 1,2 mm. Les dépôts dans l’alésage sont la cause la plus fréquente des défauts de dévidage soudains.
Pourquoi le fil d’aluminium avance-t-il par à-coups ?
Causes fréquentes : un tube contact usé ou rétréci, une gaine encrassée ou inadaptée, une pression de galets trop forte ou trop faible, des courbes serrées dans le faisceau et un trajet trop long sans second entraînement.
Le fil AlMg ou AlSi est-il plus facile à dévider ?
Le fil AlMg est plus rigide et plus facile à dévider. Le fil AlSi et l’aluminium pur sont plus tendres et demandent des trajets plus courts ou un second entraînement. Dans le fût, en revanche, les fils AlMg ont davantage tendance à s’emmêler.
Pour aller plus loin : articles sur le soudage de l’aluminium
La série suit l’ordre de la fabrication, de la préparation de surface jusqu’au cordon terminé. Pour une vue d’ensemble, voir Souder l’aluminium : ce qui change par rapport à l’acier.
- Couche d’oxyde
- Solubilité de l’hydrogène
- Condensation
- Préparation de surface avant soudage
- Préparation des joints
- Préchauffage et température entre passes
- Soudage sous protection gazeuse
- Amorçage de l’arc
- Début de cordon et cratère final
- Dépôt noir
- Anodisation
- Points particuliers
- Défauts de soudure et comment les éviter
À propos de l’auteur
Robert Lahnsteiner, Ing., est ingénieur international en soudage (IWE) et gérant de MIGAL.CO GmbH. Après une formation en télécommunications et en électronique à la HTL de Braunau, il a travaillé dix-huit ans dans les techniques de soudage chez Fronius à partir de 1983. Depuis 2001, il dirige avec Martin Erl MIGAL.CO, le fabricant de fil de soudage en aluminium établi à Landau an der Isar. Ses domaines de prédilection sont les métaux d’apport en aluminium, la fabrication et le dévidage du fil ainsi que la surveillance des procédés de soudage. Au sein du DVS, il participe depuis une trentaine d’années au comité technique FA03 « Soudage à l’arc » et préside le groupe de travail 2.4.4 « Soudage MIG de l’aluminium ».