

COMING SOON
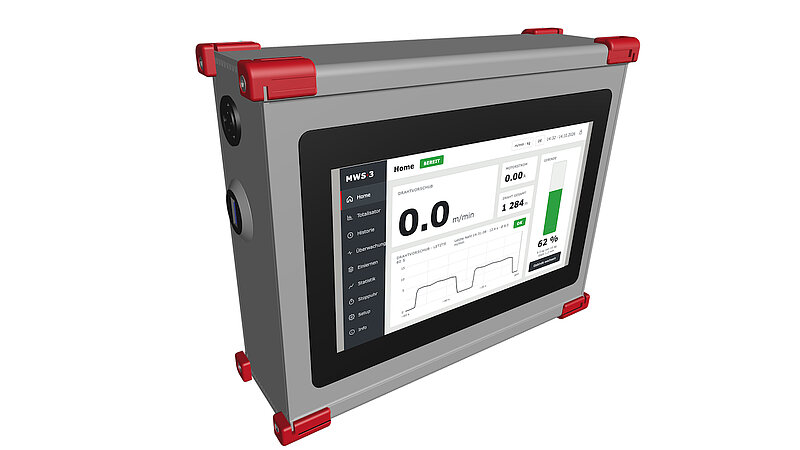
Wiresensor MWS-3 är för närvarande under utveckling. Bilderna visar en designstudie; tekniska data är preliminära och kan ändras. Vill du bli informerad om marknadslanseringen eller testa en förserieenhet? Skriv till info@migal.co.
Se din trådmatning vid maskinen – inte bara i nätverket.
Idén: en enhet för operatören, underhållet och PLC:n
Wiresensor MWS-2 mäter den verkliga trådrörelsen med en slirningsfri tvårullsgivare och jämför varje detalj med en inlärd godkänd detalj. Den är en ren edge-enhet: du tittar på den via en webbläsare.
MWS-3 tar den här mätningen till själva svetscellen. En ljusstark 7-tums touchdisplay visar trådmatningshastighet, motorström, trådlängd och återstående mängd i fatet – live, stort och läsbart på avstånd. Operatören ser med en blick om tråden matas, hur mycket som finns kvar och om ett larm är aktivt. Inget nätverk, ingen PC, ingen webbläsare krävs.
Tre produkter i en kapsling
-
Trådmatningsmätare och förbrukningsräknare – varje svets registreras med varaktighet, medelmatningshastighet, medelmotorström och trådförbrukning. Totaler, historik och återstående mängd i fatet syns alltid på displayen.
-
Processövervakning – hela referensdetaljövervakningen från MWS-2: inlärning, höljesjämförelse svets för svets, trendvarning för smygande rullslitage, program, stoppur och simulator.
-
Maskingränssnitt – sex konfigurerbara larm, fyra programmerbara 24 V-utgångar, sex 24 V-ingångar och Modbus RTU över RS-485 för PLC:n.
Varför mäta över huvud taget?
Svetsströmkällor mäter inte trådhastigheten – de härleder den från matarmotorns rotation. Slirning mellan matarrullar och tråd, en sliten trådledare eller ett trådslut i fatet förblir därför osynliga för maskinen. MWS-3 mäter direkt på tråden, oberoende av strömkällan och robotstyrningen. Den kan eftermonteras på alla svetssystem, oavsett tillverkare.
Tack vare den digitala givaren krävs ingen årlig kalibrering: mäthjulet räknar pulser, det driver inte.
Vad operatören ser
Startskärmen är utformad för verkstadsgolvet: stora siffror, tydliga färger, inga menyer att klicka sig igenom. Visas i förhandsvisningen nedan (designstudie, tyskt användargränssnitt):
-
Trådmatningshastighet i m/min eller in/min, uppdaterad tio gånger per sekund.
-
Motorström i trådmataren – den andra indikatorn för friktion, slitna rullar eller en blockerad trådledare.
-
Trådlängd för aktuell detalj och cellens utnyttjandegrad.
-
Fyllnadsnivå som stapel med återstående mängd i kilogram – ett tryck öppnar inställningen för fat eller spole.
-
Status och larm – sex larmfält, gröna eller gula, plus en statusrad med aktivt program.
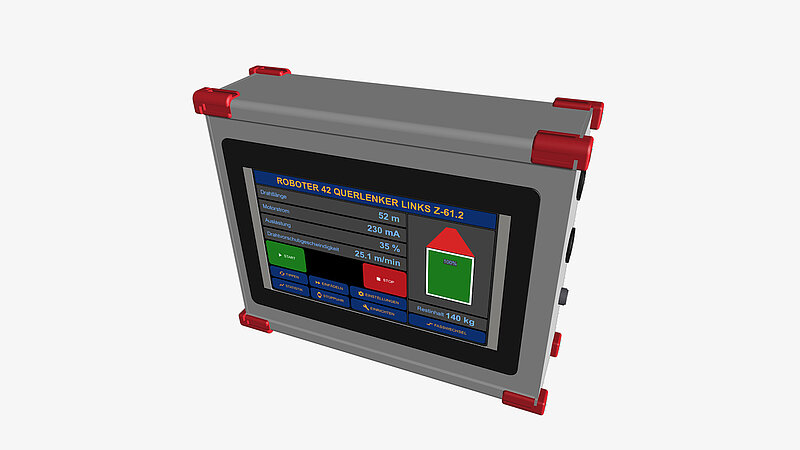
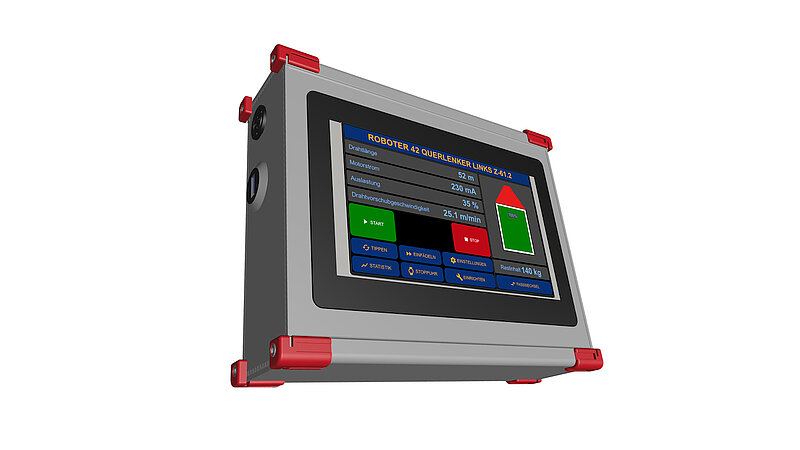
Start, stopp, inlärning, stoppur och inställningar nås med ett tryck. Gränssnittet finns på engelska och tyska; fler språk är förberedda. Metriska och imperiala enheter kan växlas för hela enheten.
Förbrukning, totaler och historik
Varje gång tråden matas längre än 0,2 s registrerar MWS-3 en svets: starttid, varaktighet, medelmatningshastighet, medelmotorström, trådlängd och trådvikt. Den senaste svetsen visas alltid på startskärmen.
-
Totalräknare – antal svetsar och total förbrukning i kilogram och meter sedan senaste nollställning. Lagras batteribackat och överlever ett strömavbrott.
-
Historik – varje svets loggas på microSD-kortet. Bläddra och filtrera efter datum direkt på displayen, eller ta med kortet till kontoret: data lagras som CSV, klar för Excel.
-
Fyllnadsnivå – ange trådtyp, diameter och nettovikt för spolen eller fatet. MWS-3 beräknar återstående mängd ur den uppmätta trådlängden och varnar innan fatet tar slut – på displayen, på en 24 V-utgång och, om anslutet, via Modbus eller MQTT. Delvis använda fat och spolar kan också anges.
Motorström: det andra ögat på drivningen
En extern klämströmgivare på matarmotorn (0–5 V eller 4–20 mA) ger MWS-3 en andra mätstorhet: den kraft drivningen behöver för att skjuta fram tråden. Stigande motorström vid konstant trådhastighet betyder stigande friktion – en trådledare som håller på att slitas ut, ett kontaktmunstycke som kärvar, ett fat som nästan är tomt. Larmet hög motorström rapporterar detta långt innan tråden faktiskt stannar.
Sex larm, fyra utgångar
Varje larm har sitt eget tröskelvärde och kan stängas av individuellt. Larmen utvärderas i slutet av varje svets och visas som gröna eller gula fält på startskärmen:
-
Motorström hög
-
Fat tomt
-
Trådmatningshastighet låg / hög
-
Förbrukning per svets låg / hög
De fyra 24 V high-side-utgångarna (0,5 A, kortslutningssäkra, med diagnostik) kan tilldelas fritt: alltid på/av, heartbeat, tråd i rörelse, hög eller låg matningshastighet, hög motorström, hög eller låg förbrukning, fat nästan tomt, larm med felsäker logik, övervakning aktiv, NOK-puls, trendvarning eller enhet OK. De sex 24 V-ingångarna tar emot en detaljstartsignal, ett programnummer från PLC:n, en larmkvittering och en nollställning av räknaren.
Referensdetaljövervakning ombord
Allt som gjorde MWS-2 till en referensbaserad processövervakning ingår – med manövrering på touchdisplayen i stället för i en webbläsare:
-
Inlärning – spela in några verifierat godkända detaljer, så bygger MWS-3 en medelkurva med ett statistiskt toleransband för varje enskild svets. En kvalitetsindikator visar när referensen är tillräckligt bra.
-
Övervakning – livesignalen jämförs mot höljet svets för svets. Grönt innanför bandet, rött utanför. Avvikelser rapporteras med detalj, svets, tid och maximal avvikelse; larmutgången stoppar linjen eller tänder en signallampa.
-
Trendvarning – slitna rullar visar sig först som ökande spridning i trådhastigheten. MWS-3 varnar medan detaljerna fortfarande är godkända: planera underhållet i stället för att stoppa linjen.
-
Program – upp till 16 referenser med egna tröskelvärden, valda på displayen, via de digitala ingångarna eller över Modbus.
-
Stoppur – total tid, ljusbågstid, trådlängd, trådvikt och intermittens för en detalj, för svetsprocedurspecifikationer och kostnadskalkyl.
-
Simulator – demonstrera och träna hela arbetsflödet utan svetscell.
Modbus RTU för PLC:n
RS-485-gränssnittet talar Modbus RTU (enhets-ID 1–247, 4800 till 115200 baud). Registerkartan tillhandahåller livehastighet, motorström, senaste svets, totaler, fyllnadsnivå, larm och enhetens status. En kompatibilitetsprofil speglar registerlayouten hos vanliga trådmatningsmonitorer på marknaden, så att befintliga PLC-program kan återanvändas; en nativ metrisk profil lägger till de MWS-specifika värdena. Samma protokoll finns tillgängligt över USB-serviceporten.
Nätverk – när du vill ha det
MWS-3 fungerar helt fristående. För anläggningar som vill ha data i sitt MES, SCADA eller sin databas lägger ett Ethernet/PoE-tillval till webbdashboarden, MQTT-meddelandena och NTP-tidssynkroniseringen som är kända från MWS-2 – och gör enheten till en datakälla för RoboCenter.
Byggd för verkstadsgolvet
-
Robust kapsling – aluminiumkapsling med skyddande hörnbumpers, handskvänlig kapacitiv touch, ljusstark IPS-display som är läsbar i dagsljus.
-
24 V DC-matning från cellen – ingen extra strömförsörjning.
-
Batteribackad realtidsklocka och icke-flyktiga räknare: totaler och fyllnadsnivå överlever ett strömavbrott.
-
Firmwareuppdatering från ett microSD-kort eller via USB på några minuter; den nya firmwaren verifieras innan den aktiveras.
-
PIN-skydd för inställningar och inlärning, så att ingen ändrar tröskelvärden av misstag.
Vad du vinner
| Transparens vid cellen | Trådhastighet, förbrukning, motorström och återstående mängd synliga för alla – ingen inloggning, inget nätverk. |
| Inga överraskningar vid fatet | Återstående trådmängd med en blick, varningsutgång innan fatet tar slut. |
| 100 % övervakning | Varje svets på varje detalj jämförs med den inlärda godkända detaljen – kan eftermonteras oavsett utrustningstillverkare. |
| Förebyggande underhåll | Trendvarning och motorström avslöjar smygande slitage på rullar, trådledare och kontaktmunstycken i tid. |
| Fullständig dokumentation | Varje svets med varaktighet, hastighet, ström och förbrukning, arkiverad på microSD som CSV. |
| PLC-integration utan engineering | 24 V-ingångar och -utgångar plus Modbus RTU – anslutet på en timme, inte i ett projekt. |
| Ingen kalibreringsservice | Digital givare i stället för analog sensor: ingen årlig omkalibrering, ingen drift. |
MWS-2 eller MWS-3?
| Wiresensor MWS-2 | Wiresensor MWS-3 | |
|---|---|---|
| Manövrering | Webbläsare | 7-tums touchdisplay vid cellen, webbläsare som tillval |
| Nätverk | Ethernet/PoE krävs för drift | Fristående; Ethernet/PoE som tillval |
| Trådhastighet, trådlängd | ja | ja |
| Motorström | – | ja, extern klämgivare |
| Svetshistorik, totaler, fyllnadsnivå | händelsearkiv, fyllnadsnivå | historik per svets, totalräknare, fyllnadsnivå, allt på displayen |
| Referensdetaljövervakning, trendvarning | ja | ja |
| Digitala ingångar / utgångar | 1 / 4 | 6 / 4 |
| PLC-gränssnitt | MQTT | Modbus RTU (RS-485), MQTT med nätverkstillval |
| Typisk användning | Nätverksanslutna celler, datainsamling, laboratorier | Celler utan nätverk, operatörsinformation, förbrukningsuppföljning |
Bra att veta
MWS-3 upptäcker avvikelser från det inlärda godkända tillståndet – den kompletterar kvalificeringen av din svetsprocess, den ersätter den inte. Efter ändring av svetsparametrar eller robotprogram lär du helt enkelt in referensen på nytt: några detaljer, en knapp.
Tekniska data (preliminära)
| Display | 7-tums IPS-touchdisplay, 1024 × 600 pixlar, 850 cd/m², kapacitiv touch |
| Tråddiameter | 0,8 mm – 1,6 mm (större på begäran) |
| Mätprincip | Tvårulls mäthjul med inkrementalgivare, 600 pulser per varv |
| Upplösning | 0,0286 mm (kvadraturavkodning) |
| Noggrannhet | 0,7 % vid 10 m/min och 0,1 s mätfönster |
| Trådmatningshastighet | 0 – 50 m/min (0 – 1970 in/min) |
| Motorströmingång | Extern klämgivare, 0 – 5 V eller 4 – 20 mA, 16 bitar, noll- och skaljustering; andra analogingång för en andra givare |
| Digitala ingångar | 6 × 24 V (detaljstart, programnummer, kvittering, nollställning av räknare) |
| Digitala utgångar | 4 × 24 V high-side, 0,5 A, kortslutningssäkra, med diagnostik, fritt tilldelningsbara |
| Larm | Motorström hög, fat tomt, trådmatningshastighet låg/hög, förbrukning låg/hög – tröskelvärden justerbara, individuellt avstängbara |
| PLC-gränssnitt | Modbus RTU över RS-485, ID 1–247, 4800 – 115200 baud |
| Servicegränssnitt | USB (Modbus, konsol, firmwareuppdatering) |
| Nätverk (tillval) | Ethernet 10/100 Mbit/s, Power over Ethernet, webbdashboard, MQTT 3.1.1 och 5, NTP |
| Dataloggning | microSD-kort: svetsar, händelser och statistik per detalj, CSV-export |
| Övervakning | Inlärning med upp till 16 program, höljesjämförelse per svets, trendvarning, stoppur, simulator |
| Realtidsklocka | Batteribackad, tidszon och sommartid konfigurerbara |
| Enheter | Metriska eller imperiala (m/min ↔ in/min, m ↔ ft, kg ↔ lb, mm ↔ in), växlingsbara på enheten |
| Språk | Engelska, tyska (fler språk förberedda) |
| Strömförsörjning | 24 V DC (18 – 30 V), typiskt 10 W |
| Kapslingsklass | Front IP54, baksida IP20 (mål) |
| Driftstemperatur | 0 – 50 °C |
| Kapsling | Aluminium, ca 230 × 170 × 60 mm (designstudie, slutliga mått följer) |